


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


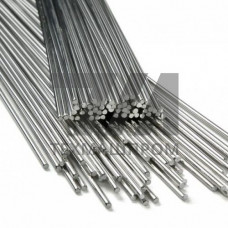
Пруток из стали 03Х11Н8М2Ф (также обозначается как 03Х11Н8М2Ф-Ш, близкий аналог по системе EN — 1.4418, по ASTM — тип 248 SV) представляет собой горячекатаный или кованый сортовой прокат из коррозионностойкой мартенситно-ферритной стали с регламентированным содержанием углерода не более 0,06 %. Ключевое отличие от распространённых марок 20Х13 и 14Х17Н2 — сочетание повышенной ударной вязкости при отрицательных температурах и стойкости к коррозионному растрескиванию под напряжением в хлоридсодержащих средах. Никель в количестве 7,5–9,5 % стабилизирует аустенитную составляющую, молибден 1,5–2,0 % повышает сопротивление питтинговой коррозии, а микродобавка ванадия 0,05–0,15 % обеспечивает дисперсионное твердение при отпуске.
Прутки поставляются в термически обработанном состоянии (закалка + высокий отпуск) либо без термообработки, с обточкой или без неё. Диаметр проката — от 12 до 250 мм, длина — мерная 3–6 м или немерная. Кривизна прутка не превышает 0,5 % длины для обточенного сортамента. Твёрдость в состоянии поставки — 240–320 HB, что обеспечивает обрабатываемость резанием без предварительного отжига.
| Диаметр, мм | в, МПа | 0,2, МПа | 5, % | KCU, Дж/см |
|---|---|---|---|---|
| до 60 | 880–1080 | 700 | 14 | 80 |
| 60–120 | 830–1030 | 650 | 15 | 70 |
| 120–200 | 780–980 | 600 | 16 | 60 |
Ударная вязкость при –40 C сохраняется на уровне не ниже 40 Дж/см, что позволяет применять пруток в климатическом исполнении УХЛ1. Порог хладноломкости — ниже –60 C.
Сталь 03Х11Н8М2Ф сваривается всеми видами дуговой сварки без предварительного подогрева при толщине до 25 мм; для больших сечений рекомендуется подогрев 100–150 C. Склонность к межкристаллитной коррозии отсутствует благодаря низкому содержанию углерода — без необходимости стабилизирующего отжига. Скорость коррозии в 3 % NaCl при 20 C — не более 0,01 мм/год. Пруток сохраняет работоспособность в сероводородсодержащих средах с парциальным давлением H2S до 0,01 МПа по NACE MR0175.
Точение и фрезерование выполняются твердосплавным инструментом без СОЖ или с эмульсией; склонность к наклёпу умеренная. Полирование даёт шероховатость Ra 0,4 мкм. Закалка проводится в масле или на воздухе с 950–1000 C, отпуск — 550–620 C с охлаждением на воздухе. Повторный нагрев выше 650 C снижает прочностные характеристики из-за коагуляции карбидов ванадия и молибдена.
Сталь 03Х11Н8М2Ф содержит молибден и ванадий, что обеспечивает более высокую стойкость к питтинговой коррозии и коррозионному растрескиванию в хлоридных средах. Ударная вязкость при –40 C выше в 1,5–2 раза по сравнению с 14Х17Н2.
Ближайший аналог — сталь 1.4418 (X4CrNiMo16-5-1) по EN 10088. По составу и свойствам также близка ASTM A276 тип 248 SV. Полного соответствия по всем элементам нет — требуется проверка по конкретным механическим характеристикам.
Да, при твёрдости не выше 34 HRC и пределе текучести до 760 МПа. Режим термообработки должен обеспечивать однородность структуры; обязательна проверка на стойкость к сульфидному растрескиванию.
Нет. Для сечений свыше 25 мм рекомендуется предварительный подогрев до 100–150 C и последующая термообработка сварного соединения — отпуск при 580–620 C для снятия остаточных напряжений.