


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


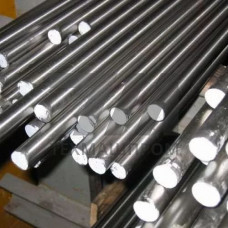
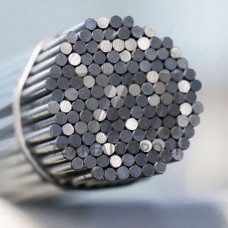
Стальной пруток 15Х — горячекатаный сортовой прокат из конструкционной легированной хромистой стали перлитного класса. Марка 15Х содержит 0,12–0,18 % углерода и 0,70–1,00 % хрома, что обеспечивает сочетание вязкой сердцевины и высокой поверхностной твёрдости после цементации и закалки. Пруток поставляется по ГОСТ 4543-2016 в виде круглого профиля диаметром 8–150 мм, а также в кованом и калиброванном исполнении. Низкое содержание углерода гарантирует технологичность при холодной обработке и свариваемость без предварительного подогрева при толщине сечения до 20 мм.
Легирование хромом повышает прокаливаемость и устойчивость против отпуска. Сталь 15Х не содержит никеля и молибдена, что удешевляет прокат при сохранении достаточной прочности. После улучшения (закалка 880 C в масле, отпуск 200 C) достигаются следующие показатели:
Критический диаметр прокаливаемости в масле составляет 12–18 мм, что ограничивает применение массивных сечений без дополнительного легирования. Температура ковки — 1200–850 C, охлаждение замедленное. Склонность к отпускной хрупкости второго рода выражена слабо благодаря низкому содержанию фосфора (не более 0,030 %).
Пруток 15Х предназначен преимущественно для цементации с последующей закалкой. Науглероживание проводят при 920–940 C в газовой среде (эндогаз, пропан-бутан) с регулируемым углеродным потенциалом. Диффузионный отжиг после цементации выполняется при 850–870 C для устранения цементитной сетки. Закалка — в масле с температуры 860–880 C, отпуск — 180–200 C. Обработка резанием в нормализованном состоянии удовлетворительна; после улучшения требуется твердосплавный инструмент.
Пруток из стали 15Х востребован в узлах, работающих при знакопеременных нагрузках с износом поверхностного слоя:
Пруток 15Х поставляется в горячекатаном, кованом, калиброванном и обточенном состоянии. Точность прокатки — обычная (В), повышенная (Б) и высокая (А) по ГОСТ 2590. Кривизна прутков не превышает 0,5 % длины. Торцы обрезаны под прямым углом без заусенцев. По требованию заказчика проводится ультразвуковой контроль внутренних дефектов и контроль макроструктуры на соответствие категории 1–3.
| Диаметр, мм | Состояние поставки | в, МПа | 5, % | Твёрдость, HB |
|---|---|---|---|---|
| 10–20 | горячекатаный | 440–590 | 18 | 156–197 |
| 22–40 | горячекатаный | 420–570 | 17 | 156–197 |
| 42–70 | кованый | 400–550 | 16 | 156–197 |
| 75–110 | кованый | 390–540 | 15 | 156–197 |
| 8–30 | калиброванный | 490–640 | 14 | 170–207 |
Марка 15Х содержит 0,12–0,18 % углерода против 0,17–0,23 % у 20Х. Меньшее содержание углерода даёт более вязкую сердцевину после цементации, но снижает прочность после улучшения. Пруток 15Х предпочтителен для деталей с высокой ударной нагрузкой.
Поверхностный слой после цементации и закалки достигает 58–62 HRC при глубине слоя 0,8–1,2 мм. Сердцевина сохраняет твёрдость 30–40 HRC, обеспечивая демпфирование ударных нагрузок.
Да, при толщине сечения до 20 мм сварка выполняется без предварительного подогрева. Для массивных деталей рекомендуется подогрев до 150–200 C и последующая нормализация для снятия напряжений.
Основные операции — нормализация при 880–900 C, улучшение (закалка 880 C в масле, отпуск 200 C) и цементация с последующей закалкой. Отжиг для снятия напряжений проводится при 650–680 C.