


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


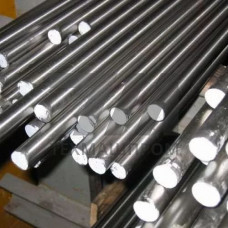
Стальной пруток 20Х13 — сортовой прокат из коррозионностойкой мартенситной стали, поставляемый в виде горячекатаных и калиброванных прутков круглого, квадратного и шестигранного сечения. Марка 20Х13 (аналог AISI 420, DIN 1.4021) содержит 0,16–0,25 % углерода и 12–14 % хрома, что обеспечивает сочетание умеренной коррозионной стойкости и высокой прочности после термической обработки. Пруток применяется в машиностроении, нефтегазовой арматуре, насосостроении и производстве крепёжных изделий, работающих в слабоагрессивных средах.
Прутки 20Х13 выпускают по ГОСТ 18968-73 (для горячекатаного и кованого сортамента) и ГОСТ 5949-2018 (калиброванный прокат). Диаметр горячекатаных прутков — от 5 до 200 мм, калиброванных — от 3 до 100 мм. Длина прутков в прутках — 1–6 м, в мотках — до 250 кг. Точность прокатки: обычная, повышенная и высокая (классы B, C, D по ГОСТ 5949). Кривизна прутка не превышает 0,5 % длины для калиброванного проката.
| Параметр | Значение | Условие | Стандарт | Примечание |
|---|---|---|---|---|
| Диаметр прутка | 5–200 мм | горячекатаный | ГОСТ 18968-73 | круг, квадрат, шестигранник |
| Предел текучести | 355 МПа | после закалки + отпуск | ГОСТ 5949-2018 | при 20 C |
| Твёрдость | 28–32 HRC | закалка 1000 C, отпуск 200 C | ГОСТ 5949-2018 | максимум 55 HRC |
| Относительное удлинение | 16 % | после термообработки | ГОСТ 5949-2018 | при растяжении |
| Ударная вязкость | 49 Дж/см | после отпуска | ГОСТ 5949-2018 | KCU, 20 C |
| Рабочая температура | –40…+450 C | длительная эксплуатация | — | без окалинообразования |
Сталь 20Х13 — мартенситный класс. Массовая доля углерода — 0,16–0,25 %, кремния — до 0,8 %, марганца — до 0,8 %, хрома — 12–14 %, никеля — до 0,6 %, серы — до 0,025 %, фосфора — до 0,030 %. После закалки от 950–1050 C в масле или на воздухе формируется мартенситная структура с твёрдостью 45–55 HRC. Отпуск при 200–300 C повышает пластичность при сохранении прочности; отпуск при 600–700 C снижает твёрдость до 25–30 HRC и повышает ударную вязкость.
Режимы термообработки прутка 20Х13: закалка — нагрев до 1000–1050 C, охлаждение в масле; отпуск — 200–300 C (высокая твёрдость) или 600–700 C (повышенная пластичность). После закалки и низкого отпуска предел прочности — 1400–1600 МПа, предел текучести — 1100–1300 МПа. После высокого отпуска предел прочности — 700–850 МПа, относительное удлинение — 16–20 %. Свариваемость ограниченная: требуется предварительный подогрев до 200–300 C и последующая термообработка.
Марка 20Х13 содержит больше углерода (0,16–0,25 % против 0,09–0,15 %), что обеспечивает более высокую твёрдость после закалки — до 55 HRC против 45 HRC. Пруток 12Х13 пластичнее и лучше сваривается, но уступает по износостойкости.
Калиброванные прутки по ГОСТ 5949-2018 выпускают диаметром от 3 до 100 мм с полем допуска h9, h11 или h12. Для горячекатаного сортамента диапазон — от 5 до 200 мм.
Длительная рабочая температура — от –40 до +450 C. При нагреве выше 450 C начинается интенсивное окалинообразование и снижение коррозионной стойкости.
Свариваемость ограниченная. Требуется предварительный подогрев до 200–300 C, применение аустенитных электродов и последующая термообработка для снятия напряжений. Без подогрева возможно образование холодных трещин.