


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


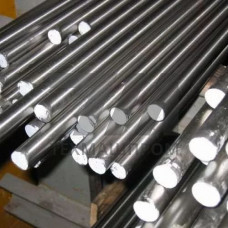
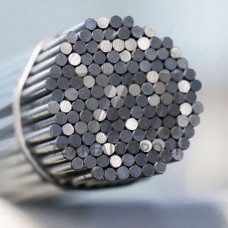
Пруток из стали 3Х2В8Ф — это горячекатаный или кованый сортовой прокат из инструментальной штамповой стали повышенной теплостойкости, предназначенной для изготовления рабочих деталей штампов горячего деформирования. Марка 3Х2В8Ф относится к группе теплостойких штамповых сталей (аналог по классификации — стали типа 3Х3В8Ф, но с пониженным содержанием хрома), содержит 8 % вольфрама, что обеспечивает сохранение твёрдости и прочности при длительном контакте с нагретым металлом. Пруток поставляется в отожжённом состоянии с твёрдостью не более 255 HB, что обеспечивает обрабатываемость резанием и подготовку под закалку.
Сталь 3Х2В8Ф легирована вольфрамом (7,5–9,0 %), хромом (2,2–2,8 %), ванадием (0,4–0,7 %) и кремнием. Углерод — 0,30–0,40 %. Такое сочетание обеспечивает образование карбидов вольфрама и ванадия, которые препятствуют разупрочнению при нагреве до 600–650 C. Структура после отжига — зернистый перлит с карбидной неоднородностью, регламентируемой по баллам 1–3 согласно ГОСТ 5950. Пруток выпускается диаметром 20–200 мм, в том числе кованый с обточкой.
Закалка проводится с температуры 1050–1100 C в масле, отпуск — при 560–620 C в зависимости от требуемой твёрдости. После отпуска при 600 C твёрдость составляет 47–50 HRC, предел прочности — 1600–1800 МПа, ударная вязкость KCU — не менее 25 Дж/см. Сталь сохраняет работоспособность при температуре поверхности штампа до 650 C.
| Параметр | Значение | Режим | Единица | Стандарт |
|---|---|---|---|---|
| Твёрдость после отжига | 255 | поставка | HB | ГОСТ 5950 |
| Температура закалки | 1050–1100 | нагрев под закалку | C | — |
| Твёрдость после отпуска | 47–50 | отпуск 600 C | HRC | — |
| Предел прочности | 1600–1800 | после термообработки | МПа | — |
| Ударная вязкость KCU | 25 | после термообработки | Дж/см | — |
| Рабочая температура штампа | до 650 | эксплуатация | C | — |
Пруток 3Х2В8Ф обрабатывается резанием в отожжённом состоянии, после закалки — только шлифованием или электроэрозионной обработкой. При изготовлении штампов рекомендуется предварительная нормализация при 870–900 C для устранения карбидной сетки. Эксплуатация инструмента требует подогрева рабочей поверхности до 200–300 C перед началом штамповки для снижения термических напряжений. Стойкость штампов из 3Х2В8Ф в 1,5–2 раза превышает стойкость штампов из стали 5ХНМ при штамповке на молотах.
Сталь 3Х2В8Ф содержит 2,2–2,8 % хрома против 3,0–3,5 % у 3Х3В8Ф. Пониженное содержание хрома снижает прокаливаемость, но уменьшает склонность к образованию карбидной неоднородности. Обе марки содержат 8 % вольфрама и применяются для горячештампового инструмента.
Пруток поставляется диаметром от 20 до 200 мм. Прокат диаметром до 80 мм — горячекатаный, свыше 80 мм — кованый с обточкой или без обточки по согласованию. Длина прутков — 2–6 м в зависимости от способа изготовления.
После отпуска при 600 C сталь сохраняет твёрдость 47–50 HRC. При нагреве до 650 C твёрдость снижается до 42–45 HRC, что допустимо для штампов горячего деформирования. Длительная эксплуатация выше 650 C приводит к коагуляции карбидов и разупрочнению.
Сварка стали 3Х2В8Ф ограничена из-за высокого содержания вольфрама и склонности к образованию холодных трещин. При необходимости ремонта штампов применяют предварительный подогрев до 400–450 C и последующую термообработку. Для наплавки кромок используют электроды типа ОЗШ-3.