


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


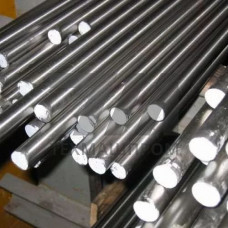
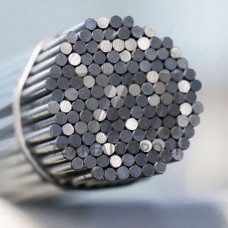
Стальной пруток 6ХВ2С — горячекатаный или кованый сортовой прокат из инструментальной легированной стали перлитного класса, содержащей 0,6 % углерода, 1,4–1,7 % хрома, 1,8–2,2 % вольфрама и 1,3–1,7 % кремния. Марка относится к штамповым сталям повышенной теплостойкости и предназначена для изготовления инструмента горячего деформирования, работающего при температурах контактных поверхностей до 600–650 C. Пруток поставляется в термически обработанном состоянии (отожжённом) с твёрдостью 217–255 HB, что обеспечивает обрабатываемость резанием и последующую закалку у потребителя.
Прокат выпускается круглого, квадратного и прямоугольного сечения по ГОСТ 2590, ГОСТ 2591 и ГОСТ 103. Диаметр круглого прутка — от 12 до 200 мм, сторона квадрата — от 12 до 100 мм. Длина прутков в немерных партиях — 2–6 м, в мерных — по согласованию. Предельные отклонения по диаметру соответствуют обычной или повышенной точности прокатки. Кривизна прутка не превышает 0,5 % длины для сортамента до 100 мм и 0,8 % для крупных сечений.
Поставка осуществляется без термической обработки (для последующей ковки) либо в отожжённом состоянии. Твёрдость отожжённого металла — не более 255 HB. Макроструктура контролируется по ГОСТ 10243, загрязнённость неметаллическими включениями — по ГОСТ 1778. Обезуглероженный слой при поставке в отожжённом состоянии не превышает 1,5 % диаметра на сторону.
Вольфрам в составе 6ХВ2С образует карбиды WC и сложные карбиды типа MC, которые растворяются в аустените лишь при нагреве выше 1150 C. Именно вольфрам обеспечивает вторичную твёрдость и сопротивление отпуску: после закалки и трёхкратного отпуска при 560–580 C твёрдость сохраняется на уровне 47–51 HRC. Кремний повышает устойчивость мартенсита против отпуска и увеличивает прокаливаемость. Хром повышает коррозионную стойкость в атмосфере цеха и участвует в карбидообразовании.
| Параметр | Значение | Условие контроля | Единица | Норматив |
|---|---|---|---|---|
| Углерод C | 0,55–0,65 | ковшовая проба | % | ГОСТ 5950 |
| Хром Cr | 1,40–1,70 | ковшовая проба | % | ГОСТ 5950 |
| Вольфрам W | 1,80–2,20 | ковшовая проба | % | ГОСТ 5950 |
| Кремний Si | 1,30–1,70 | ковшовая проба | % | ГОСТ 5950 |
| Твёрдость после отжига | 217–255 | по Бринеллю | HB | ГОСТ 5950 |
| Твёрдость после закалки и отпуска | 47–51 | по Роквеллу | HRC | справочно |
Закалка прутка 6ХВ2С производится с температуры 1050–1080 C в масле. Нагрев под закалку ведут ступенчато с выдержкой при 800–850 C для выравнивания температуры по сечению. Отпуск — трёхкратный при 560–580 C с охлаждением на воздухе между циклами; такая схема снимает остаточный аустенит и обеспечивает стабильность размеров инструмента при эксплуатации. Для крупных сечений свыше 80 мм применяют изотермическую закалку в соляных ваннах.
Прокаливаемость стали обеспечивает сквозную закалку в сечениях до 60–70 мм. Теплостойкость (красностойкость) — сохранение твёрдости не ниже 40 HRC при нагреве до 620 C в течение 4 ч. Ударная вязкость после оптимальной термообработки — 25–35 Дж/см, что критично для инструмента, воспринимающего динамические нагрузки при штамповке.
В отожжённом состоянии пруток 6ХВ2С обрабатывается твердосплавным инструментом (группа P20–P30) со скоростями резания 80–120 м/мин. После закалки обработка возможна только шлифованием или электроэрозионными методами. Свариваемость ограничена: сталь склонна к образованию холодных трещин, поэтому сварка допускается только с предварительным и сопутствующим подогревом 300–400 C и последующим замедленным охлаждением.
При ковке температура начала деформации — 1150–1180 C, окончания — не ниже 850 C. Охлаждение поковок после ковки — замедленное, в термостатах или золе, для предотвращения флокенообразования и трещин.
6ХВ2С содержит вольфрам и кремний, что даёт более высокую теплостойкость — до 620 C против 400–450 C у 5ХНМ. Однако 5ХНМ превосходит её по ударной вязкости, поэтому для молотовых штампов с высокими динамическими нагрузками чаще применяют 5ХНМ, а для прессовых с длительным контактом — 6ХВ2С.
После закалки с 1050–1080 C в масле и трёхкратного отпуска при 560–580 C твёрдость составляет 47–51 HRC. Повышение температуры отпуска до 600 C снижает её до 44–46 HRC, но увеличивает вязкость.
Стандартная поставка — отожжённый металл твёрдостью 217–255 HB. Закалка и отпуск выполняются у потребителя после механической обработки, поскольку окончательные свойства зависят от конкретных условий эксплуатации инструмента.
Сортовой прокат круглого сечения поставляется диаметром до 200 мм. Для сечений свыше 70 мм прокаливаемость ограничена, поэтому крупные штампы часто изготавливают ковкой из слитков или применяют изотермическую закалку.