


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


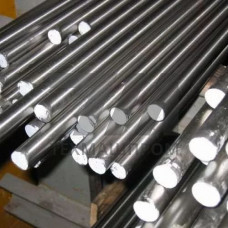
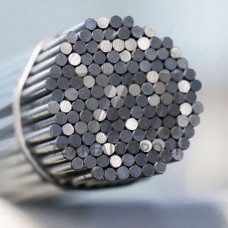
Стальной пруток Х12МФШ — это горячекатаный или кованый сортовой прокат из инструментальной штамповой стали с электрошлаковым переплавом (Ш), что обеспечивает повышенную чистоту по неметаллическим включениям и сниженную ликвационную неоднородность. Материал относится к полутеплостойким штамповым сталям с высоким содержанием хрома (11,0–12,5 %) и предназначен для изготовления инструмента, работающего в условиях интенсивного абразивного износа и ударных нагрузок.
Буква «Ш» в маркировке указывает на выплавку методом электрошлакового переплава, который позволяет получить плотную мелкозернистую структуру и равномерное распределение карбидной фазы по сечению прутка. Это критически важно для крупногабаритного инструмента, где ликвация карбидов приводит к преждевременному выкрашиванию режущих кромок и снижению стойкости.
Основные легирующие элементы Х12МФШ — хром, молибден и ванадий — формируют карбиды типа M7C3 и MC, обеспечивающие высокую износостойкость при сохранении достаточной вязкости. Содержание серы и фосфора ограничено до 0,030 % каждого, что в сочетании с ЭШП гарантирует стабильные механические свойства в продольном и поперечном направлениях.
Оптимальный комплекс свойств достигается после закалки от 1020–1040 C с последующим двухкратным отпуском при 520–540 C. Твердость после такой обработки составляет 60–63 HRC, что позволяет использовать пруток для изготовления инструмента, работающего при температурах до 400 C без существенной потери режущих свойств.
| Параметр | Значение | Метод контроля | Состояние поставки | Примечание |
|---|---|---|---|---|
| Твердость | 60–63 HRC | ГОСТ 9013 | После закалки и отпуска | Для режущего инструмента |
| Предел прочности при изгибе | 2550–2850 МПа | ГОСТ 14019 | Термообработанное | Образцы без надреза |
| Ударная вязкость KCU | 25–35 Дж/см | ГОСТ 9454 | После отпуска | Поперечные образцы |
| Теплостойкость | 400 C | Практический критерий | — | Сохранение твердости 58 HRC |
Прутки Х12МФШ поставляются в горячекатаном, кованом или калиброванном исполнении диаметром от 10 до 250 мм. Для крупных сечений предпочтительна ковка, обеспечивающая более плотную проработку структуры и отсутствие осевой рыхлости. Калиброванные прутки с допуском h9–h11 применяются для изготовления инструмента без дополнительной механической обработки наружной поверхности.
Состояние поставки — термически обработанное (отожженное) с твердостью не более 255 HB, что обеспечивает обрабатываемость резанием. По требованию заказчика возможна поставка в закаленном и отпущенном состоянии с гарантированной твердостью.
Материал ориентирован на изготовление инструмента холодного деформирования и режущего инструмента, работающего в условиях высоких контактных нагрузок. Благодаря повышенной чистоте по неметаллическим включениям, прутки Х12МФШ пригодны для инструмента, работающего на автоматизированных линиях с высоким ресурсом.
При изготовлении инструмента из прутков Х12МФШ необходимо учитывать анизотропию свойств: направление волокна при раскрое должно совпадать с направлением действия максимальных нагрузок. Для инструмента сложной конфигурации рекомендуется предварительная нормализация перед окончательной закалкой для снятия напряжений после механической обработки.
Шлифование закаленного инструмента следует выполнять с применением охлаждения для предотвращения прижогов и микротрещин, снижающих стойкость. При электроэрозионной обработке необходимо удаление дефектного слоя глубиной не менее 0,05 мм последующим шлифованием или полированием.
Индекс «Ш» означает выплавку электрошлаковым переплавом, что обеспечивает снижение содержания неметаллических включений, уменьшение ликвации и более равномерное распределение карбидов. Это повышает стабильность свойств по сечению прутка и увеличивает ресурс инструмента, особенно крупногабаритного.
Оптимальная температура закалки — 1020–1040 C с выдержкой 20–30 минут после прогрева. Охлаждение производится в масле или в соляной ванне с подстуживанием до 850–900 C. После закалки обязателен двухкратный отпуск при 520–540 C в течение 2 часов.
В отожженном состоянии твердость не превышает 255 HB, что обеспечивает удовлетворительную обрабатываемость резанием. Для сложных инструментов рекомендуется отжиг на зернистый перлит при 760–780 C с медленным охлаждением.
Инструмент сохраняет твердость не менее 58 HRC при нагреве до 400 C в процессе работы. При превышении этой температуры наблюдается интенсивное разупрочнение, поэтому для горячего деформирования применяются другие марки — например, 5ХНМ или 4Х5МФС.