


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


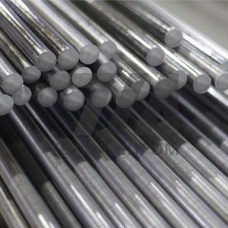
Стальной пруток Инконель-625 — это деформируемый полуфабрикат круглого сечения, изготовленный из никель-хромового сплава Inconel 625 (отечественный аналог — ХН75МБТЮ). Материал сочетает высокую жаропрочность с исключительной стойкостью к коррозии в агрессивных средах, что определяет его применение в узлах, работающих при температурах до 980 C и в контакте с морской водой, кислотами и щелочами.
Сплав 625 относится к группе твердорастворно-упрочняемых никелевых суперсплавов. Основные легирующие элементы — хром (20,0–23,0 %), молибден (8,0–10,0 %) и ниобий (3,15–4,15 %), который совместно с молибденом обеспечивает упрочнение матрицы без необходимости термической обработки на старение. Благодаря этому пруток сохраняет стабильные механические свойства в интервале температур от криогенных (–196 C) до высоких рабочих значений.
Прутки Инконель-625 поставляются в горячекатаном, кованом или холоднотянутом исполнении. Диаметральный ряд охватывает диапазон 10–300 мм; для холоднотянутых позиций характерны допуски h9–h11, для горячекатаных — по ГОСТ 2590 или ASTM B446. Механические свойства зависят от сечения и термообработки: после аустенитизации при 950–1050 C с последующим охлаждением на воздухе предел текучести составляет 380–450 МПа, временное сопротивление — 760–900 МПа, относительное удлинение — не менее 30 %.
Микроструктура материала — однофазный аустенит с карбидами типа M23C6 и интерметаллидными выделениями -фазы (Ni3Nb), которые появляются при длительной выдержке в интервале 550–750 C. Это обеспечивает сопротивление ползучести и длительную прочность при 650–700 C, что выгодно отличает сплав от коррозионностойких сталей аустенитного класса.
Высокое содержание хрома и молибдена придает прутку устойчивость к питтинговой и щелевой коррозии в хлоридсодержащих средах, включая морскую воду и рассолы. Материал стоек к воздействию серной, соляной, фосфорной и азотной кислот при умеренных концентрациях и температурах, а также к коррозионному растрескиванию под напряжением в присутствии сульфидов (H2S, CO2), что актуально для нефтегазопромыслового оборудования по стандарту NACE MR0175/ISO 15156.
Дополнительным преимуществом является стойкость к окислению и окалинообразованию при циклических теплосменах. В отличие от сталей типа 12Х18Н10Т, сплав 625 не склонен к выделению -фазы при длительной эксплуатации в интервале 600–900 C, что сохраняет пластичность сварных соединений и зон термического влияния.
Прутки перерабатываются методами механической обработки на токарных и фрезерных станках, а также используются для изготовления крепежа методом холодной высадки. Типовые изделия из сплава 625:
Сплав 625 отличается хорошей свариваемостью всеми видами дуговой сварки (GTAW, GMAW, SMAW) без обязательного предварительного подогрева. Для сохранения коррозионной стойкости сварных швов рекомендуется применять присадочные материалы того же состава (например, проволоку ERNiCrMo-3). После сварки не требуется обязательная термическая обработка, однако для ответственных узлов практикуется аустенитизация при 950 C для снятия остаточных напряжений.
Горячая деформация прутков выполняется в интервале 930–1150 C; при температурах ниже 930 C наблюдается резкое падение пластичности из-за выделения карбидов по границам зерен. Холодная обработка давлением ограничена из-за высокого начального упрочнения, поэтому для получения тонких сечений применяется механическая обработка или шлифование.
| Параметр | Горячекатаный пруток | Кованый пруток | Холоднотянутый пруток | Метод испытания |
|---|---|---|---|---|
| Диаметр, мм | 10–150 | 50–300 | 5–60 | штангенциркуль |
| Предел текучести, МПа | 380–420 | 400–450 | 450–550 | ГОСТ 1497 |
| Временное сопротивление, МПа | 760–830 | 800–900 | 850–950 | ГОСТ 1497 |
| Относительное удлинение, % | 35–40 | 30–35 | 25–30 | ГОСТ 1497 |
| Твердость HB | 180–220 | 200–240 | 240–280 | ГОСТ 9012 |
Прутки Инконель-625 изготавливаются по ASTM B446 (горячекатаные и кованые), ASTM B564 (поковки) и ASTM B160 (прутки общего назначения). Для атомной энергетики применяется дополнительный контроль ультразвуковой дефектоскопией по ASTM E213 с гарантией сплошности на уровне класса 1. Химический состав контролируется методом атомно-эмиссионной спектрометрии; каждая плавка сопровождается сертификатом соответствия с указанием фактических значений механических свойств.
Сплав 625 содержит 20–23 % хрома и 8–10 % молибдена против 18 % хрома и отсутствия молибдена в стали 12Х18Н10Т. Это обеспечивает существенно более высокую стойкость к питтингу и щелевой коррозии, а также работоспособность при температурах до 980 C против 600–700 C для аустенитной нержавеющей стали.
Прутки поставляются в аустенитизированном состоянии (нагрев до 950–1050 C, охлаждение на воздухе). Дополнительная термообработка перед обработкой резанием не требуется; при необходимости повышения обрабатываемости допускается отжиг при 870–980 C для снижения твердости.
Сплав склонен к наклепу и низкой теплопроводности, поэтому применяются твердосплавные пластины с покрытием (ISO S-группа) при скорости резания 30–60 м/мин, подаче 0,1–0,3 мм/об и обильном охлаждении эмульсией. Рекомендуется использовать положительные геометрии передней поверхности для снижения сил резания.
Прямая сварка разнородных соединений сплава 625 с углеродистой сталью не рекомендуется из-за образования хрупких карбидов в зоне сплавления. При необходимости применяются биметаллические переходники или наплавка промежуточного слоя из никелевого сплава с последующей сваркой.