


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


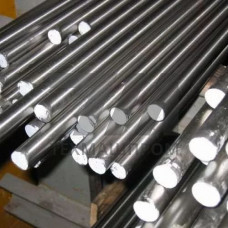
Стальной пруток КВК26 — это горячекатаный сортовой прокат круглого сечения, изготавливаемый из конструкционной углеродистой стали марки 26Х2АФ по ТУ 14-1-1526-76. Материал относится к группе высокопрочных сталей с добавками хрома, ванадия и азота, что обеспечивает повышенную прочность при сохранении достаточной пластичности. КВК26 — аббревиатура, расшифровывающаяся как «канатная высокопрочная, класс 26», что указывает на временное сопротивление разрыву не менее 2600 МПа после термической обработки.
Пруток КВК26 поставляется в горячекатаном или термически обработанном состоянии диаметром от 6 до 40 мм. Химический состав стали 26Х2АФ регламентирует содержание углерода в пределах 0,22–0,30%, хрома — 1,5–1,8%, ванадия — 0,15–0,25%. Легирование хромом повышает прокаливаемость, ванадий формирует мелкодисперсные карбонитриды, препятствующие росту зерна при нагреве, что критически важно для достижения стабильных механических свойств по сечению прутка.
После закалки и низкого отпуска пруток КВК26 демонстрирует предел прочности на разрыв 2550–2750 МПа при относительном сужении не менее 30%. Твёрдость поверхности достигает 45–52 HRC. Микроструктура материала — отпущенный мартенсит с равномерно распределёнными карбонитридными фазами, обеспечивающими высокое сопротивление усталостному разрушению. Технология выплавки предусматривает вакуумирование и внепечную обработку для снижения содержания неметаллических включений, что напрямую влияет на циклическую долговечность готовых изделий.
| Диаметр, мм | Предел прочности, МПа | Предел текучести, МПа | Относительное сужение, % | Твёрдость, HRC |
|---|---|---|---|---|
| 8 | 2650 | 2150 | 32 | 48 |
| 12 | 2600 | 2100 | 30 | 47 |
| 20 | 2550 | 2050 | 28 | 46 |
Пруток КВК26 предназначен для изготовления высоконагруженных крепёжных изделий, работающих в условиях знакопеременных нагрузок. Материал требует строгого соблюдения режимов термической обработки: закалка от 860–880 C с выдержкой, исключающей обезуглероживание поверхности, и последующий низкий отпуск при 180–220 C. При механической обработке рекомендуется применение твердосплавного инструмента с охлаждением, поскольку высокая исходная твёрдость заготовки ограничивает скорость резания.
При выборе прутка КВК26 для конкретного применения необходимо учитывать, что материал чувствителен к концентраторам напряжений. Резьбовые участки и переходы радиусов должны проектироваться с учётом повышенной твёрдости материала. Для сварных соединений сталь 26Х2АФ не предназначена — соединение элементов выполняется исключительно резьбовыми или прессовыми методами.
КВК26 после термообработки достигает предела прочности 2550–2750 МПа, тогда как пружинная сталь 60С2А обеспечивает 1300–1600 МПа. Легирование хромом и ванадием в КВК26 даёт более высокую прокаливаемость и сопротивление усталости при сопоставимой пластичности.
Стандартная поставка — горячекатаный пруток без термообработки, твёрдостью 220–280 HB. По согласованию возможна поставка в термически обработанном состоянии (закалка и отпуск) с гарантированными механическими свойствами.
Промышленно выпускаются диаметры от 6 до 40 мм. Наиболее распространены позиции 8–25 мм, используемые для последующего волочения в проволоку или механической обработки под крепёж.
Нет. Высокоуглеродистый состав с хромом и ванадием делает сварку нецелесообразной — в зоне шва образуются закалочные структуры с трещинами. Соединения выполняются только механическими способами.