


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


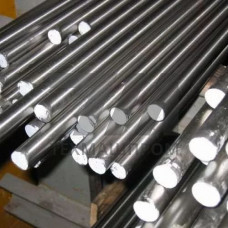
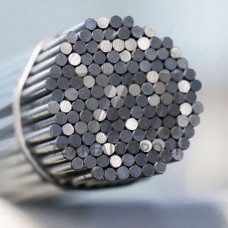
Стальной пруток Р18 — это горячекатаный или кованый сортовой прокат из быстрорежущей стали марки Р18 (аналог HS18-0-1, 1.3355). Материал относится к легированным инструментальным сталям с высоким содержанием вольфрама (17,5–19,0 %) и предназначен для изготовления режущего инструмента, работающего при умеренных скоростях резания с сохранением высокой твёрдости и красностойкости до 620 C.
Прутки Р18 поставляются в состоянии после отжига с твёрдостью не более 255 HB, что обеспечивает обрабатываемость резанием при изготовлении инструмента. После полного цикла термической обработки — закалки от 1260–1280 C с подогревом и трёхкратного отпуска при 560 C — твёрдость достигает 63–65 HRC. Карбидная неоднородность контролируется по ГОСТ 19265-73 и не превышает 3–4 баллов для прутков диаметром до 40 мм.
Основные легирующие элементы стали Р18 — вольфрам и ванадий, формирующие карбиды WC и VC, обеспечивающие износостойкость режущей кромки. Содержание хрома (3,8–4,4 %) повышает прокаливаемость, а молибден (до 1,0 %) частично замещает вольфрам в карбидной фазе. Структура после отжига — сорбитообразный перлит с равномерно распределёнными карбидами, что гарантирует стабильность свойств при последующей закалке.
| Параметр | Значение для Р18 | Метод контроля | Типичное применение | Примечание |
|---|---|---|---|---|
| Твёрдость после отжига | 255 HB | ГОСТ 9012 | Механическая обработка заготовок | Обеспечивает фрезерование и точение |
| Твёрдость после закалки | 63–65 HRC | ГОСТ 9013 | Режущий инструмент | Закалка 1260–1280 C |
| Красностойкость | 620 C | ГОСТ 19265 | Скоростное резание | Сохранение HRC при нагреве |
| Предел прочности при изгибе | 2900–3400 МПа | ГОСТ 1497 | Инструмент с ударными нагрузками | После полной термообработки |
Прутки Р18 выпускаются в диаметрах от 8 до 200 мм. Горячекатаный прокат диаметром 8–80 мм имеет допуск h11–h12, кованые прутки свыше 80 мм поставляются с припуском на механическую обработку 5–7 мм на сторону. Длина прутков — 2–6 м, кратная немерная. Для инструментального производства наиболее востребованы диаметры 10–40 мм, используемые для изготовления свёрл, метчиков, развёрток и фрез.
Пруток Р18 применяется для производства инструмента, работающего в условиях умеренных скоростей резания и повышенных ударных нагрузок, где нецелесообразно использование более дорогих сталей с высоким содержанием кобальта. Основные области использования:
Материал эффективен при резании углеродистых и низколегированных сталей с твёрдостью до 300 HB, серых и ковких чугунов, а также цветных сплавов. Для обработки материалов с абразивным воздействием рекомендуется применение покрытий на основе TiN или TiAlN, наносимых методом PVD после окончательной термообработки.
Шлифование прутков Р18 в состоянии поставки выполняется кругами из электрокорунда белого (24A) с твёрдостью СМ2–СМ1. После закалки для финишных операций применяются круги на керамической связке с зернистостью 16–25. При изготовлении инструмента необходимо учитывать склонность стали к обезуглероживанию при нагреве — нагрев под закалку проводится в соляных ваннах с предварительным подогревом до 800–850 C. Окончательная закалка выполняется с охлаждением в масле или в расплаве солей при 450–550 C для снижения деформаций.
Р18 содержит 17,5–19,0 % вольфрама против 5,5–6,5 % у Р6М5, что обеспечивает более высокую красностойкость и износостойкость, но снижает прочность на изгиб. Р18 предпочтителен для инструмента, работающего с ударными нагрузками, тогда как Р6М5 лучше подходит для высокоскоростного резания.
Полный цикл включает отжиг при 840–860 C, закалку от 1260–1280 C с подогревом до 800–850 C и охлаждением в масле, затем трёхкратный отпуск при 560 C с выдержкой 1 час. Твёрдость после обработки — 63–65 HRC.
Да, в отдельных случаях Р18 применяется для пуансонов и матриц вырубных штампов, работающих при повышенных температурах до 400 C. Однако для большинства операций холодной штамповки более экономичны стали типа Х12МФ или Х6ВФ.
Для горячекатаных прутков диаметром 8–80 мм действует допуск h11–h12 по ГОСТ 2590. Кованые прутки свыше 80 мм поставляются с припуском 5–7 мм на сторону для последующей механической обработки.