


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


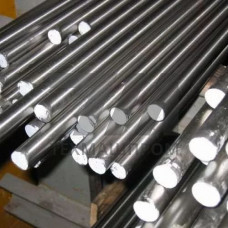
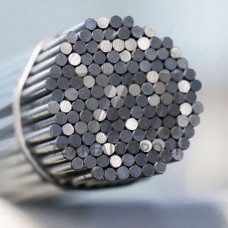
Стальной пруток Р6М5Ф3 — горячекатаный или кованый сортовой прокат из быстрорежущей стали с повышенным содержанием ванадия. Материал относится к группе вольфрамомолибденовых быстрорежущих сталей и применяется для изготовления металлорежущего инструмента, работающего в условиях умеренных скоростей резания при снятии больших сечений стружки. Легирование ванадием в количестве 2,3–3,0 % обеспечивает формирование высокотвёрдых карбидов MC-типа, что отличает пруток Р6М5Ф3 от базовой стали Р6М5 по износостойкости и теплостойкости.
Химический состав прутка Р6М5Ф3 регламентируется ГОСТ 19265 и включает следующие основные элементы:
Карбидная неоднородность прутка Р6М5Ф3 контролируется по шкале ГОСТ 19265 и для диаметров до 40 мм не должна превышать 3 балла. Структура после отжига — сорбитообразный перлит с равномерно распределёнными карбидами, твёрдость в состоянии поставки — не более 255 HB.
Пруток Р6М5Ф3 характеризуется теплостойкостью до 620 C, что позволяет сохранять режущие свойства при нагреве кромки инструмента в процессе эксплуатации. После стандартной закалки от 1210–1230 C с трёхступенчатым отпуском при 560 C твёрдость достигает 63–65 HRC. Красностойкость материала обеспечивает работоспособность инструмента при скоростях резания до 40–50 м/мин при обработке конструкционных сталей.
Шлифуемость прутка Р6М5Ф3 ниже, чем у стали Р6М5, из-за повышенного содержания абразивных карбидов ванадия. Это требует применения кругов из эльбора или карбида кремния зелёного при изготовлении инструмента. Обрабатываемость резанием в отожжённом состоянии — удовлетворительная, коэффициент обрабатываемости относительно стали Р18 составляет 0,8–0,9.
Прутки Р6М5Ф3 поставляются в горячекатаном, кованом и калиброванном исполнении. Диаметральный ряд — от 8 до 250 мм, длина мерная от 2 до 6 м. Для инструмента диаметром до 40 мм применяются прутки без уковки, для более крупных сечений требуется деформация с степенью укова не менее 3:1 для дробления карбидной сетки.
| Диаметр, мм | Состояние поставки | Твёрдость, HB | Карбидная неоднородность, балл | Применение |
|---|---|---|---|---|
| 8–20 | калиброванный | 255 | 2 | свёрла, метчики |
| 21–60 | горячекатаный | 255 | 3 | фрезы, развёртки |
| 61–120 | кованый | 255 | 4 | протяжки, долбяки |
Пруток Р6М5Ф3 используется для изготовления режущего инструмента, работающего при прерывистом резании и ударных нагрузках. Повышенная вязкость по сравнению с кобальтовыми сталями типа Р6М5К5 делает материал предпочтительным для инструмента с тонкими режущими кромками, подверженными выкрашиванию.
Инструмент из прутка Р6М5Ф3 эффективен при обработке нержавеющих и жаропрочных сталей аустенитного класса на универсальных станках и станках с ЧПУ. Материал также применяется для высадного инструмента — пуансонов и матриц холодной высадки, работающих при высоких контактных нагрузках.
Предварительная термическая обработка прутка Р6М5Ф3 включает отжиг при 830–850 C с медленным охлаждением до 600 C со скоростью не более 20 C/ч. Окончательная закалка проводится с подогревом в две ступени: до 850 C и до 1050 C, затем нагрев до 1210–1230 C. Охлаждение выполняется в масле или в соляной ванне с изотермической выдержкой при 580–620 C.
Отпуск — трёхкратный при 560 C с выдержкой 1 час и охлаждением на воздухе. Такой режим обеспечивает вторичную твёрдость 63–65 HRC и максимальную теплостойкость. Для инструмента, работающего с ударными нагрузками, допускается снижение температуры закалки до 1190–1200 C с соответствующим уменьшением твёрдости до 61–63 HRC.
Повышенным содержанием ванадия (2,3–3,0 % против 1,7–2,1 %), что увеличивает износостойкость инструмента за счёт образования твёрдых карбидов MC. При этом шлифуемость Р6М5Ф3 ниже, что требует применения эльборовых кругов при заточке.
После закалки от 1210–1230 C и трёхкратного отпуска при 560 C твёрдость составляет 63–65 HRC. Теплостойкость материала сохраняется до 620 C.
Для инструмента с тонкими режущими кромками, работающего при прерывистом резании: концевых фрез малого диаметра, протяжек, метчиков, долбяков. Материал сочетает износостойкость с повышенной вязкостью.
В отожжённом состоянии с твёрдостью не более 255 HB. Возможна поставка калиброванных прутков с допуском h9–h11 для изготовления инструмента без предварительной механической обработки.