


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


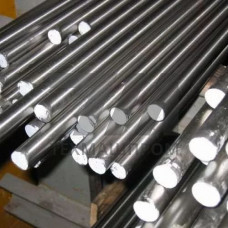
Пруток марки ВКС9-ИД — металлопродукция из безвольфрамовой быстрорежущей стали, легированной кобальтом, ванадием и молибденом. Обозначение «ИД» указывает на изготовление методом порошковой металлургии с последующим горячим изостатическим прессованием, что обеспечивает равномерное распределение карбидной фазы и отсутствие ликвационной неоднородности, характерной для литых аналогов. Материал применяется для изготовления режущего инструмента, работающего при высоких контактных нагрузках и температурах резания до 620–640 C.
Сталь ВКС9-ИД относится к группе быстрорежущих безвольфрамовых сталей. Основу упрочнения формируют карбиды ванадия и молибдена, а кобальт повышает теплостойкость и красностойкость. Порошковая технология обеспечивает размер карбидных включений не более 3–5 мкм и их равномерное распределение по объёму, что напрямую влияет на стойкость режущей кромки и сопротивление выкрашиванию.
После закалки и трёхкратного отпуска пруток ВКС9-ИД обеспечивает твёрдость 64–66 HRC при сохранении достаточной вязкости для прерывистого резания. Теплостойкость материала позволяет эксплуатировать инструмент без интенсивного разупрочнения кромки при скоростях резания, характерных для обработки конструкционных и легированных сталей.
| Параметр | Значение | Условия | Единица | Метод контроля |
|---|---|---|---|---|
| Твёрдость | 64–66 | после закалки и отпуска | HRC | ГОСТ 9013 |
| Предел прочности при изгибе | 3200–3600 | нормальная температура | МПа | ГОСТ 20017 |
| Ударная вязкость | 0,25–0,35 | без надреза | МДж/м | ГОСТ 9454 |
| Теплостойкость | 620–640 | сохранение 60 HRC | C | ГОСТ 19265 |
| Диаметр прутка | 8–60 | сортовой прокат | мм | ГОСТ 2590 |
Пруток ВКС9-ИД получают распылением расплава с последующим горячим изостатическим прессованием (HIP) и деформацией. Такая схема исключает крупные карбиды и снижает анизотропию свойств по сечению. Термообработка включает ступенчатый нагрев под закалку до 1180–1210 C, охлаждение в масле или соляной ванне и трёхкратный отпуск при 540–560 C. Для снятия внутренних напряжений после черновой механической обработки применяют отжиг при 750–780 C.
Пруток ВКС9-ИД удовлетворительно обрабатывается шлифованием и электроэрозионными методами. При заточке инструмента рекомендуется использовать абразивы из эльбора или алмазные круги на металлической связке. Скорость резания при обработке конструкционной стали 45 составляет 35–50 м/мин, подача — 0,1–0,3 мм/об в зависимости от жёсткости технологической системы. Для труднообрабатываемых сплавов на никелевой основе скорость снижают до 15–25 м/мин.
Порошковая технология ВКС9-ИД обеспечивает мелкодисперсную карбидную структуру без ликвации, что повышает стойкость к выкрашиванию кромки и стабильность свойств по сечению прутка при сопоставимой теплостойкости.
После закалки от 1180–1210 C и трёхкратного отпуска при 540–560 C твёрдость составляет 64–66 HRC.
Материал не предназначен для ударных операций с высокой динамической нагрузкой и для обработки титановых сплавов на высоких скоростях из-за склонности к адгезионному схватыванию.
Сортовой прокат поставляется диаметром от 8 до 60 мм; по согласованию возможны промежуточные размеры под конкретный инструментальный передел.