


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


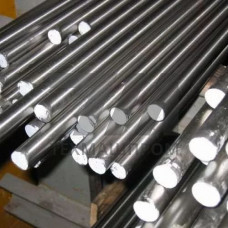
Пруток марки ВЛ1-Д — это металлопродукция из высоколегированной коррозионностойкой стали аустенитного класса, выпускаемая в виде прутков круглого сечения. Обозначение «ВЛ» указывает на принадлежность к группе высоколегированных сплавов, а индекс «Д» регламентирует конкретные параметры поставки — точность изготовления, состояние поверхности и допустимые отклонения по диаметру. Материал сохраняет аустенитную структуру в широком диапазоне температур и не претерпевает фазовых превращений при нагреве до 600–700 C, что определяет его поведение в условиях термического цикла сварки.
Пруток ВЛ1-Д применяется преимущественно как присадочный материал и как заготовка для изготовления крепёжных элементов, работающих в агрессивных средах. В отличие от рядового сортового проката, к данной позиции предъявляются повышенные требования по содержанию углерода — не более 0,03 %, что снижает риск межкристаллитной коррозии после сварки без последующей термообработки.
| Параметр | Значение | Единица | Условия контроля | Норматив |
|---|---|---|---|---|
| Диаметр прутка | 3,0–12,0 | мм | при 20 C | ГОСТ 2246 |
| Предел текучести | 210 | МПа | после аустенизации | ГОСТ 1497 |
| Временное сопротивление | 520 | МПа | растяжение | ГОСТ 1497 |
| Относительное удлинение | 35 | % | на базе 5d | ГОСТ 1497 |
| Массовая доля углерода | 0,03 | % | спектральный анализ | ГОСТ 5632 |
| Рабочая температура | –196…+600 | C | длительная эксплуатация | справочно |
Пруток ВЛ1-Д поставляется в термообработанном состоянии с травленой или светлой поверхностью. При механической обработке наблюдается склонность к наклёпу, что требует применения режущего инструмента с износостойким покрытием и сниженных подач. Сварка выполняется без предварительного подогрева; межпроходная температура ограничивается 150 C для предотвращения выделения сигма-фазы. После сварки в агрессивных средах рекомендуется осветление шва и околошовной зоны.
Индекс «Д» регламентирует точность диаметра и состояние поверхности — пруток поставляется с нормированными отклонениями, пригодными для токарной обработки и автоматической подачи в сварочные головки. Проволока ВЛ1 выпускается в бухтах без этих требований.
При содержании углерода не более 0,03 % и отсутствии жёстких требований по стойкости к межкристаллитной коррозии термообработка не обязательна. В средах с высокой концентрацией хлоридов рекомендуется аустенизация при 1050–1100 C с охлаждением в воде.
Для корневого прохода труб толщиной стенки 3–6 мм применяется пруток диаметром 2,0–3,0 мм. Заполняющие и облицовочные проходы выполняются прутком 3,0–4,0 мм в зависимости от разделки кромок.
Материал устойчив в морской воде при условии отсутствия застойных зон и контакта с углеродистой сталью. Для постоянно погружённых конструкций требуется оценка по скорости коррозии и защита от гальванической пары.