


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


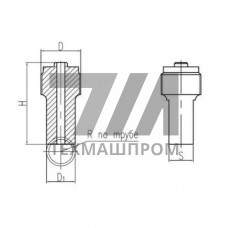
Стальной штуцер приварной 556-0199-1 — это элемент трубопроводной арматуры, предназначенный для врезки в магистраль под прямым углом с последующим подсоединением запорной, регулирующей или контрольно-измерительной аппаратуры. Исполнение 556-0199-1 относится к категории приварных штуцеров, монтируемых к стенке трубы или корпусу оборудования электродуговой сваркой в среде защитного газа. Такая схема обеспечивает герметичное неразъёмное соединение, исключающее резьбовые крепления, что критично для систем с высоким давлением и вибрационными нагрузками.
Штуцер 556-0199-1 изготавливается из углеродистой стали, что определяет его применение в средах без агрессивных химических компонентов. Конструктивно он представляет собой патрубок с наружным диаметром проходного сечения, рассчитанным на конкретный типоразмер трубопровода, и опорной площадкой (буртом) для распределения сварочных напряжений. Приварная часть выполнена под стыковой или угловой шов — в зависимости от толщины стенки магистрали и требований проекта.
Ключевые параметры, которые нормируются для данной позиции:
Штуцер 556-0199-1 применяется в системах, где недопустимо ослабление стенки трубы резьбовым отверстием. Приварной монтаж сохраняет целостность несущего сечения и исключает концентраторы напряжений, возникающие при нарезании резьбы. Это особенно важно для трубопроводов, работающих под пульсирующим давлением, — например, в гидравлических линиях металлургического оборудования или нагнетательных магистралях насосных станций.
Геометрические параметры штуцера 556-0199-1 нормируются по отраслевым каталогам и чертежам, что обеспечивает взаимозаменяемость при ремонте и модернизации оборудования. Посадочный диаметр и высота патрубка подбираются под конкретную точку отбора давления или установки датчика. Для контроля герметичности соединения после сварки проводится гидравлическое испытание пробным давлением, превышающим рабочее в 1,5 раза.
| Параметр | Значение для DN 15 | Значение для DN 25 | Значение для DN 50 | Метод контроля |
|---|---|---|---|---|
| Наружный диаметр патрубка, мм | 21,3 | 33,4 | 60,3 | Штангенциркуль |
| Высота патрубка, мм | 40 | 50 | 65 | Линейка измерительная |
| Толщина стенки, мм | 2,8 | 3,2 | 3,5 | Микрометр |
| Рабочее давление, МПа | 16 | 16 | 10 | Гидроиспытания |
Приварные штуцеры данного исполнения востребованы при монтаже технологических трубопроводов в следующих отраслях:
Монтаж штуцера 556-0199-1 выполняется сваркой полуавтоматом в среде CO или аргона. Перед приваркой необходимо зачистить зону соединения до металлического блеска и удалить окалину, масляные загрязнения и влагу. После завершения сварочных работ шов зачищается, а при необходимости проводится термообработка для снятия остаточных напряжений — это требование актуально для толстостенных трубопроводов, работающих при температурах выше 100 C.
При заказе штуцера 556-0199-1 следует уточнять не только типоразмер по DN, но и длину патрубка, а также наличие фаски под сварной шов. Для автоматизированных линий розлива и пищевого оборудования может потребоваться исполнение с увеличенной чистотой обработки внутренней поверхности, исключающей застойные зоны.
Штуцер 556-0199-1 монтируется сваркой, что исключает ослабление стенки трубы и обеспечивает герметичность при высоком давлении и вибрации. Резьбовые штуцеры требуют нарезания отверстия и уплотнения резьбы, что менее надёжно в жёстких условиях эксплуатации.
Рекомендуется ручная дуговая сварка покрытым электродом или полуавтоматическая сварка в среде CO. Для тонкостенных трубопроводов (до 3 мм) предпочтительна аргонодуговая сварка неплавящимся электродом для минимизации деформаций.
Для трубопроводов с толщиной стенки свыше 20 мм или работающих при температурах выше 100 C рекомендуется местная термообработка зоны сварного соединения для снятия остаточных напряжений. Для стандартных систем отопления и водоснабжения термообработка не требуется.
Стандартное исполнение из углеродистой стали не предназначено для контакта с кислотами, щелочами и морской водой. Для таких сред требуется штуцер из нержавеющей стали или с защитным покрытием, что должно быть указано в заказе отдельной позицией.