


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


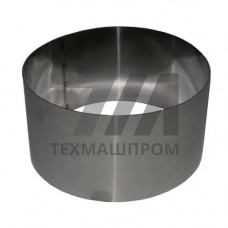
Обечайки цилиндрические из стали 12Х18Н10Т — это базовые элементы корпусов технологических аппаратов, работающих в агрессивных средах. Материал — коррозионностойкая аустенитная хромоникелевая сталь с титановой стабилизацией, что обеспечивает стойкость к межкристаллитной коррозии (МКК) после сварки и термической обработки. Изделия применяются в производстве емкостного оборудования, колонных аппаратов, реакторов, теплообменников и фильтров, эксплуатируемых при температурах от –196 до +600 C.
Обечайки изготавливаются вальцовкой листового проката с последующей продольной сваркой или бесшовным способом. Для стали 12Х18Н10Т характерно сочетание высокого сопротивления коррозии в окислительных средах (азотная кислота, органические кислоты, растворы солей) с технологичностью при холодной и горячей деформации. Химический состав регламентируется ГОСТ 5632, механические свойства — ГОСТ 9940 и ГОСТ 9941 для труб, а для листового проката — ГОСТ 7350.
Геометрические параметры обечаек определяются внутренним диаметром, толщиной стенки и длиной. Типовой диапазон диаметров — от 159 до 3000 мм, толщина стенки — от 4 до 60 мм. Длина обечайки ограничивается возможностями вальцовочного оборудования и обычно составляет 1000–6000 мм. Для аппаратов с избыточным давлением до 16 МПа расчет толщины стенки выполняется по ГОСТ 34233.1 с учетом прибавки на коррозию.
Механические свойства стали 12Х18Н10Т в состоянии поставки:
Сварные соединения продольных швов выполняются аргонодуговой сваркой неплавящимся электродом с присадочной проволокой Св-08Х19Н10Б или Св-04Х19Н9С2. Контроль качества швов — радиографический или ультразвуковой, с обязательной проверкой на герметичность. После сварки проводится аустенизация при 1050–1100 C с охлаждением в воде для восстановления коррозионной стойкости в зоне термического влияния.
Обечайки из 12Х18Н10Т востребованы в отраслях, где требуется длительная работа оборудования в контакте с агрессивными средами:
Для криогенных применений обечайки из 12Х18Н10Т сохраняют пластичность при температурах до –196 C, что позволяет использовать их в установках разделения воздуха и СПГ-оборудовании. При проектировании аппаратов под наружное давление (вакуумные колонны, рубашки) учитывается потеря устойчивости цилиндрической оболочки, расчет выполняется по ГОСТ 34233.2.
| Диаметр, мм | Толщина стенки, мм | Длина, мм | Давление, МПа | Температура, C |
|---|---|---|---|---|
| 159 | 4 | 2000 | 1,6 | –60…+300 |
| 530 | 10 | 3000 | 4,0 | –196…+400 |
| 1200 | 20 | 4000 | 2,5 | –70…+600 |
Изготовление обечаек регламентируется ГОСТ 34347-2017 (сосуды и аппараты стальные сварные) и ТУ производителя. Приемочный контроль включает проверку геометрических размеров, отклонение от круглости не более 1 % от номинального диаметра, контроль толщины стенки ультразвуковым толщиномером. Для ответственных аппаратов выполняется 100 % контроль сварных швов физическими методами.
Поставка возможна с механической обработкой кромок под сварку (скос кромки по ГОСТ 5264), с допуском на диаметр H12–H14. Допускается изготовление обечаек с отбортовкой, с приварными фланцами или с коническими переходами для сопряжения с аппаратами другого диаметра.
Промышленно изготавливаются обечайки толщиной до 60 мм. При большей толщине требуется горячая вальцовка с подогревом до 1100–1150 C и последующая термическая обработка для снятия наклепа.
Основной метод — аргонодуговая сварка неплавящимся вольфрамовым электродом с присадкой Св-08Х19Н10Б. Для толстостенных обечаек используется комбинированная сварка: корневой проход аргонодуговой, заполняющие — покрытыми электродами ЦЛ-11.
Для стали 12Х18Н10Т аустенизация при 1050–1100 C обязательна, если аппарат работает при температурах 350–600 C или в средах, вызывающих МКК. Для оборудования, работающего при температуре до 300 C, допускается эксплуатация без термообработки при условии контроля стойкости к МКК по ГОСТ 6032.
Стандартные допуски на внутренний диаметр — H12–H14. Для аппаратов с подвижными внутренними устройствами (мешалки, тарелки) допуск ужесточается до H10, что требует механической обработки после вальцовки.