


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


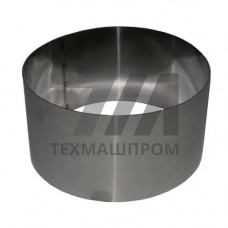
Цилиндрические обечайки из стали марки 15Х5М представляют собой сварные или бесшовные корпусные элементы, изготовленные из жаропрочной низкоуглеродистой стали мартенситного класса. Марка 15Х5М регламентируется ГОСТ 20072 и содержит 4,5–6,0 % хрома, 0,45–0,6 % молибдена при углероде 0,15 %. Такое легирование обеспечивает стойкость к водородной коррозии и окалиностойкость до 600–650 C, что делает обечайки востребованными в аппаратах нефтепереработки и нефтехимии.
Обечайки выпускают диаметром от 400 до 3000 мм с толщиной стенки 6–60 мм. Заготовку получают вальцовкой листа или раскаткой кованой трубы с последующей продольной сваркой под флюсом. После сварки выполняется термообработка — нормализация с высоким отпуском при 740–760 C, обеспечивающая дисперсионное упрочнение и снятие остаточных напряжений. Продольный шов контролируют радиографией по ГОСТ 7512, а торцы обрабатывают под фаску для стыковки с днищами и фланцами.
Механические свойства металла шва и основного металла после термообработки:
| Параметр | Основной металл | Сварной шов | Условия испытания | Норматив |
|---|---|---|---|---|
| Предел текучести, МПа | 245 | 235 | 20 C | ГОСТ 20072 |
| Временное сопротивление, МПа | 490 | 470 | 20 C | ГОСТ 20072 |
| Относительное удлинение, % | 18 | 16 | 20 C | ГОСТ 20072 |
| Ударная вязкость, Дж/см | 59 | 49 | 20 C | ГОСТ 9454 |
| Твёрдость, HB | 241 | 260 | после отпуска | ГОСТ 9012 |
Сталь 15Х5М сохраняет работоспособность в средах с повышенным парциальным давлением водорода при температурах до 560 C, что подтверждается критерием Нельсона. Обечайки применяют в условиях сероводородсодержащих сред, где требуется стойкость к сульфидному растрескиванию под напряжением. Предельная рабочая температура стенки — 600 C при отсутствии интенсивного окисления; в окислительных средах окалиностойкость ограничена 650 C.
Марка 15Х5М относится к ограниченно свариваемым сталям мартенситного класса. Перед сваркой обечайки подогревают до 250–300 C, а после сварки проводят немедленный высокий отпуск при 730–760 C. Применяют электроды типа Э-09Х1МФ или сварочную проволоку Св-08ХМФА под флюсом АН-22. Без предварительного и сопутствующего подогрева в околошовной зоне формируется закалочная структура с твёрдостью свыше 350 HB, склонная к холодным трещинам.
Обечайки поставляют с сертификатом качества, включающим химический анализ ковшовой пробы, результаты механических испытаний и заключение по ультразвуковой дефектоскопии сварных соединений. Геометрию контролируют по отклонению от круглости (не более 1 % диаметра) и по торцевому биению. Гидравлические испытания проводят при давлении 1,5 от расчётного с выдержкой не менее 10 минут.
Длительная прочность и окалиностойкость обеспечиваются до 600–650 C. В водородсодержащих средах предельная температура ограничена 560 C по критерию Нельсона.
Да, обязателен высокий отпуск при 730–760 C с немедленным проведением после сварки. Без него в зоне термического влияния формируется мартенсит с твёрдостью выше 350 HB.
Используют электроды типа Э-09Х1МФ и проволоку Св-08ХМФА под флюсом АН-22. Сварку ведут с предварительным подогревом до 250–300 C.
Химический состав и свойства стали установлены ГОСТ 20072. Контроль сварных швов выполняется по ГОСТ 7512, испытания на ударную вязкость — по ГОСТ 9454.