


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


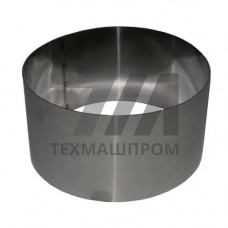
Стальные цилиндрические обечайки 17Г1С — это обечайки, изготовленные из низколегированной конструкционной стали марки 17Г1С (класс прочности К52 по ГОСТ 19281), предназначенные для работы в условиях повышенного давления и знакопеременных нагрузок. Сталь 17Г1С содержит марганец (1,3–1,7 %) и кремний (0,5–0,8 %), что обеспечивает предел текучести не менее 355 МПа при сохранении удовлетворительной свариваемости. Обечайки изготавливаются методом вальцовки листового проката с последующей продольной сваркой или бесшовным способом из трубной заготовки.
Обечайки из 17Г1С выпускаются в диапазоне диаметров от 219 до 1420 мм с толщиной стенки 6–40 мм. Механические свойства стали 17Г1С после нормализации: временное сопротивление разрыву — 490–590 МПа, относительное удлинение — не менее 21 %, ударная вязкость при –40 C — не менее 34 Дж/см. Обечайки проходят гидравлические испытания давлением 1,5 от рабочего, а также ультразвуковой контроль сварных швов по ГОСТ 14782.
| Параметр | Значение | Единица | Метод контроля | Стандарт |
|---|---|---|---|---|
| Диаметр наружный | 219–1420 | мм | Измерение рулеткой | ГОСТ 10704 |
| Толщина стенки | 6–40 | мм | Ультразвуковая толщинометрия | ГОСТ 19903 |
| Предел текучести | 355 | МПа | Испытание на растяжение | ГОСТ 1497 |
| Ударная вязкость | 34 | Дж/см | Испытание на удар | ГОСТ 9454 |
| Рабочая температура | –40…+425 | C | Термометрия | ГОСТ 19281 |
Обечайки из стали 17Г1С применяются в следующих отраслях и системах:
Производство обечаек из 17Г1С включает вальцовку листа на трёх- или четырёхвалковых гибочных машинах, продольную сварку под флюсом (SAW) или электрошлаковую сварку, калибровку на гидравлическом прессе и термическую обработку (нормализацию) при 920–950 C. Сварные соединения подвергаются 100 % радиографическому контролю по ГОСТ 7512. Торцы обечаек обрабатываются под фаску 30 для последующей стыковой сварки.
При диаметре 530 мм и толщине стенки 20 мм расчётное давление составляет до 12,5 МПа при температуре 20 C. С ростом температуры до 425 C допускаемое давление снижается до 8,2 МПа.
Нет. Сталь 17Г1С имеет ударную вязкость не менее 34 Дж/см при –40 C. При более низких температурах возможно хрупкое разрушение. Для криогенных условий применяются стали 09Г2С или 12Х18Н10Т.
Применяется автоматическая сварка под флюсом (SAW) с использованием сварочной проволоки Св-08ГА или Св-10НМА по ГОСТ 2246. Режим сварки: ток 600–800 А, напряжение 32–36 В, скорость 25–35 м/ч.
Да, для обечаек толщиной более 36 мм обязательна нормализация при 920–950 C с выдержкой 1,5–2,5 мин/мм. Для тонкостенных обечаек допускается применение местного отпуска кромок.