


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


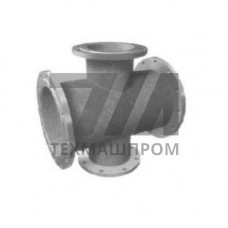
Стальные крестовины, изготавливаемые по ГОСТ 16037-80, представляют собой соединительные детали трубопроводов, предназначенные для создания четырех направлений потока рабочей среды в одной точке. Данный стандарт регламентирует конструкцию и размеры сварных крестовин, рассчитанных под стыковую сварку с трубами, что обеспечивает формирование надежного и герметичного неразъемного соединения. В отличие от литых или штампосварных аналогов, крестовины по ГОСТ 16037-80 ориентированы на применение в технологических трубопроводах, где требуется высокая степень очистки внутренней полости и отсутствие застойных зон.
Крестовины по ГОСТ 16037-80 относятся к типу деталей с гладкими концами под приварку встык. Конструктивно они представляют собой четыре патрубка, сходящихся под прямым углом в одной плоскости. Стандарт определяет основные геометрические параметры: диаметр условного прохода, толщину стенки и длину патрубков, которые унифицированы под соответствующие размеры бесшовных и электросварных труб. Присоединительные концы крестовин имеют фаску, геометрия которой обеспечивает полный провар корня шва при выполнении монтажной сварки.
Ключевым требованием стандарта является соосность противоположных патрубков и перпендикулярность смежных осей. Допуски на эти параметры контролируются при производстве, что гарантирует корректную сборку трубопроводной обвязки без возникновения монтажных напряжений. Внутренняя поверхность крестовин не имеет сварных швов в зоне пересечения каналов, что минимизирует гидравлическое сопротивление потоку и упрощает санитарную обработку линии.
Выбор материала для крестовин определяется условиями эксплуатации трубопровода: составом транспортируемой среды, рабочим давлением и температурой. По ГОСТ 16037-80 могут изготавливаться крестовины из следующих сталей:
Химический состав и механические свойства применяемых сталей должны соответствовать требованиям соответствующих ГОСТ на сортамент. Для ответственных объектов, работающих под давлением, каждая партия крестовин сопровождается сертификатом качества с указанием данных о термической обработке и результатах механических испытаний.
Крестовины по ГОСТ 16037-80 изготавливаются методом холодной или горячей штамповки из трубной заготовки с последующей механической обработкой. Такой технологический процесс обеспечивает равномерную толщину стенки по всему периметру и отсутствие сварных соединений в теле детали. После формообразования крестовины подвергаются термической обработке для снятия внутренних напряжений и нормализации структуры металла.
Контроль качества включает проверку геометрических размеров, визуальный и измерительный контроль поверхности, а при необходимости — ультразвуковую дефектоскопию или радиографический контроль. Особое внимание уделяется толщине стенки в зоне пересечения каналов, где при штамповке возможно утонение металла. Готовые изделия подвергаются гидравлическим испытаниям пробным давлением, превышающим рабочее в 1,5–2 раза.
Сварные крестовины по ГОСТ 16037-80 востребованы при монтаже технологических трубопроводов в различных отраслях промышленности. Основные области применения включают:
Использование крестовин вместо нескольких тройников и соединительных элементов позволяет сократить количество сварных стыков на участке трубопровода, снизить металлоемкость обвязки и уменьшить гидравлические потери. Это особенно актуально при ограниченном пространстве для размещения трубопроводной арматуры и оборудования.
Маркировка крестовин по ГОСТ 16037-80 содержит информацию о типе детали, номинальном диаметре и толщине стенки. Пример условного обозначения: крестовина 89 4,0 — ГОСТ 16037-80, где 89 — наружный диаметр присоединяемой трубы в миллиметрах, 4,0 — толщина стенки в миллиметрах. Для деталей из коррозионностойкой стали в обозначение добавляется указание марки материала.
| Наружный диаметр, мм | Толщина стенки, мм | Масса, кг | Рабочее давление, МПа | Применяемость |
|---|---|---|---|---|
| 57 | 3,5 | 1,8 | 10,0 | Общепромышленные сети |
| 89 | 4,0 | 4,2 | 8,0 | Технологические линии |
| 108 | 4,5 | 6,5 | 6,3 | Насосные станции |
| 159 | 5,0 | 12,8 | 5,0 | Магистральные сети |
Сварка крестовин по ГОСТ 16037-80 выполняется встык с предварительной подготовкой кромок. Рекомендуемые режимы сварки зависят от марки стали и толщины стенки. Для углеродистых сталей применяется ручная дуговая сварка покрытыми электродами или полуавтоматическая сварка в среде углекислого газа. При сварке коррозионностойких сталей требуется применение аргонодуговой сварки неплавящимся электродом с присадочной проволокой соответствующего химического состава.
Перед монтажом необходимо проверить соответствие геометрии крестовины проектным размерам, отсутствие забоин на фасках и загрязнений на внутренней поверхности. Прихватка крестовины к трубе выполняется в четырех точках, равномерно распределенных по периметру, после чего производится сварка стыка в несколько проходов. Каждый слой шва очищается от шлака, а окончательный шов подвергается визуальному контролю и, при необходимости, контролю герметичности.
Рабочее давление зависит от диаметра, толщины стенки и марки стали. Для типоразмеров с толщиной стенки 3,5–5,0 мм из углеродистой стали рабочее давление составляет 5,0–10,0 МПа при температуре до 350 C. Для высоких давлений применяются крестовины с увеличенной толщиной стенки.
Крестовины по ГОСТ 16037-80 изготавливаются штамповкой из трубной заготовки, поэтому не имеют литейных дефектов и обладают более равномерной структурой металла. Они легче литых аналогов и обеспечивают лучшее качество внутренней поверхности, что важно для чистых сред.
Да, для агрессивных сред крестовины изготавливаются из коррозионностойких сталей типа 12Х18Н10Т. Такие детали применяются в химической, фармацевтической и пищевой промышленности при условии соблюдения требований к чистоте обработки поверхности.
Для углеродистых и низколегированных сталей используется ручная дуговая сварка или полуавтоматическая в среде защитных газов. Для нержавеющих сталей применяется аргонодуговая сварка вольфрамовым электродом. После сварки стыки подвергаются контролю качества.