


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


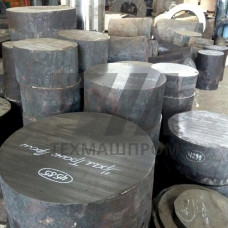
Стальные круглые заготовки 15Х5М — горячекатаный или кованый сортовой прокат из теплоустойчивой низколегированной стали мартенсито-ферритного класса, легированной хромом (4,5–6,0 %) и молибденом (0,45–0,60 %). Марка регламентирована ГОСТ 20072 и ГОСТ 4543; поставка круглого проката ведётся по ГОСТ 2590 (диаметры 20–270 мм) и ГОСТ 18968 для трубной заготовки. Материал сохраняет работоспособность в интервале 450–600 C при длительной эксплуатации под давлением водородсодержащих и сероводородсодержащих сред.
Содержание углерода — 0,10–0,15 %; кремния — 0,17–0,37 %; марганца — 0,40–0,70 %; хрома — 4,50–6,00 %; молибдена — 0,45–0,60 %. Ограничения по сере и фосфору — не более 0,025 % каждого. Такая матрица обеспечивает стойкость против водородной коррозии и окалинообразования при нагреве. Термообработка — нормализация при 950–1000 C с последующим высоким отпуском при 700–750 C; структура после отпуска — сорбит с карбидами CrC и MoC, дисперсионно упрочняющими матрицу.
| Диаметр, мм | Предельные отклонения | Кривизна на 1 м, мм | Длина прутка, м | Способ производства |
|---|---|---|---|---|
| 20–40 | +0,4 / –0,7 | не более 3 | 3–6 | горячая прокатка |
| 45–80 | +0,6 / –1,0 | не более 4 | 3–6 | горячая прокатка |
| 90–150 | 1,3 | не более 6 | 2–5 | ковка / прокатка |
| 160–270 | 1,8 | не более 8 | 2–4 | ковка |
Круглые заготовки 15Х5М идут на изготовление элементов нефтеперерабатывающего и нефтехимического оборудования, работающего в контакте с водородом при парциальном давлении до 20 МПа и температуре стенки до 560 C.
Обрабатываемость резанием в термообработанном состоянии — удовлетворительная; твёрдость 156–207 HB позволяет вести точение твердосплавным инструментом группы P20–P30 без предварительного отжига. Свариваемость ограниченная: требуется предварительный подогрев до 250–300 C и последующая термообработка сварного соединения при 710–740 C. Локальная пластическая деформация (гибка, вальцовка) выполняется в горячем состоянии при 900–1050 C с охлаждением в печи или на воздухе. Заготовки поставляются без термической обработки, в термообработанном состоянии или после нормализации — по согласованию с потребителем.
Партия круглого проката сопровождается сертификатом качества с указанием номера плавки, химического анализа, результатов механических испытаний и ультразвукового контроля. Для ответственных поковок проводится контроль макроструктуры по ГОСТ 10243 и определение загрязнённости неметаллическими включениями. Допускается проведение испытаний на стойкость против межкристаллитной коррозии по ГОСТ 6032 в средах, моделирующих эксплуатационные условия.
Длительная эксплуатация допускается до 560–600 C в зависимости от парциального давления водорода и наличия сероводорода. Выше 600 C интенсивно развивается ползучесть и окалинообразование.
15Х5М содержит 4,5–6,0 % хрома против 1,0–1,5 % у 12Х1МФ, что обеспечивает более высокую стойкость против водородной коррозии и окалиностойкость. При этом 12Х1МФ применяется преимущественно для паропроводов и коллекторов до 570 C.
Если заготовка поставлена в термообработанном состоянии, дополнительная термообработка не требуется. После сварки или горячей деформации обязателен высокий отпуск при 710–740 C с последующим медленным охлаждением.
Ультразвуковая дефектоскопия по ГОСТ Р 55724, контроль макроструктуры по ГОСТ 10243, испытания на растяжение и ударный изгиб при 20 C и рабочей температуре, при необходимости — испытания на стойкость против МКК.