


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


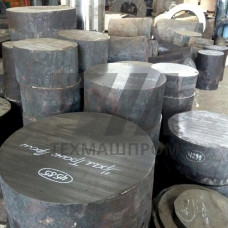
Круглые заготовки из стали ХВГ — это сортовой прокат, предназначенный для изготовления инструмента и деталей, работающих в условиях холодного деформирования. Материал относится к группе легированных инструментальных сталей повышенной прокаливаемости и отличается высокой стабильностью размеров после термической обработки. Заготовки поставляются в виде прутков круглого сечения, прошедших обдирку, обточку или калибровку, что обеспечивает требуемую точность геометрии для последующей механообработки.
Сталь ХВГ легирована хромом, вольфрамом и марганцем. Хром повышает прокаливаемость и износостойкость, вольфрам формирует карбидную фазу, обеспечивающую высокую твёрдость и сопротивление абразивному изнашиванию, а марганец дополнительно увеличивает прокаливаемость и устойчивость переохлаждённого аустенита. Содержание углерода находится в пределах 0,9–1,05 %, что после закалки и низкого отпуска обеспечивает твёрдость 61–64 HRC.
Ключевая особенность ХВГ — минимальные деформации и коробление при закалке. Это достигается за счёт легирования марганцем, который сдвигает кривую изотермического распада аустенита вправо, позволяя выполнять охлаждение в масле или даже в расплавах солей без риска образования трещин и значительных поводок. Материал склонен к отпускной хрупкости, поэтому после закалки рекомендуется проводить низкий отпуск при 150–200 C.
Для круглых заготовок ХВГ регламентируются следующие показатели после окончательной термической обработки:
Заготовки поставляются в отожжённом состоянии с твёрдостью не более 241 HB, что обеспечивает удовлетворительную обрабатываемость резанием на станках токарной и фрезерной групп. После механической обработки детали подвергаются закалке и отпуску, при этом припуск на шлифование должен учитывать возможные незначительные изменения размеров.
Благодаря сочетанию высокой твёрдости, износостойкости и минимальной деформации при термообработке, заготовки ХВГ используются для производства:
Материал применяется в машиностроении, приборостроении, на предприятиях метизной промышленности и в инструментальных цехах. Заготовки диаметром до 100 мм используются для изготовления инструмента средних размеров, более крупные сечения — для штамповой оснастки и деталей технологической оснастки прессового оборудования.
Круглые заготовки ХВГ поставляются в соответствии с ГОСТ 5950-2000. Диапазон диаметров — от 10 до 250 мм, длина прутков — 2–6 м. Допускается поставка мерной и кратной длины, а также заготовок с ободранной поверхностью для инструментального производства. Химический состав контролируется по содержанию серы и фосфора, которые не должны превышать 0,030 % каждого.
| Диаметр, мм | Состояние поставки | Твёрдость, HB | Длина, м | Применение |
|---|---|---|---|---|
| 10–30 | Калиброванная | 241 | 2–4 | Метчики, плашки |
| 40–80 | Ободранная | 241 | 3–6 | Калибры, ролики |
| 100–150 | Горячекатаная | 241 | 2–5 | Штампы, матрицы |
При механической обработке заготовок ХВГ в отожжённом состоянии рекомендуется применять твёрдосплавный инструмент с положительным передним углом. Скорость резания при точении — 60–100 м/мин, подача — 0,1–0,3 мм/об. Шлифование после закалки выполняется кругами на керамической связке с обильным охлаждением для предотвращения прижогов и микротрещин.
Контроль качества заготовок включает проверку химического состава спектральным методом, ультразвуковой контроль на отсутствие внутренних дефектов, а также контроль твёрдости в отожжённом состоянии. Для ответственных применений выполняется контроль макроструктуры на наличие флокенов и расслоений.
ХВГ имеет более высокую прокаливаемость за счёт марганца и вольфрама, что обеспечивает меньшую деформацию при закалке. Сталь 9ХС менее склонна к отпускной хрупкости, но уступает ХВГ по стабильности размеров при термообработке.
После закалки от 830–860 C в масле и низкого отпуска при 150–200 C твёрдость составляет 61–64 HRC. Максимальная твёрдость достигается при полной закалке без перегрева.
Не рекомендуется. ХВГ обладает относительно низкой ударной вязкостью и предназначена для инструмента, работающего без ударных нагрузок — калибров, штампов, роликов.
Стандартная поставка — в отожжённом состоянии с твёрдостью не более 241 HB. По согласованию возможна поставка в нормализованном или калиброванном состоянии с допусками h9–h11.