


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


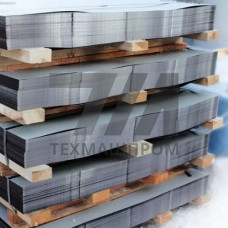
Лист стальной 10864-ВИ представляет собой позицию сортамента горячекатаного проката, идентифицируемую по номеру технических условий, действующих в рамках поставок для машиностроительных и металлообрабатывающих предприятий. Обозначение 10864-ВИ относится к категории листового проката, поставляемого по ТУ, с дополнительными требованиями по вакуумно-индукционной выплавке стали, что обеспечивает повышенную чистоту металла по неметаллическим включениям и газонасыщению.
Ключевое отличие листа 10864-ВИ от проката общего назначения — контролируемый химический состав и улучшенные механические характеристики, достигаемые за счёт применения вакуумно-индукционной плавки. Такой технологический маршрут минимизирует содержание серы, фосфора и растворённых газов, что положительно сказывается на хладостойкости, пластичности и стабильности свойств по толщине и ширине листа. Продукция ориентирована на ответственные узлы, работающие в условиях знакопеременных нагрузок и пониженных температур.
Листы 10864-ВИ изготавливаются толщиной от 4 до 60 мм, шириной 1500–3000 мм и длиной до 12000 мм. По согласованию с потребителем возможен раскрой в размер с допусками по классам точности, установленным в ТУ. Механические свойства контролируются на образцах, отобранных в поперечном направлении, что гарантирует соответствие показателей при проектировании сварных конструкций и элементов, воспринимающих нагрузку в двух направлениях.
| Толщина, мм | Предел текучести, МПа | Временное сопротивление, МПа | Относительное удлинение, % | Ударная вязкость KCU, Дж/см |
|---|---|---|---|---|
| 4–10 | 345 | 490–630 | 24 | 59 |
| 11–20 | 335 | 480–620 | 22 | 54 |
| 21–40 | 325 | 470–610 | 21 | 49 |
Лист 10864-ВИ востребован в отраслях, где предъявляются повышенные требования к надёжности металла при динамическом нагружении и низких температурах эксплуатации. Основные направления использования:
Лист 10864-ВИ допускает все виды механической обработки: резку на гильотинных ножницах, плазменную и лазерную резку, фрезерование и сверление. При выполнении сварных соединений рекомендуется применять низководородные сварочные материалы и предварительный подогрев для толщин свыше 30 мм. После сварки ответственных узлов возможно проведение термообработки для снятия остаточных напряжений — отпуск при 580–620 C с выдержкой из расчёта 1 мин на миллиметр толщины.
Прокат поставляется с контролем ультразвуковым методом на сплошность по классу не ниже 1 по ГОСТ 22727, что подтверждает отсутствие внутренних расслоений и дефектов, недопустимых для нагруженных элементов. Допускается изготовление листов с гарантией свариваемости и ударной вязкости при отрицательных температурах, что расширяет область применения в северном исполнении.
Основное отличие — выплавка стали методом вакуумно-индукционной плавки, что обеспечивает пониженное содержание неметаллических включений и газов. Это даёт более стабильные механические свойства и повышенную хладостойкость по сравнению с прокатом, выплавленным в открытых агрегатах.
Стандартный диапазон толщин составляет 4–60 мм. Для толщин свыше 40 мм требуется согласование с производителем по условиям прокатки и термообработки, а также дополнительный контроль механических свойств по согласованной программе испытаний.
Да, при условии подтверждения ударной вязкости при температуре –50 C на образцах с острым надрезом. Рекомендуется применять сварочные материалы с гарантированным содержанием водорода не более 5 мл/100 г наплавленного металла.
Для толщин до 20 мм эффективна гильотинная резка, для больших толщин — плазменная или лазерная резка с контролем зоны термического влияния. При механической резке следует учитывать повышенную твёрдость поверхностного слоя, связанную с чистотой металла.