


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


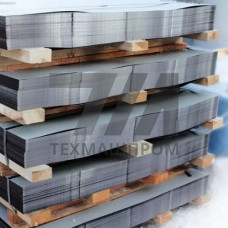
Стальные листы 2012 — позиционирование в каталоге соответствует листовому прокату, изготовленному по техническим условиям, регламентирующим геометрические параметры и механические свойства для конкретного года поставки. В практике промышленных закупок обозначение «2012» применяется для идентификации партии металлопроката, произведённой в 2012 году, либо для ссылки на редакцию ТУ, действовавшую на момент выпуска. Такой подход характерен для складских остатков, резервного фонда и проектной документации, где требуется прослеживаемость материала до конкретного периода производства.
При выборе листов с маркировкой 2012 необходимо учитывать, что химический состав и прочностные характеристики соответствуют стандартам, действовавшим на дату изготовления. Для ответственных конструкций требуется сверка сертификата качества с актуальными нормами проектирования, поскольку требования к ударной вязкости и допускам по толщине могли быть пересмотрены в более поздних редакциях ГОСТ.
Листовой прокат 2012 года выпуска поставляется в горячекатаном и холоднокатаном исполнении. Толщина горячекатаных листов — от 4 до 160 мм, холоднокатаных — от 0,5 до 4 мм. Ширина варьируется в диапазоне 500–3800 мм, длина — 2000–12000 мм. Предельные отклонения по толщине для листов 2012 соответствуют классу точности Б по ГОСТ 19903, что обеспечивает допуск 0,3 мм для толщины до 10 мм и 0,5 мм для диапазона 10–25 мм.
Плоскостность проката 2012 контролируется по группе плоскостности ПВ, допустимая стрела прогиба — не более 8 мм на метр длины для листов толщиной до 12 мм. Серповидность не превышает 2 мм на 1000 мм длины. Указанные параметры критичны при раскрое на гильотинных ножницах и лазерных комплексах с ЧПУ, где исходная геометрия влияет на точность позиционирования заготовок.
Для листов 2012, изготовленных из конструкционных сталей марок Ст3сп, 09Г2С, 10ХСНД, механические характеристики определяются по ГОСТ 1497. Предел текучести для низколегированных исполнений — не менее 345 МПа, временное сопротивление разрыву — 490–630 МПа, относительное удлинение — не менее 21%. Ударная вязкость KCU при –40 C для ответственных исполнений — не менее 34 Дж/см.
Химический состав контролируется ковшевой пробой. Содержание серы и фосфора для качественных сталей не превышает 0,040% и 0,035% соответственно. Для свариваемых конструкций углеродный эквивалент Ceq не должен превышать 0,45%, что обеспечивает свариваемость без предварительного подогрева при толщине до 20 мм.
| Толщина, мм | Предел текучести, МПа | Временное сопротивление, МПа | Относительное удлинение, % | Ударная вязкость KCU, Дж/см |
|---|---|---|---|---|
| 4–10 | 355 | 510–650 | 24 | 39 |
| 11–20 | 345 | 490–630 | 21 | 34 |
| 21–40 | 325 | 470–610 | 19 | 29 |
Листовой прокат 2012 года востребован при выполнении ремонтно-восстановительных работ на объектах, где изначально использовался металлопрокат того же периода. Основные направления использования:
Каждая партия листов 2012 сопровождается сертификатом качества, содержащим данные о плавке, результатах испытаний на растяжение и ударный изгиб. Для листов, предназначенных для сварных конструкций, работающих при знакопеременных нагрузках, дополнительно проводится ультразвуковой контроль сплошности по ГОСТ 22727 на класс не ниже 2. При обнаружении расслоений или неметаллических включений листы отбраковываются и не допускаются к использованию в ответственных узлах.
Хранение листов 2012 на открытых площадках свыше нормативного срока требует проведения входного контроля коррозионного поражения. Глубина точечной коррозии более 0,5 мм является основанием для перевода листа в категорию некондиционного проката. Перед сваркой поверхности с признаками атмосферной коррозии подвергаются дробеструйной обработке до степени Sa 2,5 по ISO 8501.
Технология сварки листов 2012 определяется химическим составом конкретной плавки. Для низколегированных сталей типа 09Г2С рекомендуется применение сварочной проволоки Св-08Г2С диаметром 1,2–2,0 мм в среде CO. Сварка выполняется на постоянном токе обратной полярности, сила тока — 180–320 А, напряжение дуги — 22–30 В. Для толстолистового проката свыше 30 мм требуется предварительный подогрев до 100–150 C для предотвращения образования холодных трещин в зоне термического влияния.
При выполнении стыковых соединений листов 2012 с прокатом более поздних лет выпуска необходимо учитывать возможное различие в химическом составе. Рекомендуется выполнять контроль твёрдости сварного шва — значения HV10 не должны превышать 280 единиц для обеспечения стабильной работы соединения при циклических нагрузках.
Основное отличие — соответствие нормативным документам, действовавшим на момент выпуска. Химический состав и механические свойства могут незначительно отличаться от актуальных редакций ГОСТ, поэтому для ответственных конструкций требуется сверка сертификата с проектными требованиями.
Да, при условии подтверждения механических характеристик сертификатом качества и отсутствия коррозионных повреждений. Для конструкций, работающих при отрицательных температурах, необходимо проверить ударную вязкость на соответствие требованиям проекта.
Выполняется визуальный осмотр поверхности на предмет расслоений и коррозии, замер толщины микрометром в нескольких точках, при необходимости — ультразвуковой контроль сплошности. Сварные соединения рекомендуется сопровождать контролем твёрдости.
Подготовка кромок выполняется по стандартной технологии: механическая обработка под скос 30 для толщины свыше 12 мм, зачистка до металлического блеска на ширину 20 мм от кромки. При наличии окалины или ржавчины требуется дробеструйная обработка.