


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


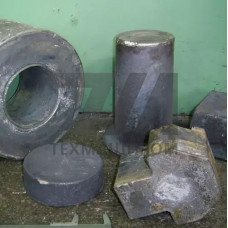
Стальные отливки VAUTID DIN 17350 — это высоколегированные износостойкие материалы, предназначенные для изготовления деталей, работающих в условиях интенсивного абразивного, ударно-абразивного и эрозионного износа. Стандарт DIN 17350 регламентирует состав и свойства холоднодеформируемых и горячедеформируемых инструментальных сталей, однако в контексте литейной продукции VAUTID применяется для обозначения отливок из специальных износостойких сплавов, адаптированных под конкретные условия эксплуатации.
Технология производства отливок VAUTID предполагает точный контроль химического состава и режимов термической обработки, что обеспечивает формирование оптимальной микроструктуры — мартенситной или аустенитной основы с равномерно распределенными карбидами. Это позволяет достигать твердости в диапазоне 55–65 HRC в зависимости от марки сплава и назначения детали.
Отливки VAUTID DIN 17350 находят применение в узлах оборудования горнодобывающей, цементной, металлургической и энергетической отраслей. Из них изготавливают футеровочные плиты мельниц, била дробилок, рабочие колеса и улиты насосов, направляющие аппараты гидроциклонов, а также элементы ковшовых элеваторов и шнековых питателей.
Для оборудования, эксплуатируемого при высоких ударных нагрузках, применяются отливки с аустенитной структурой, способные к наклепу в процессе работы. Для деталей, работающих преимущественно в условиях абразивного скольжения, используются сплавы с повышенным содержанием хрома и ванадия, формирующие высокотвердые карбиды.
| Марка | Твердость, HRC | Ударная вязкость, Дж/см | Основное назначение | Рабочая температура, C |
|---|---|---|---|---|
| VAUTID-100 | 58–62 | 15–20 | Футеровки мельниц, била | –20…+200 |
| VAUTID-145 | 55–60 | 25–35 | Рабочие колеса насосов | –30…+150 |
| VAUTID-200 | 60–65 | 8–12 | Элементы гидроциклонов | –40…+100 |
Литье деталей VAUTID производится в песчано-глинистые или холоднотвердеющие формы с применением прибылей, обеспечивающих направленную кристаллизацию. После выбивки отливки подвергаются отжигу для снятия внутренних напряжений, затем — закалке и низкому отпуску. Для крупногабаритных отливок применяется изотермическая закалка, позволяющая минимизировать деформации и предотвратить образование трещин.
Механическая обработка отливок VAUTID затруднена из-за высокой твердости, поэтому финишные операции выполняются преимущественно шлифованием с применением абразивного инструмента на алмазной связке. Допуски на размеры назначаются в соответствии с ГОСТ 26645-85, шероховатость обработанных поверхностей достигает Ra 1,6–3,2 мкм.
Каждая партия отливок VAUTID проходит входной контроль химического состава методом спектрального анализа, ультразвуковую дефектоскопию на наличие внутренних раковин и трещин, а также проверку твердости по методу Роквелла. Для ответственных деталей, работающих под давлением, выполняется радиографический контроль в соответствии с требованиями заказчика.
Для ремонтной наплавки и соединения отливок VAUTID применяется дуговая сварка покрытыми электродами с предварительным подогревом до 200–300 C. После сварки обязателен медленный охлаждение в термостате для предотвращения образования холодных трещин.
Технологические возможности литейного производства VAUTID позволяют изготавливать отливки массой до 3000 кг. Для более крупных деталей применяется секционирование с последующей сваркой элементов в единую конструкцию.
Отливки поставляются в термически обработанном состоянии с твердостью 55–65 HRC, что делает лезвийную обработку нецелесообразной. Допускается шлифование и электроэрозионная обработка для получения точных размеров посадочных поверхностей.
Ресурс зависит от условий эксплуатации и типа абразивного материала. В сравнении с отливками из стали 110Г13Л ресурс футеровочных плит увеличивается в 2–4 раза, а рабочих колес насосов — в 3–5 раз при перекачке гидросмесей с крупностью частиц до 5 мм.