


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


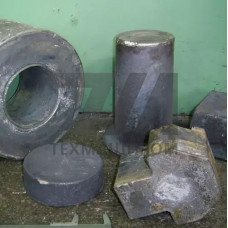
Стальные отливки VAUTID G17Mn5-1.1131 — это фасонное литьё из низколегированной литейной стали марки G17Mn5 (аналог 1.1131), поставляемое в термически обработанном состоянии. Материал относится к группе мелкозернистых сталей с гарантированной свариваемостью и повышенной хладостойкостью, что определяет его применение в узлах ответственного машиностроения, работающих при знакопеременных и ударных нагрузках в условиях низких температур.
Химический состав G17Mn5 регламентирован стандартом DIN EN 10213 и характеризуется ограниченным содержанием углерода (0,15–0,20%), марганца (1,20–1,60%) и кремния (до 0,60%). Легирование марганцем обеспечивает прокаливаемость и упрочнение феррито-перлитной структуры после нормализации или улучшения. Содержание серы и фосфора ограничено на уровне не более 0,015% и 0,020% соответственно, что гарантирует стабильность механических свойств по сечению отливки и снижает риск горячих трещин при сварке.
Механические характеристики отливок VAUTID G17Mn5-1.1131 после нормализации с отпуском обеспечивают предел текучести не менее 300 МПа, временное сопротивление разрыву в диапазоне 450–600 МПа и относительное удлинение не менее 22%. Ударная вязкость материала на образцах с V-образным надрезом при температуре –40 C составляет не менее 27 Дж, что подтверждает пригодность стали для эксплуатации в условиях холодного климата и криогенных производств.
Отливки VAUTID G17Mn5-1.1131 изготавливаются методами литья в песчано-глинистые формы, по выплавляемым моделям или в оболочковые формы — выбор технологии зависит от конфигурации детали, требований к точности размеров и шероховатости поверхности. Для ответственных узлов применяется компьютерное моделирование литейных процессов, позволяющее минимизировать усадочные раковины и пористость в термических узлах.
После выбивки отливки подвергаются обрубке литников, зачистке и обязательной термической обработке. Стандартная схема включает нормализацию при 890–940 C с последующим отпуском при 600–680 C. Для деталей, работающих при пониженных температурах, может назначаться двойная нормализация или закалка с высоким отпуском для получения более дисперсной феррито-перлитной структуры.
Углеродный эквивалент стали G17Mn5 не превышает 0,42%, что относит материал к первой группе свариваемости — сварка возможна без предварительного подогрева при толщине стенки до 30 мм. Для толстостенных отливок рекомендуется предварительный подогрев до 100–150 C. Сварку выполняют электродами с основным покрытием типа E42Mn5 или проволокой с аналогичным химическим составом под флюсом. После сварочных работ для восстановления механических свойств в зоне термического влияния проводят отпуск при 580–620 C.
Ремонтопригодность отливок позволяет заваривать литейные дефекты, выявленные при неразрушающем контроле, без существенного снижения эксплуатационных характеристик. Допустимость исправлений регламентируется классом ответственности отливки и согласовывается с заказчиком.
Стальные отливки VAUTID G17Mn5-1.1131 востребованы в отраслях, где требуется сочетание прочности, вязкости и свариваемости при изготовлении сложнопрофильных деталей:
Отливки VAUTID G17Mn5-1.1131 поставляются с документацией о приёмке, подтверждающей соответствие требованиям DIN EN 10213-3. Приёмка включает проверку химического состава, механических свойств на образцах, вырезанных из отдельно отлитых проб, и при необходимости — неразрушающий контроль методами ультразвуковой дефектоскопии или радиографии. По согласованию возможна поставка с дополнительными испытаниями на ударную вязкость при температурах до –60 C.
| Параметр | Значение для G17Mn5 | Метод испытания | Температура испытания | Нормативный документ |
|---|---|---|---|---|
| Предел текучести, МПа | 300 (мин) | Растяжение | 20 C | DIN EN 10213 |
| Временное сопротивление, МПа | 450–600 | Растяжение | 20 C | DIN EN 10213 |
| Относительное удлинение, % | 22 (мин) | Растяжение | 20 C | DIN EN 10213 |
| Ударная вязкость KV, Дж | 27 (мин) | Ударный изгиб | –40 C | DIN EN 10213 |
Ограничения по массе и габаритам зависят от технологических возможностей литейного производства. Типовой диапазон — от 5 кг до 3000 кг с толщиной стенки от 10 до 200 мм. Для крупногабаритных отливок свыше 1000 кг требуется индивидуальное согласование технологии литья и термообработки.
При толщине стенки до 30 мм и температуре окружающей среды выше 5 C подогрев не обязателен. Для толстостенных отливок или при отрицательных температурах окружающей среды рекомендуется подогрев до 100–150 C с контролем температуры в процессе сварки.
Стандартный комплекс включает визуальный и измерительный контроль, ультразвуковую дефектоскопию для выявления внутренних дефектов, магнитопорошковый или цветной капиллярный контроль поверхностных трещин. Радиографический контроль применяется для особо ответственных узлов по согласованию с заказчиком.
Да, по требованию заказчика вместо нормализации может быть назначена закалка с высоким отпуском. Это повышает предел текучести до 350–400 МПа при сохранении ударной вязкости не ниже 27 Дж при –40 C. Такая обработка целесообразна для деталей, работающих при высоких статических нагрузках.