


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


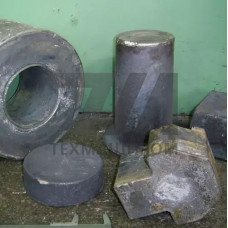
Стальные отливки VAUTID G26CrMo4-1.7221 представляют собой фасонные заготовки, изготовленные методом литья в песчано-полимерные формы из низколегированной хромомолибденовой стали. Материал соответствует европейскому стандарту EN 10293 и предназначен для деталей, работающих в условиях интенсивного абразивного износа в сочетании с умеренными ударными нагрузками. Химический состав с содержанием хрома 0,90–1,20 % и молибдена 0,15–0,30 % обеспечивает сквозную прокаливаемость при толщине стенки до 100 мм, что критично для крупногабаритных отливок.
Технология производства отливок VAUTID включает компьютерное моделирование литниковой системы, что минимизирует образование усадочных раковин и газовой пористости в теле детали. После выбивки отливки подвергаются нормализации с отпуском при 580–620 C, формирующей структуру сорбита с твердостью 220–280 HB. Для повышения поверхностной износостойкости допускается закалка ТВЧ до 45–52 HRC на глубину 2–4 мм. Механические свойства материала: предел текучести — не менее 550 МПа, временное сопротивление — 700–850 МПа, относительное удлинение — 12–15 %, ударная вязкость KCV при –20 C — не менее 27 Дж/см.
Фасонные отливки из стали G26CrMo4-1.7221 востребованы в узлах дробильно-сортировочного оборудования, где сочетание абразивного изнашивания и знакопеременных нагрузок исключает применение высокохромистых чугунов. Основные позиции номенклатуры:
Отливки VAUTID G26CrMo4-1.7221 применяются в горнодобывающей отрасли при переработке руд черных и цветных металлов, на предприятиях нерудной промышленности, в цементных производствах и на углеобогатительных фабриках. Материал работоспособен при температурах от –40 C до +400 C, что позволяет эксплуатировать детали в условиях Крайнего Севера и в зонах нагрева при сухом измельчении.
Литье по сравнению с прокатом обеспечивает приближение формы заготовки к конфигурации готовой детали, снижая коэффициент использования металла до 0,85–0,92. Отливки VAUTID отличаются повышенной плотностью материала — отсутствие газовых раковин контролируется ультразвуковым методом по классу 2 ГОСТ 24507. Допуски на линейные размеры соответствуют классу точности CT10–CT12 по ГОСТ 26645, шероховатость поверхности после дробеструйной обработки — Ra 12,5–25 мкм.
Свариваемость стали G26CrMo4-1.7221 ограничена из-за склонности к закалке в околошовной зоне. Ремонтная наплавка и приварка крепежных элементов выполняются электродами с основным покрытием типа Э70Х5СМФ с предварительным подогревом до 200–300 C. После сварочных работ обязателен отпуск при 580–620 C для снятия остаточных напряжений.
| Параметр | Значение | Метод контроля | Норматив | Примечание |
|---|---|---|---|---|
| Химический состав, % | C 0,22–0,29; Cr 0,90–1,20; Mo 0,15–0,30 | Спектральный анализ | EN 10293 | Si 0,30–0,60; Mn 0,50–0,80 |
| Предел текучести, МПа | 550 | Растяжение | ГОСТ 1497 | Образец от отливки |
| Твердость после нормализации | 220–280 HB | Бринелль | ГОСТ 9012 | По телу отливки |
| Ударная вязкость KCV, Дж/см | 27 при –20 C | Испытание на удар | ГОСТ 9454 | Среднее по 3 образцам |
| Плотность, г/см | 7,85 | Гидростатический | ГОСТ 18898 | Без учета литейных дефектов |
| Максимальная масса отливки, кг | 2500 | Взвешивание | ТУ завода | По согласованию до 5000 |
Каждая партия отливок VAUTID G26CrMo4-1.7221 сопровождается сертификатом качества EN 10204 3.1 с указанием результатов химического анализа и механических испытаний. Контроль внутренних дефектов проводится ультразвуковой дефектоскопией по всей поверхности, при необходимости — радиографическим методом. Допустимые отклонения по геометрии проверяются на координатно-измерительной машине с точностью 0,1 мм. Детали, предназначенные для работы под давлением, дополнительно испытываются гидравлическим методом при давлении 1,5 от рабочего.
G26CrMo4-1.7221 — аналог стали 35ХМЛ по ГОСТ 977, но с более узкими пределами по углероду (0,22–0,29 % против 0,30–0,40 %) и регламентированной ударной вязкостью при отрицательных температурах. Это обеспечивает стабильность механических свойств в крупных сечениях и повышенную хладостойкость.
Стандартный режим — нормализация при 880–920 C с последующим отпуском при 580–620 C. Для деталей, работающих на абразивный износ, возможна закалка в масло с отпуском при 540–580 C до твердости 300–350 HB.
Да, отливки поставляются с припусками 3–5 мм на сторону для последующей обработки. Материал хорошо обрабатывается твердосплавным инструментом при скорости резания 80–120 м/мин. Допускается также электроэрозионная резка для сложных контуров.
Для предотвращения горячих трещин радиус галтелей должен составлять не менее 0,2 от толщины сопрягаемой стенки, но не менее 10 мм. Рекомендуемая толщина стенок — от 15 до 150 мм, равномерное сечение предпочтительно.