


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


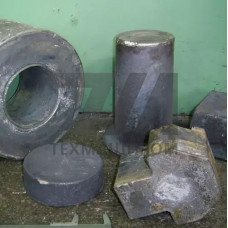
Стальные отливки VAUTID G28Mn6-1.1165 — это высокомарганцовистые изделия, предназначенные для узлов, работающих в условиях интенсивного абразивного и ударно-абразивного изнашивания. Материал соответствует стали 110G13L (аналог Гадфильда) и характеризуется аустенитной структурой, которая обеспечивает высокую степень наклёпа при динамических нагрузках. Отливки VAUTID G28Mn6-1.1165 применяются в горнодобывающем оборудовании, дробильных установках и системах транспортировки сыпучих материалов.
Химический состав стали G28Mn6-1.1165 регламентирован стандартом DIN 17445 и включает 12–14 % марганца и 1,0–1,3 % углерода. Такое сочетание обеспечивает стабильную аустенитную структуру без карбидных выделений в литом состоянии. После закалки от 1050–1100 C с водяным охлаждением материал приобретает предел текучести не менее 350 МПа и относительное удлинение до 35 %. Ударная вязкость KCU составляет 150–200 Дж/см, что исключает хрупкое разрушение при знакопеременных нагрузках.
Ключевая особенность отливок VAUTID G28Mn6-1.1165 — способность к деформационному упрочнению. При ударных воздействиях поверхностный слой наклёпывается до твёрдости 400–500 HB, тогда как сердцевина сохраняет вязкость. Это делает материал оптимальным для бил, конусов дробилок, молотков и футеровочных плит, где сочетаются высокие контактные напряжения и абразивное воздействие.
Отливки VAUTID G28Mn6-1.1165 изготавливаются методом литья в песчано-глинистые или холоднотвердеющие формы. Для предотвращения ликвации и усадочных раковин применяются прибыли с экзотермическими смесями и направленная кристаллизация. После выбивки изделия подвергаются гидротермической обработке: аустенитизации при 1060 C и закалке в воде. Контроль качества включает ультразвуковую дефектоскопию, рентгенографический анализ и проверку химического состава спектральным методом.
Допуски на геометрические параметры соответствуют классу точности CT10–CT12 по ГОСТ 26645-85. Шероховатость поверхности литых заготовок — Ra 12,5–25 мкм, что позволяет использовать их без дополнительной механической обработки в большинстве футеровочных применений.
Отливки VAUTID G28Mn6-1.1165 демонстрируют ресурс в 2–3 раза выше, чем у низколегированных сталей типа 110Г13Л, при работе с кварцевыми и кремнистыми породами. Максимальная рабочая температура ограничена 300 C — при превышении начинается выделение карбидов по границам зёрен, что снижает ударную вязкость. Материал не рекомендуется для условий с преобладающим скользящим абразивным износом без ударной составляющей — в этом случае эффективнее биметаллические или хромистые чугуны.
| Параметр | Значение | Метод испытания | Единица | Примечание |
|---|---|---|---|---|
| Предел текучести | 350–400 | DIN EN ISO 6892-1 | МПа | после закалки |
| Временное сопротивление | 750–900 | DIN EN ISO 6892-1 | МПа | литое состояние |
| Относительное удлинение | 25–35 | DIN EN ISO 6892-1 | % | 5 |
| Ударная вязкость KCU | 150–200 | DIN EN ISO 148-1 | Дж/см | при +20 C |
| Твёрдость после наклёпа | 400–500 | DIN EN ISO 6506-1 | HB | поверхностный слой |
| Максимальная рабочая температура | 300 | — | C | длительный режим |
По сравнению с прокатными аналогами, литые изделия VAUTID G28Mn6-1.1165 позволяют получать сложные пространственные формы с переменной толщиной стенки без потери прочностных характеристик. Это снижает количество сварных соединений в футеровочных конструкциях и уменьшает массу узла. Дополнительным преимуществом является возможность легирования в ковше для корректировки состава под конкретные условия эксплуатации.
При заказе отливок VAUTID G28Mn6-1.1165 необходимо указывать категорию контроля (по ASTM E446 или DIN EN 12680-1), требования к шероховатости и допускам, а также необходимость механической обработки посадочных поверхностей. Для крепления футеровок предусмотрены литые отверстия или приварные шпильки из аустенитной стали.
VAUTID G28Mn6-1.1165 — это контролируемая поставка с гарантированным химическим составом и механическими свойствами по DIN 17445. В отличие от стандартной 110Г13Л, материал проходит дополнительный ультразвуковой контроль и имеет более узкие допуски по содержанию фосфора и серы, что повышает стабильность свойств в толстостенных отливках.
Технологически возможно литьё с толщиной стенки до 300 мм. Однако при толщине более 150 мм требуется усиленное охлаждение при закалке и контроль на отсутствие карбидной сетки по границам зёрен. Рекомендуемая толщина для футеровочных плит — 40–120 мм.
Да, сварка выполняется аустенитными электродами типа Э-12Х15Г25Н6 или аналогичными. Перед сваркой необходима местная зачистка до металлического блеска и подогрев до 150–200 C. После сварки рекомендуется закалка зоны шва для восстановления аустенитной структуры.
При переработке гранита с абразивностью до 0,5 г/т ресурс броней составляет 1800–2500 моточасов. Фактический ресурс зависит от крупности питания, скорости вращения эксцентрика и содержания кварца в руде. Для увеличения срока службы рекомендуется периодическая ротация броневых плит.