


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


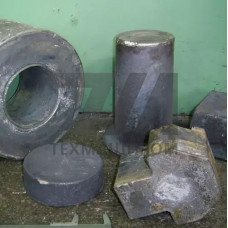
Стальные отливки VAUTID G34CrMo 4-1.7230 — это фасонные заготовки из легированной конструкционной стали, предназначенные для изготовления деталей, работающих под высокими статическими и динамическими нагрузками. Материал соответствует европейскому стандарту EN 10293 и маркируется по EN 10027-2 как 1.7230. Химический состав стали оптимизирован для получения высокой прокаливаемости и стабильных механических свойств в сечениях до 100 мм и более.
Основной легирующий комплекс — хром и молибден — обеспечивает сочетание прочности и вязкости после закалки и высокого отпуска. Сталь G34CrMo 4 относится к группе хромомолибденовых улучшаемых сталей, применяемых для ответственных деталей оборудования горнодобывающей, цементной и металлургической промышленности. Отливки VAUTID проходят полный цикл термической обработки, включая нормализацию и отпуск, что гарантирует отсутствие внутренних напряжений и стабильность геометрических размеров при последующей механической обработке.
Содержание углерода в пределах 0,30–0,37 % обеспечивает достижение предела текучести не менее 390 МПа после улучшения. Хром (0,90–1,20 %) повышает прокаливаемость и сопротивление износу при контактных нагрузках, молибден (0,15–0,30 %) препятствует отпускной хрупкости и повышает сопротивление ползучести при умеренных температурах. Дополнительно регламентируются примеси: сера и фосфор не более 0,025 %, что гарантирует чистоту металла по неметаллическим включениям.
| Параметр | Значение | Единица измерения | Метод контроля | Примечание |
|---|---|---|---|---|
| Предел текучести | 390–490 | МПа | Растяжение | После закалки и отпуска |
| Временное сопротивление | 590–740 | МПа | Растяжение | Образец 14 мм |
| Относительное удлинение | 16 | % | Растяжение | Продольный образец |
| Ударная вязкость KCV | 27 | Дж/см | Испытание на удар | При –20 C |
| Твердость | 180–220 | HB | Бринелль | В состоянии поставки |
Отливки VAUTID G34CrMo 4-1.7230 изготавливаются методом литья в песчано-глинистые формы с применением холоднотвердеющих смесей на фурановом связующем. Такой подход обеспечивает высокую точность геометрии и чистоту поверхности отливок класса CT9–CT11 по ISO 8062. Для ответственных деталей применяется компьютерное моделирование процесса заливки, что позволяет минимизировать риск образования усадочных раковин и газовых пор в теле отливки.
После выбивки и обрубки отливки подвергаются предварительной термической обработке — отжигу для снятия литейных напряжений. Окончательная термическая обработка проводится по режиму: закалка от 850–870 C в масле или воде с последующим высоким отпуском при 580–660 C. Такой цикл формирует структуру сорбита отпуска, обеспечивающую оптимальное сочетание прочности и пластичности.
Стальные отливки G34CrMo 4-1.7230 от VAUTID применяются для изготовления деталей, испытывающих значительные нагрузки и требующих повышенной надежности:
Материал пригоден для эксплуатации при температурах от –40 C до +350 C, что позволяет использовать отливки в оборудовании, работающем в условиях холодного климата и умеренного нагрева. Сталь хорошо поддается сварке электродами с основным покрытием типа Э42А или Э50А при условии предварительного подогрева до 200–300 C и последующего отпуска сварных швов.
Каждая партия отливок VAUTID G34CrMo 4-1.7230 сопровождается сертификатом соответствия EN 10204 3.1. Контроль включает проверку химического состава методом спектрального анализа, механические испытания на образцах, вырезанных из припусков или отдельных технологических проб. При необходимости проводится ультразвуковой контроль сплошности по классу 2–3 согласно EN 12680-1 и радиографический контроль по EN 12517.
Допускается исправление поверхностных дефектов заваркой с последующей термообработкой, если глубина выборки не превышает 20 % толщины стенки. Отливки, предназначенные для работы под давлением, проходят гидравлические испытания на стенде с давлением, в 1,5 раза превышающим рабочее.
VAUTID изготавливает отливки массой от 50 кг до 15 тонн с толщиной стенки от 20 до 400 мм. Для крупногабаритных деталей свыше 5 тонн применяется поэтапная заливка с контролем температуры расплава.
G34CrMo 4 имеет пониженное содержание углерода (0,30–0,37 % против 0,38–0,45 % у 42CrMo4), что обеспечивает лучшую свариваемость и более высокую ударную вязкость при отрицательных температурах. При этом прочностные характеристики ниже примерно на 10–15 %, что компенсируется повышенной надежностью в условиях динамического нагружения.
После дробеструйной обработки шероховатость поверхности составляет Ra 12,5–25 мкм. Для ответственных поверхностей предусмотрена механическая обработка с обеспечением шероховатости Ra 1,6–3,2 мкм.
Да, VAUTID выполняет черновую и чистовую механическую обработку на обрабатывающих центрах с ЧПУ. Допуски на обработанные поверхности соответствуют классу IT8–IT10, что позволяет заказчику использовать деталь без дополнительной обработки.