


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


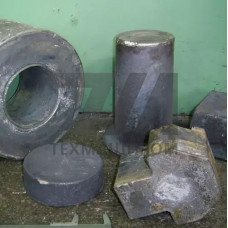
VAUTID GE300-1558 — износостойкий высокохромистый чугун (High Chrome White Iron), выпускаемый в виде фасонных стальных отливок методом литья по выплавляемым моделям. Материал относится к классу Fe-Cr-C-сплавов с содержанием хрома 26–30 % и карбидной фазой MC, обеспечивающей твёрдость 58–62 HRC в литом состоянии. Отливки применяются там, где требуется сочетание высокой абразивной стойкости и умеренной ударной вязкости при температуре эксплуатации до +450 C.
Сплав GE300-1558 содержит углерод 2,8–3,4 %, хром 26–30 %, молибден 0,8–1,2 %, никель до 1,0 %, марганец 0,5–1,0 %, кремний до 0,8 %. Микроструктура представлена эвтектическими карбидами MC в матрице из мартенсита с остаточным аустенитом. Такое строение обеспечивает изотропную износостойкость по всему сечению отливки, что критично для деталей сложной геометрии — лопаток, броней, сегментов.
| Параметр | Значение | Метод контроля | Единица | Примечание |
|---|---|---|---|---|
| Твёрдость | 58–62 | ГОСТ 9013 | HRC | по сечению отливки |
| Содержание Cr | 26–30 | спектральный анализ | % | основной легирующий элемент |
| Содержание C | 2,8–3,4 | ГОСТ 22536.1 | % | формирование карбидов MC |
| Плотность | 7,6–7,7 | гидростатическое взвешивание | г/см | — |
| Рабочая температура | до +450 | — | C | без структурных изменений |
Отливки VAUTID GE300-1558 устанавливаются в узлах, подверженных интенсивному абразивному и ударно-абразивному износу:
Отливки GE300-1558 получают литьём по выплавляемым моделям с последующей термообработкой: нагрев до 950–1000 C, выдержка, закалка в воздушной среде, отпуск при 200–250 C. Такая схема стабилизирует мартенситную матрицу и снижает уровень остаточных напряжений. Механическая обработка возможна только шлифованием или электроэрозионной резкой — твёрдость карбидной фазы исключает лезвийную обработку. Крепёжные отверстия выполняются на этапе формовки или алмазным сверлением.
GE300-1558 имеет карбидное упрочнение с твёрдостью 58–62 HRC и превосходит 110Г13Л по абразивной стойкости в 3–5 раз при отсутствии выраженного наклёпа. Однако 110Г13Л сохраняет преимущество при высокоударных нагрузках благодаря аустенитной матрице.
Сварка не рекомендуется из-за высокого содержания углерода и склонности к образованию холодных трещин. При необходимости ремонта применяют пайку твёрдыми припоями или механическое крепление сменных элементов.
При переработке абразивных пород (гранит, базальт) ресурс бил составляет 400–800 часов против 80–150 часов у углеродистых сталей. Точный срок зависит от гранулометрии питания и окружной скорости ротора.
Да, литьё по выплавляемым моделям позволяет изготавливать детали сложной геометрии по предоставленным чертежам или 3D-моделям с допусками по ГОСТ 26645. Минимальная партия определяется размером модели.