


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


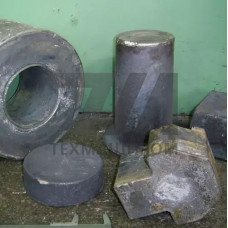
VAUTID GS55NiCrMoV7-1.2714 — стальные отливки из хромоникельмолибденванадиевой инструментальной стали марки 1.2714 (аналог 55NiCrMoV7 по DIN 1.2714), получаемые методом литья по выплавляемым моделям или в песчано-смоляные формы. Материал сочетает высокую прокаливаемость (до 400 мм в сечении при закалке в масле), устойчивость к ударным нагрузкам и сопротивление абразивному износу при повышенных температурах. Отливки применяются там, где требуется сочетание вязкой сердцевины и твёрдой рабочей поверхности: штамповый инструмент, ножи горячей резки, детали дробильно-размольного оборудования.
Химический состав стали 1.2714 регламентируется DIN 17350 и ISO 4957. Ключевые элементы обеспечивают формирование карбидной фазы VC и Cr7C3 после термической обработки:
После нормализации структура — сорбит + карбиды. Закалка от 850–880 C в масле с последующим отпуском при 500–600 C даёт твёрдость 42–48 HRC при сохранении ударной вязкости KCU не ниже 25 Дж/см. Литой материал имеет дендритную ликвацию, поэтому для ответственных отливок обязательна гомогенизирующая термообработка при 1050–1100 C.
| Параметр | Значение | Условие | Метод контроля | Стандарт |
|---|---|---|---|---|
| Температура заливки | 1560–1600 C | Песчано-смоляная форма | Термопара погружения | ГОСТ 977 |
| Температура заливки | 1580–1620 C | Литьё по выплавляемым моделям | Пирометр | ISO 4990 |
| Твёрдость после отпуска | 42–48 HRC | Отпуск 550 C, 2 ч | Твердомер Роквелла | ISO 6508 |
| Ударная вязкость | 25 Дж/см | 20 C, образец с надрезом | Маятниковый копёр | ISO 148-1 |
| Предел прочности | 1200–1400 МПа | После закалки и отпуска | Растяжение | ISO 6892-1 |
| Максимальная масса отливки | до 800 кг | Без литейных дефектов | Ультразвук | EN 12680-1 |
Отливки из 1.2714 востребованы в узлах, работающих при циклических ударных нагрузках и абразивном контакте:
Рекомендуемый режим: закалка 860–880 C (масло), отпуск 520–580 C с выдержкой 1 ч на 25 мм сечения. Для наплавки износостойких кромок применяют электроды типа ЭН-60Х20Ф или проволоку под флюсом с предварительным подогревом 300–350 C. Сварные соединения требуют последующего отпуска при 550 C для снятия напряжений. Литой материал склонен к образованию горячих трещин, поэтому при изготовлении отливок контролируют скорость кристаллизации и применяют прибыли с экзотермическими вставками.
1.2714 содержит никель (1,5–1,8 %), что повышает ударную вязкость и прокаливаемость, тогда как 1.2344 — хромомолибденванадиевая сталь с более высокой теплостойкостью, но меньшей вязкостью. Для ударных нагрузок предпочтительнее 1.2714.
Максимальная твёрдость — 52–54 HRC при отпуске 200 C, однако для сохранения ударной вязкости рекомендуется рабочий диапазон 42–48 HRC при отпуске 520–580 C.
Материал используется как основа под наплавку. Наплавленный слой из высокохромистых сплавов наносится с подогревом 300–350 C и последующей термообработкой для снятия напряжений.
Применяют ультразвуковой контроль по EN 12680-1, радиографию по ISO 4990 и проверку твёрдости по ISO 6508. Для ответственных деталей — испытания на ударную вязкость по ISO 148-1.