


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


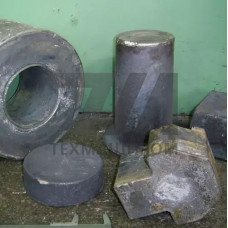
VAUTID GX37CrMoV5-1 — литейный аналог инструментальной стали 1.2343 (X37CrMoV5-1), применяемый для изготовления износостойких отливок методом литья по выплавляемым моделям. Марка сочетает высокую теплостойкость с сопротивлением абразивному изнашиванию при ударных нагрузках. Обозначение GX указывает на литейную структуру, а химический состав соответствует горячештамповому инструменту: 0,36–0,42 % C, 4,8–5,5 % Cr, 1,1–1,4 % Mo, 0,25–0,5 % V. Такое сочетание обеспечивает устойчивость к отпуску до 550–600 C и сохраняет твёрдость после многократных термоциклов.
Отливки VAUTID GX37CrMoV5-1 поставляются в термообработанном состоянии с твёрдостью 42–52 HRC в зависимости от назначения. Структура — мартенсит отпуска с равномерно распределёнными карбидами хрома, молибдена и ванадия. Литой материал имеет более крупное зерно по сравнению с деформированным прокатом, что учитывается при назначении припусков и режимов мехобработки. Плотность — 7,75–7,85 г/см, предел прочности при растяжении — 1300–1600 МПа, ударная вязкость KCU — 15–25 Дж/см.
| Параметр | Значение | Условия | Метод контроля | Примечание |
|---|---|---|---|---|
| Твёрдость | 42–52 HRC | после закалки и отпуска | ГОСТ 9013 | зависит от режима термообработки |
| Предел прочности | 1300–1600 МПа | 20 C | ГОСТ 1497 | на образцах-свидетелях |
| Ударная вязкость | 15–25 Дж/см | 20 C | ГОСТ 9454 | KCU, литое состояние |
| Теплостойкость | до 600 C | длительная эксплуатация | испытания на разупрочнение | без потери твёрдости ниже 40 HRC |
| Шероховатость поверхности | Ra 6,3–12,5 мкм | после литья | ГОСТ 2789 | до механической обработки |
Отливки VAUTID GX37CrMoV5-1 востребованы в узлах, где одновременно действуют абразивная среда, ударные нагрузки и повышенная температура. Типовые изделия — броневые футеровки, ножи, зубья, вкладыши, направляющие элементы.
Отливки получают литьём по выплавляемым моделям, что обеспечивает точность размеров в пределах 0,5–1,5 % и минимальные припуски. После заливки выполняется отжиг для снятия литейных напряжений, затем черновая мехобработка и финишная термообработка: закалка от 1000–1040 C с охлаждением в масле или горячей среде, отпуск при 520–580 C. Сварка отливок возможна с предварительным подогревом до 300–400 C и последующей термообработкой, однако для ответственных узлов предпочтительна замена детали.
Материал не предназначен для работы в условиях интенсивного абразивного износа при температурах выше 600 C или в средах с высоким содержанием хлоридов. При контакте с жидкими агрессивными средами требуется защитное покрытие. Литой материал чувствителен к концентраторам напряжений, поэтому при конструировании отливок необходимо предусматривать радиусы переходов не менее 3–5 мм.
Литая структура имеет более крупное зерно и ликвационную неоднородность, что снижает ударную вязкость на 20–30 % по сравнению с прокатом. Однако отливки позволяют получать сложные геометрические формы, недостижимые для деформированного металла.
Длительная эксплуатация возможна до 600 C. При 550–600 C сохраняется твёрдость не ниже 40 HRC. Кратковременный нагрев до 650 C допустим без необратимого разупрочнения.
Да, при твёрдости 42–52 HRC обработка выполняется твердосплавным инструментом или методом электроэрозионной резки. Точение и фрезерование требуют сниженных режимов резания и обильного охлаждения.
Наиболее вероятны усадочные раковины, пористость и горячие трещины. Контроль проводится визуально, методом проникающих жидкостей или ультразвуковой дефектоскопией в зависимости от ответственности детали.