


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


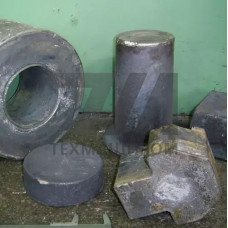
Стальные отливки VAUTID M12-1.3403 — это высоколегированный хромистый белый чугун, предназначенный для эксплуатации в условиях интенсивного абразивного износа при умеренных ударных нагрузках. Материал сочетает высокую твердость карбидной фазы с достаточной вязкостью металлической матрицы, что обеспечивает ресурс работы деталей в 3–5 раз выше, чем у стандартных конструкционных сталей.
Структура отливок формируется карбидами хрома типа MC, равномерно распределенными в мартенситно-аустенитной основе. Твердость материала достигает 60–65 HRC, что позволяет эффективно противостоять скользящему и ударно-абразивному изнашиванию. Химический состав оптимизирован для обеспечения стабильных свойств при литье в песчано-глинистые и оболочковые формы.
Материал VAUTID M12-1.3403 относится к группе высокохромистых чугунов с содержанием углерода 2,8–3,2% и хрома 25–28%. Легирование молибденом и никелем повышает прокаливаемость и стабилизирует аустенитную составляющую, что критично для крупногабаритных отливок с толщиной стенки до 200 мм.
| Параметр | Значение | Метод контроля | Применение | Примечание |
|---|---|---|---|---|
| Твердость, HRC | 60–65 | ГОСТ 9013 | Футеровки, била | После термообработки |
| Предел прочности, МПа | 550–700 | ГОСТ 1497 | Насосные колеса | При изгибе |
| Ударная вязкость, Дж/см | 3–5 | ГОСТ 9454 | Дробеметные камеры | Без надреза |
| Рабочая температура, C | –40…+400 | Термопары | Клинкерные линии | Кратковременно до 600 |
Отливки VAUTID M12-1.3403 изготавливаются методом литья в разовые формы с последующей нормализацией при 950–1050 C и отпуском при 250–350 C. Такой режим обеспечивает формирование мартенситной матрицы с дисперсными вторичными карбидами, повышающими сопротивление микрорезанию. Для крупных отливок применяется изотермическая закалка, снижающая риск образования трещин при охлаждении.
Механическая обработка возможна только в отожженном состоянии (твердость 280–320 HB) с использованием твердосплавного инструмента. Финальная доводка рабочих поверхностей выполняется шлифованием кругами на кубическом нитриде бора.
Материал востребован в горнодобывающей отрасли, цементной промышленности и энергетике. Основные узлы, где применяются отливки VAUTID M12-1.3403:
Для цементных заводов отливки поставляются в виде бронеплит первой и второй камер шаровых мельниц, а также колосниковых решеток клинкерных холодильников. В горнорудной отрасли материал используется при изготовлении конусов и чаш дробилок КСД/КМД с толщиной стенки 80–150 мм.
По сравнению с марганцовистой сталью 110Г13Л отливки VAUTID M12-1.3403 демонстрируют в 2–3 раза больший ресурс при абразивном изнашивании без ударных нагрузок. В отличие от наплавочных покрытий, литой материал не имеет зоны термического влияния и обеспечивает равномерную твердость по всему сечению детали.
Экономическая эффективность достигается за счет снижения простоев оборудования и уменьшения расхода запасных частей. При расчете стоимости владения учитывается соотношение цены отливки к удельному ресурсу, которое для VAUTID M12-1.3403 составляет 0,8–1,2 руб./тонну переработанного материала против 2,5–3,5 руб./тонну для нелегированных сталей.
Предельная масса отливки зависит от конфигурации и толщины стенок. Для плит и бил — до 1500 кг, для корпусных деталей — до 800 кг. Более крупные изделия изготавливаются секционными с последующим креплением на болтах.
Сварка применяется только для ремонта с предварительным подогревом до 400–450 C и использованием аустенитных электродов типа ЦТ-28. После сварки обязателен отпуск при 300 C для снятия напряжений. Соединение работает на сжатие, не на растяжение.
Для шаровых мельниц диаметром 3–4 м ресурс составляет 12–18 месяцев при переработке клинкера. Для песковых насосов — 3000–5000 моточасов в зависимости от абразивности пульпы и крупности частиц.
Да, в отожженном состоянии выполняется сверление крепежных отверстий, фрезерование посадочных плоскостей и расточка. Окончательное шлифование рабочих поверхностей производится после термообработки по согласованным чертежам.