


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


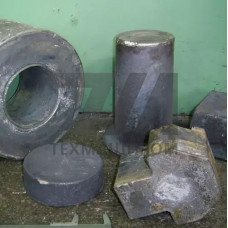
Стальные отливки VAUTID M18-3 — это высоколегированный материал, разработанный для компонентов, эксплуатируемых в условиях интенсивного абразивного и ударно-абразивного износа. Марка M18-3 относится к группе хромистых чугунов с высоким содержанием карбидов, что обеспечивает сочетание высокой твердости матрицы и значительной объемной доли карбидной фазы. В отличие от стандартных износостойких сталей, VAUTID M18-3 формирует структуру с первичными карбидами Cr7C3, которые по твердости превосходят кварц и большинство минеральных абразивов, что делает материал эффективным при переработке руд, песка, цементного клинкера и металлургических шлаков.
Химический состав VAUTID M18-3 оптимизирован для получения эвтектической карбидной сетки в аустенитно-мартенситной матрице. Содержание хрома на уровне 18–20% обеспечивает образование карбидов типа M7C3, а добавки молибдена и ванадия способствуют дисперсионному упрочнению и повышению прокаливаемости. Легирование марганцем и никелем стабилизирует аустенит, что повышает ударную вязкость отливки при сохранении высокой поверхностной твердости. Термическая обработка — нормализация с последующим низким отпуском — позволяет достичь твердости в диапазоне 58–63 HRC без потери целостности отливки.
Отливки VAUTID M18-3 поставляются в виде готовых деталей сложной геометрии, полученных литьем в песчано-полимерные или оболочковые формы. Это позволяет изготавливать футеровочные плиты, била, молотки, конусы и улитки гидроциклонов с минимальными припусками на механическую обработку. Точность геометрических размеров соответствует классу точности IT 14–16 по ГОСТ 26645-85, что сокращает объем финишной обработки до 2–3 мм на сторону.
Ключевым преимуществом отливок VAUTID M18-3 является их способность противостоять комбинированному износу — одновременному воздействию абразивных частиц и умеренных ударных нагрузок. Материал демонстрирует стойкость к гидроабразивному износу при скорости потока пульпы до 15 м/с и углах атаки от 15 до 90 градусов. При этом предельная рабочая температура ограничена 450 C — выше этого значения начинается отпуск мартенситной составляющей и снижение твердости.
Сравнительные испытания на абразивный износ по методу ASTM G65 показывают, что VAUTID M18-3 превосходит стандартную сталь Hardox 450 в 3,5–4 раза по потере объема материала. Это делает отливки экономически целесообразной альтернативой биметаллическим плитам и наплавленным покрытиям в тех случаях, когда требуется замена изнашиваемого элемента целиком, а не его восстановление.
| Параметр | VAUTID M18-3 | Сталь 110Г13Л | Биметалл (сталь + наплавка) |
|---|---|---|---|
| Твердость, HRC | 58–63 | 18–22 (наклеп до 45) | 55–60 |
| Ударная вязкость, KCU, Дж/см | 8–12 | 200–300 | 15–25 |
| Относительная износостойкость (абразив) | 3,5–4,0 | 1,0–1,2 | 2,5–3,0 |
| Макс. рабочая температура, C | 450 | 200 | 600 |
| Толщина рабочего слоя, мм | вся деталь | вся деталь | 10–25 |
При выборе между VAUTID M18-3 и высокомарганцовистой сталью 110Г13Л следует учитывать характер нагрузки: для чисто абразивного износа без значительных ударов предпочтителен хромистый чугун, тогда как при интенсивных ударных воздействиях с деформационным упрочнением более рационально применение аустенитной стали. Отливки VAUTID M18-3 также целесообразны в тех случаях, когда замена детали производится по предельному износу без возможности промежуточного ремонта наплавкой.
Каждая партия отливок VAUTID M18-3 проходит контроль химического состава методом спектрального анализа и проверку твердости по методу Роквелла. Для ответственных деталей, работающих под давлением или при циклических нагрузках, проводится ультразвуковой контроль на отсутствие внутренних дефектов — усадочных раковин, газовых пор и трещин. Допустимый уровень пористости не превышает 1% от объема сечения, что регламентируется требованиями ASTM A802 для стальных отливок повышенной ответственности.
VAUTID M18-3 имеет оптимизированное соотношение хрома и углерода для формирования карбидов M7C3 вместо цементита Fe3C, что повышает микротвердость карбидной фазы с 800–1000 HV до 1400–1600 HV. Дополнительное легирование молибденом и ванадием улучшает прокаливаемость и позволяет получать отливки с толщиной стенки до 150 мм без потери твердости в центральной зоне.
Материал обрабатывается только шлифованием с применением инструмента на кубическом нитриде бора (CBN) или алмазных кругов. Операции точения и фрезерования возможны лишь в отожженном состоянии (твердость 35–40 HRC) с последующей закалкой, однако это увеличивает стоимость и сроки изготовления. Рекомендуется проектировать детали с минимальным количеством обрабатываемых поверхностей.
При транспортировке крупнокускового материала (фракция более 50 мм) с острыми кромками резиновая футеровка разрушается за 200–400 часов, тогда как плиты VAUTID M18-3 сохраняют работоспособность в течение 2000–3000 часов. Для мелкодисперсных абразивных пульп резина может быть предпочтительнее за счет эластичности, но при наличии ударной составляющей стальные отливки обеспечивают больший срок службы.
Материал не предназначен для работы в агрессивных химических средах. В присутствии влаги и хлоридов возможно локальное коррозионное поражение матрицы, что ускоряет абразивный износ. Для эксплуатации в условиях повышенной влажности рекомендуется применение защитных полимерных покрытий или выбор коррозионностойких марок с содержанием хрома более 25%.