


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)



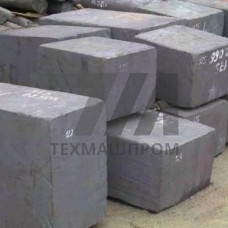
Стальные поковки 5ХНМ — это кузнечные заготовки, изготовленные из легированной стали марки 5ХНМ (аналог — AISI L6, DIN 1.2714). Материал относится к группе штамповых сталей для горячего деформирования и применяется для производства поковок ответственного назначения, работающих в условиях циклических теплосмен и высоких удельных нагрузок. Химический состав стали 5ХНМ регламентируется ГОСТ 4543 и включает хром (0,5–0,8 %), никель (1,4–1,8 %) и молибден (0,15–0,30 %) — комбинация этих элементов обеспечивает повышенную прокаливаемость и сопротивление разупрочнению при нагреве до рабочих температур.
Поковки 5ХНМ поставляются после полной термической обработки — отжига или улучшения (закалка с высоким отпуском). Твердость заготовок в состоянии поставки обычно составляет 197–241 HB, что обеспечивает обрабатываемость резанием при изготовлении готового инструмента. После окончательной термической обработки (закалка от 850–870 C с охлаждением в масле и отпуск) твердость поковок достигает 388–477 HB, что соответствует требованиям к рабочим поверхностям штампов горячего деформирования.
Кузнечные заготовки из стали 5ХНМ характеризуются стабильным комплексом механических свойств в диапазоне рабочих температур 300–500 C. Материал сохраняет ударную вязкость не менее 390 кДж/м при +20 C и демонстрирует сопротивление разупрочнению при многократных теплосменах. Критическая точка Ac1 находится в интервале 710–730 C, что определяет режимы нагрева при ковке и термической обработке.
Поковки 5ХНМ изготавливаются методами свободной ковки на гидравлических прессах усилием до 5000 тс или молотах. Ковка выполняется при температуре 1100–850 C с последующим медленным охлаждением в колодцах или термических печах для предотвращения образования флокенов и флокеночувствительности, характерной для никельсодержащих сталей. После ковки заготовки подвергаются изотермическому отжигу для снижения твердости и стабилизации структуры.
Номенклатура поковок 5ХНМ охватывает широкий диапазон конфигураций — от простых цилиндрических и прямоугольных заготовок до сложных ступенчатых поковок с фланцами и выемками. Максимальная масса поковок ограничена мощностью кузнечного оборудования и составляет до 15 тонн. Допуски на размеры назначаются по ГОСТ 7062 или ГОСТ 7505 в зависимости от класса точности и серийности производства.
| Параметр | Значение для поковок 5ХНМ | Метод контроля | Нормативный документ | Типовое применение |
|---|---|---|---|---|
| Твердость после отжига | 197–241 HB | Твердомер Бринелля | ГОСТ 9012 | Механическая обработка |
| Твердость после закалки и отпуска | 388–477 HB | Твердомер Бринелля | ГОСТ 9012 | Рабочие поверхности штампов |
| Предел текучести при 20 C | не менее 850 МПа | Испытание на растяжение | ГОСТ 1497 | Расчет на прочность |
| Ударная вязкость KCU при +20 C | не менее 390 кДж/м | Испытание на ударный изгиб | ГОСТ 9454 | Динамические нагрузки |
| Температура ковки | 1100–850 C | Пирометр | Технологическая инструкция | Горячая штамповка |
Поковки из стали 5ХНМ предназначены для изготовления инструмента горячего деформирования, эксплуатируемого при температурах до 500 C. Основные потребители — предприятия машиностроительного комплекса, выпускающие кузнечно-прессовое оборудование и оснастку для горячей штамповки.
Выбор поковок 5ХНМ обоснован для инструмента, работающего в условиях умеренных теплосмен без резкого водяного охлаждения рабочих поверхностей. Для штампов с интенсивным охлаждением или эксплуатацией при температурах выше 500 C рекомендуется применять стали с повышенным содержанием вольфрама (3Х2В8Ф) или молибдена (4Х5МФС).
Каждая партия поковок 5ХНМ проходит входной контроль химического состава методом спектрального анализа и проверку механических свойств на образцах, вырезанных из тела поковки. Ультразвуковой контроль проводится по ГОСТ 24507 для выявления внутренних дефектов — трещин, флокенов, усадочной рыхлости. Допустимый уровень дефектности устанавливается по классу сплошности 1–2 в зависимости от назначения поковки.
Поверхность поковок очищается от окалины дробеструйной обработкой или травлением. Допускается заварка поверхностных дефектов глубиной не более 5 % от номинального сечения при условии последующей термической обработки и повторного контроля. Маркировка наносится ударным способом на торец или боковую поверхность и содержит номер плавки, марку стали и клеймо ОТК.
Нагрев заготовок перед ковкой выполняется до 1100–1180 C, окончание ковки — при температуре не ниже 850 C. После завершения деформации поковки охлаждаются замедленно в термостатах или горячих колодцах для предотвращения флокенообразования.
Поковки 5ХНМ поставляются в отожженном состоянии с твердостью 197–241 HB. Изотермический отжиг выполняется при температуре 760–780 C с выдержкой и последующим охлаждением до 600 C со скоростью не более 30 C/час.
УЗК проводится для выявления внутренних трещин, флокенов, усадочной рыхлости и неметаллических включений. Контроль выполняется по ГОСТ 24507 с оценкой по классам сплошности, допустимым для штамповых сталей.
Поковки 5ХНМ рассчитаны на работу при температурах до 500 C в условиях циклических теплосмен. Материал применяется для молотовых штампов, вставок ГКМ и пресс-форм литья под давлением без интенсивного водяного охлаждения.