


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


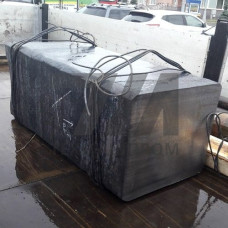
Прямоугольные заготовки из стали 15Х17Н14Т — это горячекатаный или кованый полуфабрикат из аустенитной жаростойкой стали, легированной хромом, никелем и титаном. Марка 15Х17Н14Т относится к классу коррозионно-стойких жаростойких сталей и применяется преимущественно для изготовления деталей, работающих в условиях высоких температур без значительных нагрузок. Прямоугольное сечение заготовок обеспечивает удобство базирования при механической обработке и раскрое, а также снижает отходы при производстве плоских деталей печного оборудования.
Сталь 15Х17Н14Т содержит углерод в пределах 0,12–0,17 %, хром 16–18 %, никель 13–15 %, титан 0,4–0,7 %. Титан вводится для стабилизации структуры против межкристаллитной коррозии: он связывает углерод в карбиды TiC, предотвращая образование карбидов хрома по границам зёрен. Структура — аустенитная с возможными включениями карбидов титана. Сталь сохраняет аустенитную матрицу при нагреве до 800–900 C, что определяет её жаростойкость.
| Параметр | Значение | Условия | Единица | Стандарт |
|---|---|---|---|---|
| Предел текучести | 200 | 20 C | МПа | ГОСТ 5949 |
| Временное сопротивление | 520 | 20 C | МПа | ГОСТ 5949 |
| Относительное удлинение | 40 | 20 C | % | ГОСТ 5949 |
| Жаростойкость | до 900 | длительная эксплуатация | C | ГОСТ 5632 |
| Твёрдость | 200 | после отжига | HB | ГОСТ 5949 |
Прямоугольные заготовки поставляются в виде горячекатаных прутков прямоугольного сечения, кованых полос или мерных заготовок под последующую механическую обработку. Типовые размеры сечения — от 20 40 мм до 100 200 мм, длина — от 1 до 6 м в зависимости от способа производства. Отклонения по размерам регламентируются ГОСТ 2590 и ГОСТ 1133 для горячекатаного и кованого сортамента соответственно. Кривизна прутков не превышает 0,5 % длины для горячекатаных заготовок.
Прямоугольные заготовки из 15Х17Н14Т применяются в производстве деталей печной оснастки: подовых плит, роликов, направляющих, опорных балок туннельных и камерных печей. В нефтехимической отрасли из них изготавливают элементы реакторов каталитического крекинга, змеевиков трубчатых печей, крепёжных деталей, работающих при 700–850 C. В энергетике — детали газоходов котлов-утилизаторов, элементы крепления футеровки. Также используются для изготовления арматуры, работающей в средах с повышенной температурой и умеренной агрессивностью.
Длительная рабочая температура для стали 15Х17Н14Т не превышает 900 C в окислительных средах. В восстановительных средах и средах с высоким содержанием серы жаростойкость снижается. Сталь устойчива к межкристаллитной коррозии после стабилизирующего отжига при 850–870 C. При циклических теплосменах рекомендуется ограничивать скорость нагрева и охлаждения для предотвращения термических напряжений.
Сталь 15Х17Н14Т содержит больше никеля (13–15 % против 9–11 %) и титан в качестве стабилизатора. Это повышает жаростойкость до 900 C и улучшает стойкость к межкристаллитной коррозии при высокотемпературной эксплуатации.
Стандартный сортамент включает сечения от 20 40 мм до 100 200 мм. Длина мерных заготовок — от 1 до 6 м. Возможно изготовление под заказ по индивидуальным размерам.
Да, после сварки рекомендуется аустенизация при 1050–1100 C с охлаждением в воде или на воздухе. Это восстанавливает структуру и предотвращает выделение карбидов хрома.
При непрерывной эксплуатации при 850 C в окислительной среде ресурс составляет 10 000–20 000 часов в зависимости от циклических нагрузок и состояния поверхности.