


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


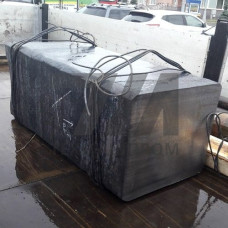
Прямоугольные заготовки из стали 38ХН2МА — это горячекатаный или кованый полуфабрикат из легированной конструкционной стали, предназначенный для последующей механической обработки и изготовления высоконагруженных деталей. Сталь 38ХН2МА относится к классу улучшаемых хромоникельмолибденовых сталей и применяется в условиях, требующих сочетания высокой прочности, пластичности и ударной вязкости. Прямоугольное сечение заготовок позволяет минимизировать отходы при раскрое и обеспечивает удобство базирования на металлорежущих станках.
Сталь 38ХН2МА содержит углерод в пределах 0,34–0,42 %, хром 1,2–1,5 %, никель 1,5–2,0 %, молибден 0,2–0,3 %. Такое легирование обеспечивает прокаливаемость до 60–80 мм и устойчивость к отпускной хрупкости. После улучшения (закалка + высокий отпуск) достигаются следующие характеристики:
Заготовки поставляются в термически обработанном состоянии или без термообработки, в зависимости от требований заказчика. Прямоугольный профиль может иметь размеры от 40 60 мм до 200 400 мм при длине до 6000 мм.
Прямоугольные заготовки из 38ХН2МА производятся методом горячей прокатки на сортовых станах или ковкой на гидравлических прессах. Кованые заготовки отличаются более плотной макроструктурой и применяются для ответственных деталей, работающих при знакопеременных нагрузках. Прокатанные заготовки экономичнее и используются для менее критичных применений.
Важным параметром является макроструктура и наличие дефектов: волосовин, флокенов, неметаллических включений. Для ответственных заготовок проводится ультразвуковой контроль сплошности по ГОСТ 24507 или EN 10228-3. Обезуглероженный слой не должен превышать 0,3 мм на сторону для заготовок, идущих на обработку резанием без предварительного шлифования.
Прямоугольные заготовки 38ХН2МА используются в следующих отраслях:
Детали из 38ХН2МА эксплуатируются при температурах от –70 C до +450 C. При нагреве выше 450 C наблюдается снижение прочностных характеристик, что ограничивает применение в высокотемпературных узлах.
| Тип заготовки | Размер сечения, мм | Термообработка | т, МПа | KCU, Дж/см |
|---|---|---|---|---|
| Прокат горячекатаный | 60 120 | Улучшение | 835 | 70 |
| Поковка | 100 200 | Улучшение | 885 | 90 |
| Прокат горячекатаный | 40 80 | Без ТО | — | — |
| Поковка | 150 300 | Улучшение | 835 | 60 |
Сталь 38ХН2МА обладает удовлетворительной обрабатываемостью резанием в улучшенном состоянии. Скорость резания твердосплавным инструментом составляет 80–120 м/мин при подаче 0,2–0,4 мм/об. Свариваемость ограниченная: требуется предварительный и сопутствующий подогрев до 200–300 C, а также последующая термообработка для снятия остаточных напряжений. Сварные соединения склонны к образованию холодных трещин, поэтому применяются электроды с низким содержанием водорода.
Поставка осуществляется по ГОСТ 4543, ГОСТ 1133, а также по техническим условиям производителя. Для кованых заготовок применяется ГОСТ 8479 или EN 10250-3.
Прокатанные заготовки выпускаются сечением до 200 400 мм, кованые — до 400 600 мм и более по индивидуальному заказу.
Если заготовка поставлена в улучшенном состоянии, дополнительная термообработка не требуется. После черновой обработки рекомендуется стабилизирующий отпуск при 550–600 C для снятия внутренних напряжений.
Ультразвуковой контроль сплошности, магнитопорошковая дефектоскопия поверхностных слоёв, а также контроль макроструктуры травлением для ответственных поковок.