


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


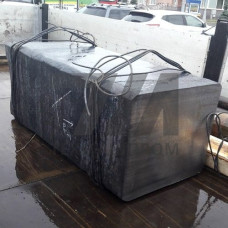
Прямоугольные заготовки из легированной конструкционной стали 40ХН2МА — востребованная позиция сортового проката для предприятий тяжелого машиностроения. Материал относится к группе хромоникельмолибденовых сталей, что обеспечивает сочетание высокой прочности, вязкости и сопротивления усталостным нагрузкам. Заготовки поставляются в горячекатаном или кованом исполнении с последующей нормализацией либо улучшением — выбор термического состояния определяется требованиями последующей механообработки и условиями эксплуатации готовой детали.
Химический состав 40ХН2МА регламентирован ГОСТ 4543 и включает хром (0,7–1,1%), никель (1,25–1,65%) и молибден (0,15–0,25%). Легирующий комплекс обеспечивает прокаливаемость сечения до 100 мм и более, что критично при изготовлении крупногабаритных валов, осей и зубчатых венцов. После закалки и низкого отпуска сталь достигает предела прочности 980–1180 МПа при сохранении ударной вязкости KCU не менее 59 Дж/см. Для ответственных деталей, работающих при знакопеременных нагрузках, рекомендуется проводить дополнительную проверку на флокеночувствительность — склонность к образованию внутренних дефектов контролируется соблюдением режимов ковки и замедленного охлаждения.
Прямоугольное сечение заготовок 40ХН2МА оптимизирует раскрой материала при производстве фланцев, плит, рычагов и корпусных элементов. Припуски на механическую обработку назначаются с учетом деформаций после термообработки — для сечения 200 200 мм коробление после закалки может достигать 1,5–2 мм на метр длины. Обработка резанием выполняется твердосплавным инструментом с подачей 0,2–0,4 мм/об; при черновом точении рекомендуется применять пластины с покрытием TiAlN для снижения наростообразования. Сварка стали 40ХН2МА ограничена из-за склонности к закалочным трещинам — при необходимости соединения применяют предварительный подогрев до 300–350 C с последующим высоким отпуском.
Заготовки 40ХН2МА востребованы в узлах, испытывающих циклические и ударные нагрузки:
Для деталей, работающих при температурах до –70 C, требуется дополнительная проверка ударной вязкости на образцах с острым надрезом. При эксплуатации в условиях абразивного износа поверхность упрочняют азотированием или ТВЧ-закалкой — твердость поверхностного слоя достигает 52–58 HRC при сохранении вязкой сердцевины.
Прямоугольные заготовки 40ХН2МА поставляются в размерах от 40 40 до 300 300 мм, длиной 2–6 м. Допуски на геометрические параметры — по ГОСТ 2590 (для горячекатаного проката) или ГОСТ 1133 (для поковок). Каждая партия сопровождается сертификатом с указанием плавочного химического состава и результатов механических испытаний.
| Сечение, мм | Состояние поставки | Предел текучести, МПа | Твердость, HB | Типовое применение |
|---|---|---|---|---|
| 40 40 – 80 80 | Горячекатаное | 685–785 | 241–285 | Штоки, пальцы, крепеж |
| 100 100 – 160 160 | Кованое, нормализованное | 635–735 | 229–269 | Валы редукторов, оси |
| 180 180 – 300 300 | Кованое, улучшенное | 590–685 | 217–255 | Крупные валы, траверсы |
При заказе заготовок 40ХН2МА с гарантированной прокаливаемостью указывается класс по твердости сердцевины после закалки — для сечений до 150 мм обеспечивается 45–52 HRC. Допускается поставка с ультразвуковым контролем сплошности по классу 1–2 ГОСТ 22727, что обязательно для деталей авиационной и энергетической отрасли.
Дополнительное легирование никелем и молибденом повышает прокаливаемость и ударную вязкость: 40ХН2МА сохраняет механические свойства в сечениях до 100–150 мм, тогда как 40Х эффективна только до 30–40 мм. Это определяет применение 40ХН2МА для крупногабаритных ответственных деталей.
Стандартная схема — закалка от 840–860 C в масле с последующим отпуском при 540–620 C. Для достижения высокой твердости (48–52 HRC) применяют низкий отпуск при 180–220 C, для оптимального сочетания прочности и вязкости — высокий отпуск.
Сварка допускается с ограничениями: обязателен предварительный подогрев до 300–350 C, применение электродов с низким содержанием водорода и немедленный высокий отпуск после сварки. Для большинства ответственных узлов предпочтительно цельнокованое исполнение.
Для горячекатаного проката — по ГОСТ 2590, для поковок — по ГОСТ 1133. Точность размеров зависит от сечения: для 40 40 мм допуск составляет 1,5 мм, для 200 200 мм — 5 мм. Кривизна не превышает 0,5% от длины.