


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


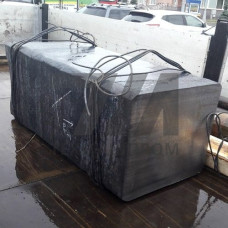
Стальные прямоугольные заготовки из стали 35 представляют собой сортовой прокат с поперечным сечением в виде прямоугольника, изготавливаемый из углеродистой качественной конструкционной стали марки 35 по ГОСТ 1050-2013. Данный материал относится к группе среднеуглеродистых сталей с содержанием углерода 0,32–0,40 %, что обеспечивает оптимальное сочетание прочностных характеристик и обрабатываемости резанием. Прямоугольный профиль востребован в машиностроении для последующей механической обработки, поскольку позволяет минимизировать объем снимаемого металла при изготовлении деталей с прямолинейными контурами.
Химический состав стали 35 регламентирован ГОСТ 1050-2013 и включает следующие легирующие и примесные элементы: углерод (C) — 0,32–0,40 %, кремний (Si) — 0,17–0,37 %, марганец (Mn) — 0,50–0,80 %, хром (Cr) — не более 0,25 %, никель (Ni) — не более 0,30 %, медь (Cu) — не более 0,30 %, мышьяк (As) — не более 0,08 %, сера (S) — не более 0,040 %, фосфор (P) — не более 0,035 %. Ограниченное содержание вредных примесей серы и фосфора гарантирует стабильность механических свойств и отсутствие красноломкости при горячей деформации.
Механические характеристики стали 35 в состоянии поставки после нормализации: предел текучести — не менее 315 МПа, временное сопротивление разрыву — 530–680 МПа, относительное удлинение — не менее 20 %, относительное сужение — не менее 45 %, ударная вязкость KCU — не менее 54 Дж/см. Твердость проката в горячекатаном состоянии составляет 163–207 HB. Материал хорошо поддается закалке с последующим отпуском: после закалки в воду с температуры 830–860 C и высокого отпуска при 540–580 C достигается предел прочности порядка 650–750 МПа при сохранении достаточной пластичности.
Прямоугольные заготовки из стали 35 производятся методом горячей прокатки на обжимных и сортовых станах. Исходной заготовкой служит слиток или непрерывнолитая заготовка. После прокатки металл подвергается контролируемому охлаждению для предотвращения образования флокенов и структурных напряжений. По требованию заказчика возможна поставка в термически обработанном состоянии — нормализованном или высокоотпущенном.
Размерный ряд прямоугольных заготовок включает сечения со стороной от 40 до 250 мм. Предельные отклонения по размерам регламентируются ГОСТ 2591-2006 и соответствуют классу точности Б или В. Кривизна проката не должна превышать 0,5 % от длины, скручивание вокруг продольной оси — не более 1 на метр. Длина поставляемых заготовок — от 2 до 12 метров, немерная или мерная с кратностью.
| Размер сечения, мм | Предельное отклонение, мм | Масса 1 м, кг | Класс точности | Состояние поставки |
|---|---|---|---|---|
| 40 40 | +0,5 / –0,8 | 12,56 | Б | Горячекатаное |
| 60 80 | +0,6 / –1,0 | 37,68 | Б | Нормализованное |
| 100 120 | +0,8 / –1,2 | 94,20 | В | Горячекатаное |
| 150 200 | +1,0 / –1,5 | 235,50 | В | Нормализованное |
Сталь 35 в виде прямоугольных заготовок используется для изготовления широкой номенклатуры деталей машиностроения, работающих при умеренных статических и динамических нагрузках. Основные области применения:
Прямоугольная форма заготовки обеспечивает экономию металла при изготовлении деталей с прямоугольными или близкими к ним контурами — коэффициент использования материала возрастает на 15–25 % по сравнению с круглым прокатом. Это особенно актуально при серийном производстве на обрабатывающих центрах, где стоимость исходного материала составляет значительную долю себестоимости готовой детали.
Сталь 35 относится к материалам с удовлетворительной обрабатываемостью резанием. Твердость в горячекатаном состоянии 163–207 HB обеспечивает стружколомание без применения специальных методов. Рекомендуемые режимы точения: скорость резания 80–120 м/мин при использовании твердосплавных пластин, подача 0,2–0,4 мм/об. Для повышения обрабатываемости и снижения внутренних напряжений перед чистовой механической обработкой рекомендуется проводить нормализацию или высокий отпуск.
Свариваемость стали 35 ограниченная. При выполнении сварных соединений необходимо применять предварительный подогрев до 150–250 C и последующую термическую обработку — высокий отпуск при 600–650 C для снятия сварочных напряжений. Сварка без подогрева допустима только для тонких сечений при использовании низководородных электродов. Для ответственных сварных конструкций предпочтительнее применение низкоуглеродистых сталей типа 20 или 09Г2С.
Стандартный размерный ряд включает сечения от 40 40 до 250 250 мм с градацией по ширине и толщине. Возможно изготовление промежуточных размеров по согласованию с производителем. Длина заготовок — от 2 до 12 метров, немерная или мерная с кратностью.
Стандартная поставка — горячекатаное состояние. По требованию заказчика возможна нормализация или высокий отпуск для улучшения обрабатываемости и стабилизации структуры. Термически обработанный прокат имеет более однородные механические свойства по сечению.
После закалки в воду с 830–860 C и отпуска при 540–580 C предел прочности составляет 650–750 МПа, предел текучести — не менее 450 МПа, относительное удлинение — не менее 17 %. Твердость после улучшения — 220–260 HB.
Сварка возможна с ограничениями: обязателен предварительный подогрев до 150–250 C, применение низководородных электродов и последующий высокий отпуск. Для нагруженных сварных узлов рекомендуется выбирать стали с содержанием углерода до 0,25 %.