


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


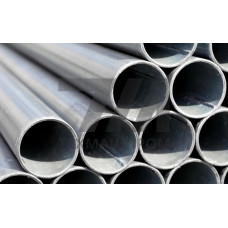
Стальные трубы 35Г2 — это горячедеформированные и холоднодеформированные трубные изделия из конструкционной низколегированной стали марки 35Г2 (аналог 35Mn2 по DIN, класс по ГОСТ 19281). Марганец в пределах 1,3–1,7 % обеспечивает сквозную прокаливаемость и предел текучести не ниже 355 МПа в нормализованном состоянии, что выводит трубы 35Г2 в категорию высокопрочных конструкционных решений для нагруженных металлоконструкций.
Сталь 35Г2 регламентируется ГОСТ 1050 и ГОСТ 19281. Углерод — 0,31–0,39 %, кремний — 0,17–0,37 %, марганец — 1,30–1,70 %, фосфор — не более 0,035 %, сера — не более 0,035 %. Такое соотношение даёт мелкозернистую феррито-перлитную структуру после нормализации и устойчивость к хрупкому разрушению при отрицательных температурах.
| Показатель | Нормализация | Закалка + отпуск 600 C | Холодная деформация | Метод контроля |
|---|---|---|---|---|
| Предел текучести т, МПа | 355 | 490 | 620 | ГОСТ 1497 |
| Временное сопротивление в, МПа | 590 | 690 | 750 | ГОСТ 1497 |
| Относительное удлинение , % | 16 | 14 | 8 | ГОСТ 1497 |
| Ударная вязкость KCU, Дж/см | 49 при –40 C | 59 при –40 C | 39 при –20 C | ГОСТ 9454 |
| Твёрдость HB | 170–217 | 217–255 | 255–302 | ГОСТ 9012 |
Трубы 35Г2 выпускаются по ГОСТ 8732 (горячедеформированные бесшовные), ГОСТ 8734 (холоднодеформированные бесшовные) и ГОСТ 9567 (обсадные). Горячекатаный сортамент охватывает наружные диаметры 25–426 мм при толщине стенки 3–40 мм. Холоднодеформированные трубы 35Г2 производятся с диаметром 5–250 мм и стенкой 0,6–24 мм с полями допусков по квалитетам h10–h12.
Высокий предел текучести и стойкость к знакопеременным нагрузкам определяют применение труб 35Г2 в несущих элементах горно-шахтного оборудования, гидроцилиндрах экскаваторов, стрелах кранов, рамах карьерных самосвалов. В нефтегазовой отрасли трубы 35Г2 используются для обвязки устьевого оборудования, манифольдов и нагнетательных линий под давлением до 32 МПа.
Сталь 35Г2 относится к ограниченно свариваемым: углеродный эквивалент Cэкв — 0,55–0,65 %, что требует предварительного подогрева до 150–200 C и последующей термообработки сварного шва. Рекомендуется применять электроды типа Э50А и сварочную проволоку Св-08Г2С. Механическая обработка — резание с охлаждением, так как твёрдость 217–255 HB затрудняет обработку без СОЖ.
Сталь 35Г2 содержит 1,3–1,7 % марганца против 0,35–0,65 % у стали 20, что даёт предел текучести 355 МПа против 245 МПа. Трубы 35Г2 применяются в нагруженных конструкциях, где сталь 20 не обеспечивает запаса прочности.
Нормализованные трубы 35Г2 работоспособны от –40 C до +450 C. Ударная вязкость KCU при –40 C — не менее 49 Дж/см. При более низких температурах требуется применение сталей с повышенной хладостойкостью.
Горячедеформированные трубы — диаметр 25–426 мм, стенка 3–40 мм по ГОСТ 8732. Холоднодеформированные — диаметр 5–250 мм, стенка 0,6–24 мм по ГОСТ 8734. Возможна поставка с термообработкой и без неё.
Да. Из-за углеродного эквивалента 0,55–0,65 % сварные швы склонны к образованию закалочных структур. После сварки выполняется высокий отпуск при 600–650 C с последующим медленным охлаждением.