


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


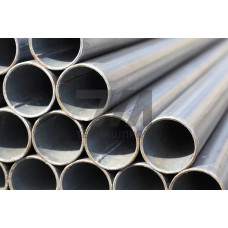
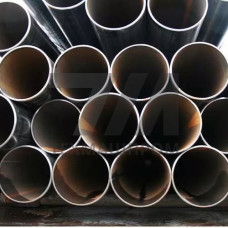
Трубы стальные электросварные прямошовные по ГОСТ 10705-80 — это позиция трубного проката, изготовляемого из холоднокатаного или горячекатаного листового проката низколегированных и углеродистых марок стали. Ключевое отличие данного стандарта — регламентация механических свойств готового изделия, а не только геометрических параметров. Трубы поставляются термически обработанными или без термообработки, что определяет их применение в зависимости от требуемых нагрузочных характеристик.
Сортамент охватывает трубы диаметром от 10 до 530 мм с толщиной стенки от 1 до 15 мм. Формирование профиля выполняется на непрерывных или печных станах с последующей сваркой шва токами высокой частоты. Контроль сварного соединения проводится неразрушающими методами — ультразвуковой дефектоскопией или гидравлическими испытаниями, что гарантирует герметичность при рабочем давлении до 20 МПа в зависимости от типоразмера.
Стандарт устанавливает две категории поставки: категория А — без нормирования механических свойств (только химсостав), категория Б — с гарантированными значениями предела прочности и текучести. Для ответственных трубопроводных систем применяют трубы категории Б из сталей марок:
Предел прочности для труб категории Б варьируется от 372 до 530 МПа в зависимости от марки стали, относительное удлинение — не менее 20%. Испытания на сплющивание и загиб проводятся для всех типоразмеров, что подтверждает технологическую пластичность металла при монтажных операциях.
Формовка штрипса в трубную заготовку осуществляется на многоклетьевых профилегибочных станах. Сварка шва выполняется на скорости 30–60 м/мин с нагревом кромок до температуры сваривания. После сварки труба проходит калибровку и правку. Для снятия внутренних напряжений и нормализации структуры сварного шва применяется объемная термообработка в проходных печах при температуре 880–950 C.
Гидравлические испытания проводятся на каждом готовом изделии давлением, рассчитываемым по формуле с коэффициентом запаса 1,5 от рабочего. Для труб диаметром до 102 мм допускается контроль герметичности неразрушающим методом — вихретоковой дефектоскопией, что повышает производительность линии без потери качества контроля.
Трубы ГОСТ 10705-80 востребованы в отраслях, где требуется сочетание прочности, пластичности и свариваемости при умеренной стоимости:
Для агрессивных сред трубы поставляются с наружным или внутренним антикоррозионным покрытием — цинковым, полимерным или битумно-резиновым. Выбор типа покрытия определяется условиями прокладки: подземная, надземная или в каналах.
Предельные отклонения по наружному диаметру составляют 0,8% для труб без калибровки и 0,3% для калиброванных. Овальность не превышает 1,5% от номинального диаметра. Кривизна на 1 метр длины — не более 1,5 мм для труб с наружным диаметром до 48 мм и не более 2,0 мм для более крупных типоразмеров.
| Наружный диаметр, мм | Толщина стенки, мм | Марка стали | Предел прочности, МПа | Рабочее давление, МПа |
|---|---|---|---|---|
| 25 | 2,0 | Ст3сп | 372–412 | 6,4 |
| 57 | 3,5 | 20 | 412–470 | 10,0 |
| 108 | 4,0 | 09Г2С | 470–530 | 16,0 |
Длина труб поставляется немерной — от 4 до 12,5 м, либо мерной с допуском 10 мм. Концы труб должны быть обрезаны под прямым углом и зачищены от заусенцев. Для труб с толщиной стенки более 5 мм допускается фаска под сварку с углом скоса 30–35.
ГОСТ 10704-91 регламентирует только сортамент — геометрические размеры и предельные отклонения. ГОСТ 10705-80 устанавливает технические требования: механические свойства, качество сварного шва, методы испытаний и правила приемки. На практике трубы должны соответствовать обоим стандартам одновременно.
Для систем с рабочим давлением свыше 10 МПа применяют трубы категории Б из сталей марок 20 или 09Г2С с обязательной термообработкой и 100% ультразвуковым контролем сварного шва. Дополнительно требуется гидроиспытание пробным давлением не менее 20 МПа.
Да, трубы из углеродистых сталей марок Ст3 и 20 обладают хорошей свариваемостью. Рекомендуется использовать электроды типа Э42 или Э46 для ручной дуговой сварки. При температуре ниже –20 C требуется предварительный подогрев стыка до 150–200 C.
Для труб диаметром до 102 мм используется вихретоковый или ультразвуковой контроль в автоматическом режиме. Для труб большего диаметра обязателен ультразвуковой контроль по всей длине шва. Дополнительно каждое изделие проходит гидравлические испытания.