


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


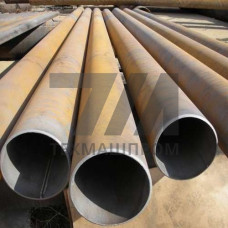
Трубы стальные, изготовленные по ТУ 1381-012-47966425-2011, представляют собой электросварные прямошовные изделия, выпускаемые по техническим условиям, разработанным для конкретных условий эксплуатации в нефтегазовой отрасли. Данная нормативная документация регламентирует производство труб с повышенными требованиями к геометрической точности, качеству сварного шва и механическим свойствам основного металла.
Сортамент по ТУ 1381-012-47966425-2011 охватывает трубы диаметром от 57 до 530 мм с толщиной стенки 3,5–12 мм. Продукция поставляется в мерной и немерной длине от 6 до 12 м. Контроль геометрических параметров выполняется на каждом изделии: допуск на наружный диаметр не превышает 0,8 мм, на толщину стенки — 10%. Овальность концов труб не должна выводить размеры за предельные отклонения по диаметру.
Для производства труб по данному ТУ применяются низколегированные стали марок 09Г2С, 17Г1С, 17Г1С-У, а также стали класса прочности К52 и К60. Химический состав и механические характеристики контролируются на каждой плавке. Предел текучести основного металла составляет 325–390 МПа в зависимости от марки стали, временное сопротивление разрыву — не менее 490 МПа. Относительное удлинение после разрыва — не менее 21%.
Сварное соединение подвергается 100% контролю неразрушающими методами — радиографическому или ультразвуковому. Испытания на сплющивание и загиб проводятся выборочно, но не реже одного образца от партии. Гидравлические испытания выполняются на каждом готовом изделии под давлением, создающим в стенке трубы напряжение, равное 90% от нормативного предела текучести.
Изготовление труб ведется на трубосварочных агрегатах с формовкой штрипса в непрерывном или печном стане. Сварка выполняется токами высокой частоты с последующей термообработкой сварного шва. Для снятия внутренних напряжений и стабилизации структуры металла применяется нормализация всего изделия или локальная термообработка зоны сварного соединения.
Приемо-сдаточные испытания включают:
Трубы по ТУ 1381-012-47966425-2011 рассчитаны на работу при температуре окружающей среды от –60 до +80 C. Рабочее давление в трубопроводе определяется толщиной стенки и маркой стали, но не превышает 9,8 МПа для труб диаметром до 219 мм и 6,4 МПа для труб большего диаметра. Изделия пригодны для транспортировки сред с содержанием сероводорода до 6% при парциальном давлении не более 0,3 кПа.
| Наружный диаметр, мм | Толщина стенки, мм | Марка стали | Рабочее давление, МПа | Масса 1 м, кг |
|---|---|---|---|---|
| 57 | 3,5 | 09Г2С | 9,8 | 4,62 |
| 108 | 4,5 | 17Г1С | 9,8 | 11,49 |
| 219 | 6,0 | 17Г1С-У | 9,8 | 31,52 |
| 325 | 8,0 | К52 | 6,4 | 62,54 |
| 530 | 10,0 | К60 | 6,4 | 128,22 |
Трубы данного ТУ востребованы при строительстве и ремонте промысловых трубопроводов, обвязке кустовых площадок добывающих скважин, сооружении газосборных сетей и систем поддержания пластового давления. Продукция применяется в технологических трубопроводах компрессорных и насосных станций, а также при прокладке межпромысловых коллекторов.
Допускается использование труб для изготовления элементов запорной арматуры, катушек, переходов и других деталей трубопроводной обвязки. При монтаже применяются электродуговая сварка покрытыми электродами и автоматическая сварка под флюсом. Стыковые соединения должны обеспечивать равнопрочность с основным металлом трубы.
Каждая труба маркируется несмываемой краской с указанием товарного знака предприятия-изготовителя, условного обозначения трубы, номера партии и клейма ОТК. Дополнительно на расстоянии 100–300 мм от торца наносится маркировка ударным способом. Трубы формируются в пакеты массой до 5 тонн с обязательной укладкой деревянных прокладок между рядами. При отгрузке железнодорожным транспортом пакеты фиксируются стальной лентой с защитными уголками.
Допускается ручная дуговая сварка покрытыми электродами типа Э50А, автоматическая сварка под флюсом и сварка в среде защитных газов. Сварочные материалы должны обеспечивать механические свойства шва не ниже характеристик основного металла.
Сварной шов каждой трубы подвергается ультразвуковому или радиографическому контролю на 100% протяженности. Дополнительно выполняются гидравлические испытания каждого изделия пробным давлением.
Трубы рассчитаны на эксплуатацию в районах с температурой до –60 C. Ударная вязкость основного металла и сварного соединения гарантируется при температуре испытаний –40 C.
По согласованию с заказчиком трубы могут поставляться с наружным антикоррозионным покрытием на основе эпоксидных или полиуретановых составов, а также с гладким внутренним покрытием для снижения гидравлического сопротивления.