


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


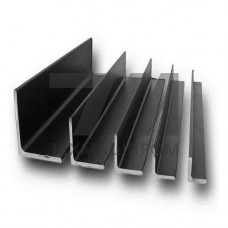
Стальные уголки AISI 316TI — это равнополочный и неравнополочный фасонный прокат из титаностабилизированной аустенитной нержавеющей стали. В отличие от стандартной стали 316, марка AISI 316TI содержит добавку титана (Ti 0,3–0,7%), которая предотвращает выпадение карбидов хрома по границам зёрен при нагреве в интервале 450–850 C. Благодаря этому уголок AISI 316TI сохраняет стойкость к межкристаллитной коррозии после сварки и эксплуатации при повышенных температурах, что делает его предпочтительным материалом для ответственных сварных конструкций химического и пищевого оборудования.
Базовая композиция AISI 316TI соответствует европейскому аналогу 1.4571 (X6CrNiMoTi17-12-2) и отечественной стали 10Х17Н13М2Т. Основные легирующие элементы — хром (16,5–18,5%), никель (10,5–13,5%), молибден (2,0–2,5%) — обеспечивают высокую стойкость к питтинговой и щелевой коррозии в хлоридсодержащих средах. Молибден дополнительно повышает сопротивление воздействию органических и неорганических кислот, а титан связывает углерод в стабильные карбиды TiC.
Механические свойства уголков AISI 316TI в состоянии поставки (термообработка — аустенитизация при 1020–1120 C с последующим быстрым охлаждением):
Уголки AISI 316TI изготавливаются методом горячей прокатки на сортовых станах. Стандартный сортамент включает равнополочные профили с шириной полки от 20 до 200 мм и толщиной полки от 3 до 20 мм, а также неравнополочные уголки с соотношением полок до 2:1. Длина поставляемых профилей — мерная (6 м, 12 м) или немерная в пределах 4–12 м по согласованию с заказчиком.
| Типоразмер, мм | Толщина полки, мм | Масса 1 м, кг | Момент сопротивления, см | Применение |
|---|---|---|---|---|
| 40 40 | 4 | 2,42 | 1,76 | Пищевые линии |
| 50 50 | 5 | 3,77 | 3,13 | Химреакторы |
| 75 75 | 6 | 6,89 | 7,55 | Теплообменники |
| 100 100 | 10 | 15,1 | 21,6 | Несущие рамы |
Уголки AISI 316TI демонстрируют устойчивость к межкристаллитной коррозии после сварки без дополнительной термообработки, что подтверждается испытаниями по методу ASTM A262 (практика E). Материал сохраняет работоспособность в интервале температур от –196 C до +550 C в окислительных средах. При длительной эксплуатации при 600–800 C наблюдается образование -фазы, снижающей ударную вязкость, поэтому для высокотемпературных применений выше 550 C требуется консультация металлурга.
Стойкость к точечной коррозии характеризуется показателем PREN = %Cr + 3,3 %Mo + 16 %N 24–26, что ниже, чем у супераустенитных марок, но достаточно для большинства задач химической промышленности. В морской воде при температуре до 20 C уголки AISI 316TI пригодны для конструкций, не подверженных длительному погружению.
Благодаря сочетанию прочности, свариваемости и коррозионной стойкости уголки AISI 316TI востребованы в следующих отраслях:
Уголки AISI 316TI свариваются всеми видами дуговой сварки: MMA, MIG/MAG, TIG, SAW. Для сохранения коррозионной стойкости сварных швов рекомендуется использовать присадочные материалы типа 19 12 3 L (например, AWS E316L), поскольку титан в основном металле не переходит в сварочную ванну в достаточном количестве. При TIG-сварке допустимо применение присадки того же состава. Термообработка после сварки не требуется, что сокращает производственный цикл изготовления металлоконструкций.
Механическая обработка уголков AISI 316TI характеризуется повышенной склонностью к наклёпу по сравнению с углеродистыми сталями. Резка и сверление требуют применения инструмента из быстрорежущей стали с покрытием TiN или твёрдосплавных пластин при скорости резания на 20–30% ниже, чем для стали 12Х18Н10Т.
В AISI 316TI углерод стабилизируется титаном, а в 316L — снижением содержания углерода до 0,03%. Титан обеспечивает более высокую стойкость к межкристаллитной коррозии при длительной эксплуатации в интервале 450–850 C, тогда как 316L предпочтительнее для толстостенных сварных конструкций из-за отсутствия риска охрупчивания при перегреве.
При температуре до 20 C и отсутствии длительного погружения — да. В зоне переменного смачивания возможна питтинговая коррозия, поэтому для постоянного контакта с морской водой рекомендуется применять стали с PREN > 32 (например, 904L или супераустенитные марки).
Наиболее распространены равнополочные профили 40 40 4, 50 50 5, 63 63 6 и 75 75 6 мм длиной 6 м. Неравнополочные и крупные типоразмеры до 200 200 20 мм поставляются под заказ с минимальной партией от 1 тонны.
Нет, благодаря стабилизации титаном материал не склонен к межкристаллитной коррозии в околошовной зоне. Исключение — эксплуатация в средах с сильными окислителями (азотная кислота высокой концентрации), где рекомендуется проводить аустенитизацию при 1050 C.