


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


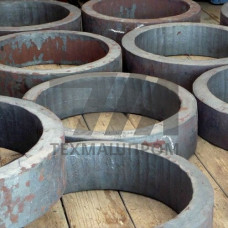
Заготовки из стали 08Х18Н10Т-Е представляют собой промежуточный металлургический продукт, предназначенный для последующей пластической деформации или механической обработки. Индекс «Е» в обозначении марки указывает на повышенное качество поверхности после удаления дефектного слоя, что регламентируется требованиями к заготовкам для ответственного машиностроения. Материал относится к классу коррозионностойких хромоникелевых сталей аустенитного класса с титановой стабилизацией.
Сталь 08Х18Н10Т-Е легирована хромом (17,0–19,0%) и никелем (9,0–11,0%), что обеспечивает устойчивость аустенитной структуры при нормальной температуре. Титан вводится в количестве, превышающем содержание углерода более чем в пять раз (ориентировочно 5C% до 0,8%), что связывает углерод в стабильные карбиды TiC и предотвращает межкристаллитную коррозию в интервале температур 450–800 C. Содержание углерода ограничено 0,08%, серы и фосфора — не более 0,020% и 0,035% соответственно.
Заготовки категории «Е» проходят дополнительную зачистку поверхности — обточку, обдирку или шлифовку, что гарантирует отсутствие усадочных раковин, плен и волосовин. Это критично при изготовлении поковок с малыми припусками и деталей, работающих под давлением.
Поставка заготовок 08Х18Н10Т-Е осуществляется в термически обработанном состоянии — после аустенизации при 1020–1100 C с последующим охлаждением на воздухе или в воде. Механические характеристики гарантируются для продольных образцов:
Твердость заготовок после нормализации не превышает 179 HB. При необходимости повышения прочностных характеристик применяется холодная пластическая деформация с последующим старением, однако стандартные поставки ориентированы на максимальную технологическую пластичность при горячей обработке давлением.
Заготовки 08Х18Н10Т-Е демонстрируют удовлетворительную обрабатываемость резанием при условии применения твердосплавного инструмента с положительными геометриями. Температурный интервал горячей деформации составляет 900–1200 C; нагрев выше 1250 C не рекомендуется из-за риска перегрева и роста зерна. Сварка заготовок выполняется электродами типа ЦЛ-11 или в среде аргона с присадкой Св-08Х19Н10Т2Б без последующей термообработки для сечений до 10 мм.
| Параметр | Значение для сечения до 100 мм | Значение для сечения 100–200 мм | Метод контроля | Нормативный документ |
|---|---|---|---|---|
| Предел текучести, МПа | 196 | 196 | Растяжение при 20 C | ГОСТ 1497 |
| Относительное удлинение, % | 40 | 38 | Растяжение при 20 C | ГОСТ 1497 |
| Ударная вязкость KCU, Дж/см | 98 | 78 | Ударный изгиб | ГОСТ 9454 |
| Содержание ферритной фазы, % | 2,0 | 3,0 | Металлография | ГОСТ 5639 |
Заготовки 08Х18Н10Т-Е востребованы в производствах, где требуется сочетание коррозионной стойкости с технологичностью при горячей штамповке и механической обработке:
Материал сохраняет вязкость при криогенных температурах до –196 C, что позволяет использовать заготовки для арматуры сжиженных газов. Ограничением является работа в средах, содержащих хлориды при повышенных температурах, где возможна коррозия под напряжением.
Индекс «Е» обозначает повышенное качество поверхности заготовки — удаление дефектного слоя механическим способом. Такие заготовки не имеют поверхностных дефектов прокатного или кузнечного происхождения и предназначены для изготовления ответственных поковок с минимальными припусками.
Номенклатура включает круглые заготовки диаметром 40–300 мм, квадратные сечения 40 40 – 200 200 мм, а также плоские заготовки толщиной 20–150 мм. Максимальная длина поставки — до 6000 мм, масса отдельных заготовок — до 3 тонн.
Для сечений до 10 мм аустенитная структура и титановая стабилизация исключают необходимость послесварочной термообработки. Для толстостенных сварных узлов, эксплуатируемых в агрессивных средах, рекомендуется аустенизация при 1050 C для снятия остаточных напряжений.
Проводится испытание по методу АМУ ГОСТ 6032 — кипячение образцов в растворе сернокислой меди и серной кислоты в течение 8 часов с последующим изгибом. Отсутствие трещин подтверждает стойкость материала к МКК.