


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


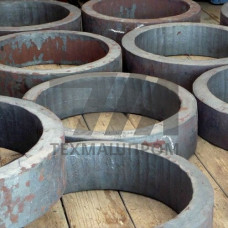
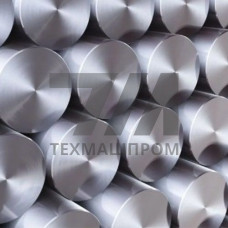
Заготовки из стали 12Х18Н10Т — это полуфабрикаты аустенитного класса, предназначенные для последующей механической обработки и изготовления деталей, эксплуатируемых в контакте с агрессивными средами. Материал относится к группе хромоникелевых сталей с титановой стабилизацией, что обеспечивает стойкость к межкристаллитной коррозии после сварки и нагрева в интервале сенсибилизации. Заготовки поставляются в виде поковок, кованого прутка, плит и трубной заготовки, прошедших полный цикл металлургического передела.
Базовая композиция 12Х18Н10Т регламентируется ГОСТ 5632 и включает хром (17–19%), никель (9–11%), титан (не менее 5%C). Введение титана связывает углерод в стабильные карбиды TiC, предотвращая образование карбидов хрома по границам зёрен. Это сохраняет коррозионную стойкость металла в зоне термического влияния сварных швов и при эксплуатации в интервале температур 450–800 C. Аустенитная структура обеспечивает высокую пластичность при криогенных температурах и отсутствие порога хладноломкости.
Заготовки 12Х18Н10Т поставляются в термически обработанном состоянии — аустенизация при 1020–1100 C с последующим охлаждением на воздухе или в воде. Механические свойства гарантируются на уровне: предел текучести — не менее 196 МПа, временное сопротивление — 510–610 МПа, относительное удлинение — не менее 40%. Твёрдость после нормализации не превышает 179 HB, что обеспечивает удовлетворительную обрабатываемость резанием при использовании твердосплавного инструмента с обильным охлаждением.
| Параметр | Поковка | Пруток кованый | Плита | Трубная заготовка |
|---|---|---|---|---|
| Диаметр/сечение, мм | 100–600 | 40–250 | 8–120 | 60–350 |
| Предел текучести, МПа | 196 | 196 | 196 | 196 |
| Относительное удлинение, % | 40 | 40 | 40 | 40 |
| Ударная вязкость KCU, Дж/см | 98 | 98 | 98 | 98 |
Заготовки 12Х18Н10Т востребованы при производстве деталей химического и нефтегазового машиностроения, работающих в средах азотной, уксусной и фосфорной кислот, а также в щелочных растворах. Из поковок изготавливают фланцы, штуцера, корпуса запорной арматуры, рабочие колёса центробежных насосов. Кованый пруток используется для валов мешалок, шпинделей кристаллизаторов, крепежа повышенной надёжности. Плиты применяются для футеровочных листов, днищ аппаратов и элементов теплообменного оборудования.
Материал обладает хорошей свариваемостью всеми видами дуговой сварки. Рекомендуемые присадочные материалы — сварочная проволока Св-07Х19Н10Б или Св-04Х19Н9. При толщине свыше 10 мм требуется предварительный подогрев до 100–150 C для снижения остаточных напряжений. После сварки изделий, работающих при температурах выше 350 C, рекомендуется аустенизация для восстановления стабилизированного состояния. Обработка давлением в холодном состоянии сопровождается интенсивным наклёпом, поэтому для достижения высокой пластичности при последующей формовке необходимы промежуточные отжиги.
Приёмка заготовок выполняется по ГОСТ 25054 для поковок и ГОСТ 2590 для кованого проката. Каждая партия сопровождается сертификатом качества с указанием фактического химического состава и результатов испытаний механических свойств. Контроль макроструктуры проводится на протравленных темплетах для выявления усадочной рыхлости и флокенов. Ультразвуковой контроль по ГОСТ 22727 применяется для заготовок ответственного назначения, работающих под давлением.
Различие заключается в содержании углерода: в 12Х18Н10Т его концентрация составляет 0,12% против 0,08% в 08Х18Н10Т. Повышенное содержание углерода увеличивает прочностные характеристики при сохранении коррозионной стойкости за счёт стабилизации титаном.
Да, аустенитная структура сохраняет пластичность вплоть до –196 C. Материал применяется для элементов криогенного оборудования, однако при температурах ниже –60 C рекомендуется проведение контрольных испытаний на ударный изгиб.
УЗК позволяет обнаружить внутренние расслоения, усадочные раковины, неметаллические включения и трещины, возникшие при ковке. Нормы браковки устанавливаются по классам сплошности согласно ГОСТ 24507.
После снятия значительных припусков (более 5 мм на сторону) возможно возникновение остаточных напряжений. Для точных деталей рекомендуется стабилизирующий отжиг при 850–900 C с медленным охлаждением.