


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


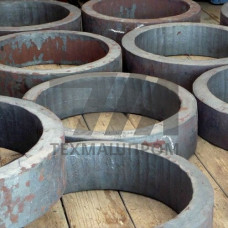
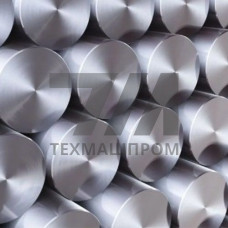
Стальные заготовки 20Х13 — это полуфабрикаты и сортовой прокат, изготовленные из конструкционной коррозионностойкой, жаростойкой стали мартенситного класса. Марка 20Х13 содержит 0,16–0,25 % углерода и 12–14 % хрома, что обеспечивает сочетание умеренной прочности, удовлетворительной свариваемости и стойкости к газовой коррозии при температурах до 600 C. Заготовки поставляются в виде непрерывнолитых блюмов, кованых прутков, горячекатаного сорта, а также трубной и листовой заготовки под последующую механическую обработку.
Заготовки из 20Х13 получают методами непрерывного литья, ковки и горячей прокатки. В зависимости от назначения применяются следующие виды полуфабрикатов:
Сталь 20Х13 регламентируется ГОСТ 5632 и ГОСТ 5949. Ключевые легирующие элементы — хром (12–14 %) и углерод (0,16–0,25 %). Дополнительно нормируются кремний (до 0,8 %), марганец (до 0,8 %), сера и фосфор (не более 0,025 % каждого). После закалки от 1000–1050 C в масле и отпуска при 200–600 C достигается требуемый комплекс механических характеристик.
| Показатель | Значение | Условия испытаний | Норматив | Примечание |
|---|---|---|---|---|
| Предел текучести | 355 МПа | Закалка + отпуск 200 C | ГОСТ 5949 | Для прутков до 60 мм |
| Предел прочности | 590 МПа | Закалка + отпуск 200 C | ГОСТ 5949 | Продольные образцы |
| Относительное удлинение | 16 % | Закалка + отпуск 200 C | ГОСТ 5949 | — |
| Ударная вязкость | 49 Дж/см | Закалка + отпуск 200 C | ГОСТ 5949 | KCU, образцы с надрезом |
| Твёрдость | 217–248 HB | Отпуск 600 C | ГОСТ 5949 | Мягкий отпуск |
Заготовки из 20Х13 обладают удовлетворительной обрабатываемостью резанием в отожжённом состоянии (твёрдость 126–160 HB). При сварке требуется предварительный и сопутствующий подогрев до 200–300 C с последующей термообработкой для предотвращения образования холодных трещин. Обработка давлением проводится в интервале 1100–850 C с медленным охлаждением после деформации. Шлифование заготовок выполняется кругами из электрокорунда с обильным охлаждением во избежание прижогов.
Сортовые и кованые заготовки 20Х13 используются для изготовления деталей, работающих в условиях умеренного коррозионного воздействия и повышенных температур:
Поставка заготовок из 20Х13 осуществляется по ГОСТ 5949, ГОСТ 18968, ГОСТ 5632. Входной контроль включает проверку химического состава спектральным анализом, ультразвуковую дефектоскопию блюмов и прутков, контроль макро- и микроструктуры. Допускается проведение испытаний на стойкость к межкристаллитной коррозии по ГОСТ 6032. Заготовки маркируются с указанием номера плавки, что обеспечивает прослеживаемость от выплавки до готовой детали.
Марка 20Х13 содержит 0,16–0,25 % углерода против 0,09–0,15 % у 12Х13. Повышенное содержание углерода обеспечивает более высокую прочность после закалки и отпуска, но несколько снижает пластичность и свариваемость.
Длительная рабочая температура составляет до 600 C. Кратковременно допустим нагрев до 650–700 C, однако выше 700 C интенсивно развивается окалинообразование и снижается жаростойкость.
Для улучшения обрабатываемости резанием заготовки подвергают отжигу до твёрдости 126–160 HB. Без отжига твёрдость может достигать 217–248 HB, что увеличивает износ инструмента и снижает качество поверхности.
Для крепёжных деталей оптимален горячекатаный круг по ГОСТ 2590 или кованый пруток. Диаметр подбирается с припуском 3–5 мм на сторону под последующую токарную обработку и нарезание резьбы.