


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


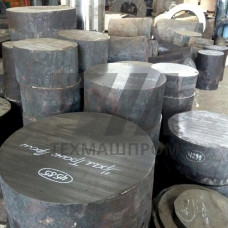
Стальные заготовки 34ХН3МФА — это полуфабрикаты из легированной конструкционной стали, легированной хромом, никелем, молибденом и ванадием. Материал относится к группе высокопрочных сталей для тяжелонагруженных деталей, работающих в условиях значительных статических и динамических нагрузок. Заготовки поставляются в виде поковок, кованых прутков и плит, прошедших полный цикл термической обработки или в состоянии поставки для последующей закалки и отпуска.
Химический состав стали 34ХН3МФА регламентирован ГОСТ 4543 и характеризуется содержанием углерода 0,30–0,38%, хрома 1,20–1,50%, никеля 3,00–3,50%, молибдена 0,35–0,45% и ванадия 0,10–0,18%. Такое сочетание легирующих элементов обеспечивает высокую прокаливаемость — до 100 мм в сечении при закалке в масле, что позволяет получать однородные механические свойства в крупных сечениях поковок.
После закалки от 850–870 C с охлаждением в масле и высокого отпуска при 560–620 C сталь 34ХН3МФА демонстрирует предел текучести — не менее 835 МПа, временное сопротивление — 980–1180 МПа, относительное удлинение — не менее 12%, ударную вязкость KCU — не менее 59 Дж/см. Твёрдость после полной термообработки составляет 269–341 HB в зависимости от требуемой группы прочности.
Для заготовок ответственного назначения применяется дополнительная обработка холодом при –60 C для стабилизации структуры и снятия остаточных аустенитных превращений. Контроль механических свойств проводится на образцах, вырезанных из тела поковки, что гарантирует достоверность характеристик для расчёта деталей на прочность.
Сталь 34ХН3МФА ориентирована на производство деталей энергетического, нефтегазового и тяжёлого машиностроения, работающих при температурах от –70 до +450 C. Основные области применения:
Заготовки 34ХН3МФА применяются в узлах, где требуется сочетание высокой прочности, вязкости и сопротивления усталостному разрушению. Материал пригоден для работы в условиях циклических нагрузок, включая знакопеременные изгибающие моменты на валах и осевые усилия на штоках.
Обрабатываемость резанием стали 34ХН3МФА в отожжённом состоянии оценивается как удовлетворительная — коэффициент обрабатываемости составляет 0,6–0,7 относительно стали 45. Свариваемость материала ограниченная: для получения качественных сварных соединений требуется предварительный подогрев до 250–350 C и последующая термообработка сварного узла. Допустима обработка давлением в горячем состоянии при нагреве до 1150–1180 C с окончанием деформации не ниже 850 C.
| Параметр | Значение для поковок | Значение для прутков | Метод контроля | Норматив |
|---|---|---|---|---|
| Предел текучести, МПа | 835 | 835 | Растяжение | ГОСТ 1497 |
| Временное сопротивление, МПа | 980–1180 | 980–1180 | Растяжение | ГОСТ 1497 |
| Ударная вязкость KCU, Дж/см | 59 | 59 | Ударный изгиб | ГОСТ 9454 |
| Твёрдость, HB | 269–341 | 269–341 | Бринелль | ГОСТ 9012 |
Заготовки 34ХН3МФА для ответственного применения подвергаются ультразвуковому контролю сплошности по ГОСТ 22727 на класс 1–2, что гарантирует отсутствие внутренних расслоений, флокенов и усадочных раковин. Поковки контролируются на отсутствие волосовин и закаточных дефектов методом магнитопорошковой дефектоскопии. Для роторных деталей дополнительно выполняется проверка макроструктуры на протравленных темплетах и определение загрязнённости неметаллическими включениями по ГОСТ 1778.
Поставка заготовок возможна в состоянии после нормализации с высоким отпуском, после улучшения (закалка + высокий отпуск) или без термообработки — по требованию заказчика. Каждая партия сопровождается сертификатом качества с указанием фактического химического состава и результатов механических испытаний.
При закалке в масле от 850–870 C стабильная прокаливаемость обеспечивается до 100 мм в сечении. Для поковок большего сечения применяется закалка в воде с переносом в масло или использование полимерных закалочных сред.
Рабочий диапазон температур составляет от –70 до +450 C. При температурах выше 450 C наблюдается снижение прочностных характеристик, поэтому для горячих узлов применяются другие марки стали.
Сварка выполняется электродами с основным покрытием типа Э70Х5НМ или аналогичными с предварительным подогревом до 250–350 C. После сварки обязателен высокий отпуск для снятия напряжений и восстановления свойств околошовной зоны.
Поставляются кованые прутки диаметром 80–400 мм, поковки прямоугольного сечения, диски и ступенчатые валы по чертежам заказчика, а также плиты толщиной до 250 мм. Максимальная масса поковки — до 5 тонн.