


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


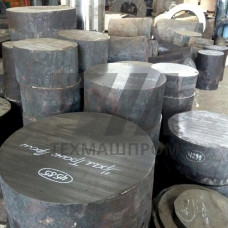
Стальные заготовки 35Х — полуфабрикаты из хромистой конструкционной легированной стали, предназначенные для последующей механической обработки и изготовления деталей, работающих под нагрузкой. Материал относится к группе улучшаемых сталей: окончательные механические свойства формируются после закалки с высоким отпуском. Заготовки 35Х поставляются в виде круга, квадрата, полосы и поковок, что позволяет подбирать сортамент под конкретный технологический процесс — от токарной обработки до горячей штамповки.
Химический состав стали 35Х регламентируется ГОСТ 4543 и характеризуется содержанием углерода 0,33–0,40%, хрома 0,80–1,10%, марганца 0,40–0,70% и кремния 0,17–0,37%. Хром обеспечивает прокаливаемость и повышает прочностные свойства после термической обработки. В состоянии поставки заготовки 35Х обычно имеют твердость не более 255 HB, что гарантирует удовлетворительную обрабатываемость резанием на станках с ЧПУ и универсальном оборудовании.
Основной режим упрочнения заготовок 35Х — закалка от 830–860 C в масле с последующим высоким отпуском при 560–620 C. После такой обработки материал демонстрирует предел текучести не менее 700 МПа, временное сопротивление разрыву 850–1000 МПа и ударную вязкость KCU не ниже 59 Дж/см. Для деталей, работающих при пониженных температурах, применяется изотермическая закалка, снижающая риск хрупкого разрушения.
Прокаливаемость стали 35Х ограничена сечением до 40–50 мм при закалке в масле. Для крупногабаритных поковок с толщиной стенки свыше 60 мм рекомендуется проверять фактическую прокаливаемость по твердости сердцевины — при необходимости материал заменяют на стали с добавками молибдена или никеля.
Из заготовок 35Х изготавливают детали машиностроения, испытывающие статические и циклические нагрузки средней интенсивности. Типичные представители — валы редукторов, оси, шатуны, штоки гидроцилиндров, рычаги, тяги, крепежные детали повышенной прочности. В станкостроении материал применяется для шпинделей и ходовых винтов, в гидравлике — для плунжеров и золотников распределителей.
Заготовки 35Х в отожженном состоянии хорошо поддаются токарной, фрезерной и сверлильной обработке твердосплавным инструментом. Рекомендуемые режимы резания — скорость 80–120 м/мин при подаче 0,2–0,4 мм/об для черновых переходов. При обработке закаленных заготовок твердостью 28–35 HRC скорость снижают до 40–60 м/мин с применением смазочно-охлаждающих жидкостей на масляной основе.
Сварка стали 35Х ограничена из-за склонности к образованию закалочных структур в зоне термического влияния. При необходимости сварных соединений применяют предварительный подогрев до 250–350 C и последующий высокий отпуск. Для ответственных сварных узлов предпочтительна замена на стали с меньшим содержанием углерода.
| Параметр | Состояние поставки | После закалки + отпуска | Метод контроля | Норматив |
|---|---|---|---|---|
| Предел текучести, МПа | 320 | 700 | Испытание на растяжение | ГОСТ 1497 |
| Временное сопротивление, МПа | 570 | 850–1000 | Испытание на растяжение | ГОСТ 1497 |
| Относительное удлинение, % | 19 | 12 | Испытание на растяжение | ГОСТ 1497 |
| Ударная вязкость KCU, Дж/см | — | 59 | Испытание на ударный изгиб | ГОСТ 9454 |
| Твердость, HB | 255 | 255–302 | Твердомер | ГОСТ 9012 |
Заготовки 35Х поставляются в горячекатаном или кованом состоянии. Круглый прокат выпускается диаметром 10–250 мм, квадрат — со стороной 10–200 мм, полоса — толщиной 4–60 мм при ширине до 200 мм. Поковки изготавливаются по индивидуальным чертежам массой до 2,5 тонн с припусками под механическую обработку по ГОСТ 7829. По требованию заказчика проводится ультразвуковой контроль сплошности на наличие внутренних дефектов — трещин, расслоений, усадочной рыхлости.
Химический состав каждой плавки подтверждается сертификатом качества. Допускаемые отклонения по геометрическим размерам соответствуют классу точности Б или В по ГОСТ 2590 для круга и ГОСТ 2591 для квадрата. Кривизна проката не превышает 0,5% от длины, для мерных заготовок — не более 2 мм на метр.
Содержание углерода в 35Х ниже (0,33–0,40% против 0,36–0,44% у 40Х), что обеспечивает лучшую свариваемость и пластичность при незначительном снижении прочностных характеристик. Сталь 35Х предпочтительна для деталей, подвергаемых сварке или работающих при ударных нагрузках.
После закалки от 830–860 C в масле твердость поверхности достигает 50–55 HRC. Для деталей, работающих в условиях абразивного износа, применяют закалку ТВЧ с нагревом до 860–900 C, обеспечивающую твердость до 58 HRC при глубине упрочненного слоя 1,5–4 мм.
Сталь 35Х склонна к хладноломкости — порог хладноломкости составляет около –40 C. Для ответственных деталей, работающих при температурах ниже –30 C, рекомендуется применять стали с никелем, например 20ХН или 12ХН3А.
При визуальном осмотре проверяют отсутствие плен, трещин, закатов и волосовин. Ультразвуковой контроль выявляет внутренние расслоения и усадочные раковины. Химический анализ подтверждает соответствие марочного состава, а измерение твердости — отсутствие перегрева или обезуглероживания поверхностного слоя.