


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


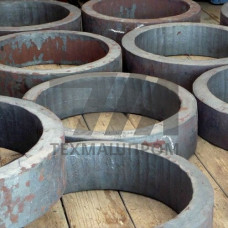
Заготовки из стали 38Х2МЮА — это конструкционный легированный материал с высоким содержанием алюминия, предназначенный для изготовления деталей, работающих в условиях интенсивного износа и высоких удельных нагрузок. Основное назначение данной марки — производство азотируемых изделий, где требуется сочетание высокой твёрдости поверхностного слоя с вязкой сердцевиной. Химический состав стали обеспечивает стабильное формирование нитридного слоя при химико-термической обработке, что делает её незаменимой для узлов трения и деталей гидроаппаратуры.
Сталь 38Х2МЮА относится к группе азотируемых сталей с алюминием. Легирующий комплекс включает хром (1,35–1,65 %), молибден (0,15–0,25 %) и алюминий (0,70–1,10 %), что обеспечивает высокую прокаливаемость и устойчивость к отпускной хрупкости. Содержание углерода в пределах 0,35–0,42 % позволяет достигать после закалки и высокого отпуска предела текучести не менее 640 МПа при относительном удлинении 12–14 %. Алюминий в составе способствует формированию плотного нитридного слоя глубиной до 0,5 мм с твёрдостью 950–1200 HV, что недостижимо для большинства других конструкционных сталей.
Заготовки поставляются в состоянии поставки — обычно в виде прутков, поковок или кованых заготовок после отжига или нормализации. Твёрдость в состоянии поставки не превышает 229 HB, что обеспечивает удовлетворительную обрабатываемость резанием на металлорежущих станках. После окончательной термической обработки — закалки от 930–950 C с охлаждением в масле и отпуска при 600–650 C — материал приобретает оптимальное сочетание прочностных и вязкостных характеристик.
Заготовки 38Х2МЮА востребованы в машиностроении для изготовления деталей, работающих на износ при знакопеременных нагрузках. Основные области применения включают:
Азотирование деталей из 38Х2МЮА проводится при температуре 500–540 C в среде диссоциированного аммиака. Продолжительность процесса составляет 24–60 часов в зависимости от требуемой глубины слоя. После азотирования поверхностная твёрдость достигает 1100–1200 HV, что обеспечивает высокую износостойкость при сохранении вязкой сердцевины. Детали сохраняют стабильность размеров, что исключает необходимость финишной механической обработки.
| Параметр | Значение | Единица измерения | Условия определения | Примечание |
|---|---|---|---|---|
| Предел прочности | 930–1080 | МПа | после закалки и отпуска | диаметр до 100 мм |
| Предел текучести | 640–780 | МПа | условный | 0,2 |
| Относительное удлинение | 12–14 | % | при растяжении | 5 |
| Ударная вязкость | 59 | Дж/см | KCU | при +20 C |
| Твёрдость после азотирования | 950–1200 | HV | поверхностный слой | глубина 0,3–0,5 мм |
Заготовки 38Х2МЮА требуют соблюдения технологических режимов при механической обработке. Материал склонен к образованию закалочных трещин при резком охлаждении, поэтому закалка проводится в масле с температурой 40–80 C. Для снятия внутренних напряжений перед азотированием рекомендуется проводить стабилизирующий отпуск при 580–620 C. Контроль качества заготовок включает проверку химического состава, макро- и микроструктуры, а также отсутствия дефектов ультразвуковым методом.
При заказе заготовок 38Х2МЮА необходимо указывать размеры сечения, массу и требования к состоянию поставки. Возможна поставка заготовок с предварительной механической обработкой — обточкой, сверлением или фрезерованием — в соответствии с чертежами заказчика. Допуски на размеры и кривизну регламентируются нормативной документацией на сортовой прокат и поковки.
Поверхностная твёрдость после азотирования составляет 950–1200 HV при глубине нитридного слоя 0,3–0,5 мм. Точные значения зависят от режима азотирования и исходной структуры заготовки.
Заготовки поставляются после отжига или нормализации с твёрдостью не более 229 HB. Такое состояние обеспечивает удовлетворительную обрабатываемость резанием и позволяет проводить окончательную термическую обработку на предприятии-потребителе.
Из этой стали изготавливают азотируемые детали: золотники гидрораспределителей, плунжерные пары, коленчатые валы компрессоров, штоки гидроцилиндров, шестерни и детали топливной аппаратуры дизельных двигателей.
Закалка проводится от температуры 930–950 C с охлаждением в масле. После закалки выполняется высокий отпуск при 600–650 C для достижения оптимального сочетания прочности и вязкости.