


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


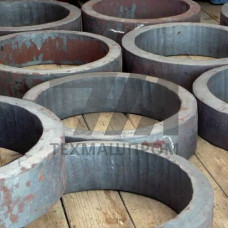
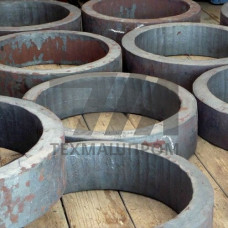
Стальные заготовки из стали марки 38ХН3МФА — это промежуточный или готовый полуфабрикат, получаемый методами ковки, штамповки или прокатки из легированной конструкционной стали перлитного класса. Марка 38ХН3МФА относится к улучшаемым хромоникельмолибденованадиевым сталям и применяется для изготовления высоконагруженных деталей, работающих при знакопеременных и ударных нагрузках. Химический состав регламентируется ГОСТ 4543, а также ведомственными стандартами для авиационной и энергетической отраслей.
Сталь 38ХН3МФА содержит углерод в пределах 0,33–0,40 %, хром 1,2–1,5 %, никель 2,7–3,3 %, молибден 0,35–0,50 %, ванадий 0,10–0,18 %. Марганец и кремний присутствуют в пределах 0,3–0,6 % и 0,17–0,37 % соответственно. Сера и фосфор ограничены значением не более 0,025 % каждого. Такое сочетание легирующих элементов обеспечивает глубокую прокаливаемость — критический диаметр при закалке в масле достигает 100 мм и более.
После улучшения (закалка с 850–870 C в масле и высокий отпуск при 600–650 C) формируется структура сорбита отпуска с равномерно распределёнными карбидами ванадия и молибдена. Это придаёт заготовкам сочетание высокой прочности и достаточной вязкости, что критично для деталей, испытывающих циклическое нагружение.
Типовые механические характеристики стали 38ХН3МФА после термической обработки:
Заготовки из 38ХН3МФА поставляются в нескольких исполнениях:
Ковка выполняется при температуре 1150–850 C с последующим замедленным охлаждением для предотвращения флокенообразования. Крупные поковки подвергаются противофлокенной обработке. Прокат проходит ультразвуковой контроль сплошности по ГОСТ 21105.
Сталь 38ХН3МФА применяется в следующих узлах и системах:
| Марка стали | Предел текучести, МПа | Ударная вязкость, Дж/см | Прокаливаемость, мм | Типовое применение |
|---|---|---|---|---|
| 38ХН3МФА | 930–1130 | 60–90 | до 100 | Роторы, валы турбин |
| 38Х2Н2МФА | 835–1030 | 50–80 | до 60 | Шпиндели, зубчатые колёса |
| 40ХН2МА | 785–980 | 50–70 | до 50 | Крепёж, валы редукторов |
| 34ХН3М | 735–930 | 60–90 | до 80 | Поковки крупных сечений |
Для достижения требуемых свойств заготовки подвергают:
Скорость нагрева под закалку ограничивается для массивных поковок — не более 80 C/ч до 600 C, далее не более 120 C/ч. Охлаждение после отпуска — на воздухе.
Заготовки проходят входной и приёмочный контроль:
Буква «А» в обозначении указывает на повышенные требования по содержанию серы и фосфора — не более 0,025 % каждого. Это обеспечивает более высокую ударную вязкость и изотропность свойств в крупных сечениях.
Длительная рабочая температура ограничена 450–500 C. Кратковременно допустим нагрев до 550 C без существенного снижения прочностных характеристик.
Сварка затруднена из-за склонности к образованию холодных трещин. Требуется предварительный подогрев до 300–350 C, сварочные материалы с низким содержанием водорода и последующая термообработка.
При закалке в масле сквозная прокаливаемость обеспечивается для сечений до 80–100 мм. Для больших диаметров применяется закалка в воде или водополимерной среде.