


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


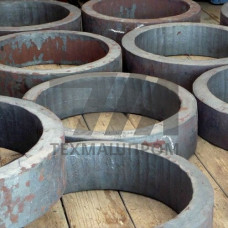
Заготовки из стали Х12МФ — это полуфабрикаты для изготовления инструмента и деталей машин, работающих в условиях интенсивного абразивного изнашивания и высоких контактных нагрузок. Материал относится к группе высокохромистых штамповых сталей ледебуритного класса с добавками молибдена и ванадия. Заготовки Х12МФ поставляются в виде кованых прутков, поковок, плит и подката, прошедших предварительную термическую обработку — отжиг на зернистый перлит, что обеспечивает обрабатываемость резанием и стабильность структуры при последующей закалке.
Химический состав Х12МФ регламентируется ГОСТ 5950 и характеризуется содержанием углерода 1,45–1,65%, хрома 11,0–12,5%, молибдена 0,40–0,60% и ванадия 0,15–0,30%. Такое легирование формирует высокую карбидную неоднородность, которая после закалки от 1020–1040 C и низкого отпуска обеспечивает твёрдость 60–63 HRC. Отличительная особенность материала — способность сохранять режущую кромку при нагреве до 250–300 C, что делает его пригодным для инструмента, работающего с умеренным разогревом рабочих поверхностей.
Заготовки Х12МФ требуют соблюдения температурных режимов на всех этапах передела. Ковку выполняют в интервале 1100–950 C с медленным охлаждением для предотвращения трещинообразования. После механической обработки инструмент подвергают закалке с подстуживанием в масле или в соляной ванне с изотермической выдержкой. Для снижения остаточного аустенита применяют обработку холодом при –70 C, после чего проводят двух-трёхкратный отпуск при 180–220 C. Допустимые отклонения размеров заготовок соответствуют классу точности ГОСТ 2590 для горячекатаного проката и ГОСТ 1133 для поковок.
| Параметр | Значение | Метод контроля | Типичное применение | Примечание |
|---|---|---|---|---|
| Твёрдость после отжига | 207–255 HB | ГОСТ 9012 | Механическая обработка | Обеспечивает стружколомание |
| Твёрдость после закалки | 60–63 HRC | ГОСТ 9013 | Режущий инструмент | Закалка 1020–1040 C |
| Температура ковки | 1100–950 C | Пирометр | Кованые заготовки | Медленное охлаждение |
| Карбидная неоднородность | 1–2 балла | ГОСТ 5950 | Вырубные штампы | Для сечения до 100 мм |
Заготовки Х12МФ востребованы в производстве инструмента для холодной обработки металлов давлением и резанием. Основные направления использования:
В машиностроении из заготовок Х12МФ изготавливают направляющие втулки, оправки, дорны и другие детали оснастки, испытывающие знакопеременные нагрузки и трение скольжения. Материал также применяется для рабочих элементов оборудования пищевой промышленности — ножей для измельчения кости и волокнистых материалов, где требуется сочетание твёрдости и вязкости.
При заказе заготовок Х12МФ следует учитывать карбидную сетку и полосчатость, которые влияют на стойкость инструмента. Для ответственных штампов рекомендуется заготовки с карбидной неоднородностью не выше 2 баллов по шкале ГОСТ 5950, что достигается применением кованых поковок с уковом не менее 3:1. Контроль макроструктуры проводят травлением серным или солянокислым раствором, микроструктуры — металлографическим методом при увеличении 100–500 крат.
Заготовки Х12МФ поставляются в термически обработанном состоянии с гарантированной твёрдостью и отсутствием обезуглероженного слоя глубиной более 1,5% от диаметра. Для крупногабаритных поковок массой свыше 500 кг требуется ультразвуковой контроль на отсутствие внутренних дефектов — флокенов, трещин и усадочной рыхлости. Хранение заготовок должно исключать контакт с влагой во избежание коррозионного поражения поверхности.
После закалки от 1020–1040 C с обработкой холодом и низким отпуском твёрдость составляет 60–63 HRC. Для инструмента, работающего с ударными нагрузками, допускается отпуск при 250–300 C, снижающий твёрдость до 56–58 HRC при повышении вязкости.
Дополнительное легирование молибденом и ванадием в Х12МФ повышает прокаливаемость и измельчает карбидную фазу. Это обеспечивает более высокую износостойкость и уменьшает склонность к хрупкому разрушению при работе с ударными нагрузками.
Для вырубных штампов рекомендуется использовать кованые плиты и прутки с карбидной неоднородностью не выше 2 баллов. Оптимальная твёрдость после термообработки — 58–60 HRC, что обеспечивает баланс между износостойкостью и сопротивлением сколам кромок.
Да, заготовки поставляются в отожжённом состоянии с твёрдостью 207–255 HB и полностью обрабатываются резанием до чистовых размеров. Припуск под шлифование после закалки составляет 0,3–0,5 мм на сторону для компенсации деформаций.