


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


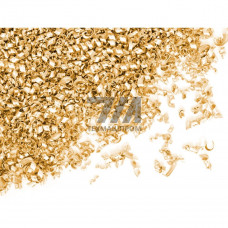
Стружка золотая ЗлМ80-2 — легированный припой на основе золота с содержанием меди и серебра, выпускаемый в форме витой стружки. Материал относится к группе высокотемпературных золотых припоев и применяется для пайки ответственных узлов, работающих в условиях повышенных температур и агрессивных сред. Номинальный состав сплава регламентируется отраслевыми нормами и обеспечивает стабильные механические свойства соединения.
Сплав ЗлМ80-2 содержит 80 % золота, около 18 % меди и 2 % других легирующих элементов, включая серебро. Такое соотношение формирует эвтектическую структуру с температурой плавления в диапазоне 890–905 C. Стружечная форма поставки обеспечивает высокую удельную поверхность материала, что ускоряет прогрев и расплавление припоя в зоне пайки. Отсутствие флюсующих добавок в составе требует применения защитной атмосферы или вакуума при проведении технологических операций.
Пайка сплавом ЗлМ80-2 выполняется при температуре 920–950 C с выдержкой 2–5 минут в зависимости от массы деталей. Для предотвращения окисления меди в составе припоя рекомендуется использовать аргон высокой чистоты или вакуумные печи с остаточным давлением не выше 10 Па. Стружка укладывается в стык или наносится на поверхность с последующим нагревом до полного расплавления и заполнения зазора капиллярным способом. Оптимальная величина зазора составляет 0,05–0,15 мм.
Паяные швы, сформированные припоем ЗлМ80-2, характеризуются высокой прочностью и пластичностью. Предел прочности при растяжении соединений на стали 12Х18Н10Т достигает 380–420 МПа, на меди и её сплавах — 280–320 МПа. Рабочая температура паяных узлов ограничена значением 400 C при длительной эксплуатации и 600 C при кратковременных нагрузках. Соединения сохраняют герметичность при воздействии морской воды, слабых растворов кислот и щелочей.
| Параметр | Значение для ЗлМ80-2 | Метод контроля | Условия испытаний | Типовой результат |
|---|---|---|---|---|
| Температура солидуса | 890 C | ДСК | Аргон | 5 C |
| Температура ликвидуса | 905 C | ДСК | Аргон | 5 C |
| Предел прочности шва | 380–420 МПа | Растяжение | Сталь 12Х18Н10Т | Разрушение по основному металлу |
| Рабочая температура | 400 C | Термоциклирование | Воздух | 1000 циклов без дефектов |
Стружка ЗлМ80-2 востребована в производстве электронных компонентов, где требуется формирование надежных контактных соединений при повышенных температурах эксплуатации. Материал применяется при монтаже полупроводниковых кристаллов на теплоотводящие основания, пайке корпусов микросхем в герметичном исполнении и соединении выводов мощных диодов и тиристоров. В вакуумной технике сплав используется для пайки узлов электровакуумных приборов, работающих при высоком напряжении и остаточном давлении до 10 Па.
В авиационной и ракетной промышленности ЗлМ80-2 применяется для пайки топливных магистралей, датчиков температуры и элементов систем автоматического управления. Сплав обеспечивает коррозионную стойкость соединений в условиях воздействия авиационного топлива и гидравлических жидкостей. В медицинской технике материал используется при изготовлении имплантируемых устройств и инструментов, требующих биосовместимости и устойчивости к стерилизации при температурах до 180 C.
Стружечная форма припоя требует аккуратного дозирования: насыпная плотность материала составляет 2,8–3,2 г/см, что необходимо учитывать при расчете навески. Перед применением стружку рекомендуется обезжирить в ацетоне или изопропиловом спирте и просушить при температуре 80–100 C в течение 30 минут. Хранение материала осуществляется в герметичной таре при относительной влажности не более 60 % для предотвращения окисления поверхности.
Оптимальная температура пайки составляет 920–950 C. Нагрев выше 980 C не рекомендуется из-за риска выгорания меди и ухудшения смачиваемости.
Сплав не содержит активных флюсующих добавок. Пайка выполняется в защитной атмосфере аргона или в вакууме для предотвращения окисления поверхности.
Сплав обеспечивает качественные соединения на нержавеющих сталях, меди, никеле и их сплавах. Для пайки алюминия и титана требуется предварительное покрытие поверхностей.
Объем стружки определяется из расчета 1,2–1,5-кратного объема паяльного зазора с учетом насыпной плотности 2,8–3,2 г/см. Для стандартного соединения площадью 1 см требуется 0,3–0,5 г материала.