


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


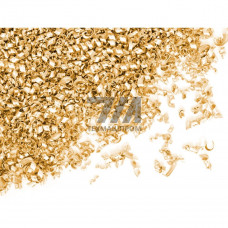
Стружка золотая ЗлМ80-5 — это легированный золотой материал с содержанием золота 80% и серебра 5%, выпускаемый в форме тонкой витой стружки. Продукт относится к группе золотосеребряных сплавов и применяется в качестве припоя для пайки ответственных узлов, работающих в условиях повышенных требований к коррозионной стойкости и электропроводности. В отличие от чистого золота, сплав ЗлМ80-5 обладает более высокой механической прочностью и стабильностью геометрических параметров при термических циклах.
Сплав ЗлМ80-5 нормируется по содержанию золота (800,5%), серебра (50,3%) и меди (остальное). Легирование медью обеспечивает упрочнение твёрдого раствора, что повышает сопротивление пластической деформации при пайке. Стружка формируется методом резания с последующей навивкой, что даёт высокую удельную поверхность контакта и ускоряет процесс расплавления при нагреве.
Стружечная форма припоя обеспечивает равномерное заполнение капиллярных зазоров 0,05–0,2 мм без предварительного формования. При нагреве в среде аргона или в вакууме (остаточное давление не выше 10 Па) стружка расплавляется с образованием гомогенного шва без газовых раковин. Рекомендуемый температурный интервал пайки — 940–980 C, выдержка при пиковой температуре — 5–15 секунд в зависимости от массы деталей.
Флюсование требуется только при пайке на воздухе; для ответственных соединений в электронной промышленности предпочтительна вакуумная пайка или пайка в восстановительной атмосфере. После пайки шов не требует дополнительной механической обработки, поскольку стружка не образует грата и наплывов при корректно подобранном зазоре.
Стружка ЗлМ80-5 востребована в производствах, где требуется сочетание высокой коррозионной стойкости, стабильного электрического контакта и технологичности при автоматизированной сборке.
| Параметр | ЗлМ80-5 | ПСр 72 | ЗлМ 58 |
|---|---|---|---|
| Содержание золота, % | 80 | 0 | 58 |
| Температура пайки, C | 940–980 | 780–820 | 900–950 |
| Коррозионная стойкость в морской воде | Высокая | Средняя | Высокая |
| Удельное сопротивление, Оммм/м | 0,05 | 0,02 | 0,07 |
По сравнению с серебряными припоями ПСр, стружка ЗлМ80-5 обеспечивает более высокую стойкость к сульфидной коррозии и сохраняет стабильное переходное сопротивление в условиях повышенной влажности. Отличие от низкопробных золотых припоев заключается в меньшей склонности к образованию хрупких интерметаллидных прослоек при пайке деталей из нержавеющих сталей и никелевых сплавов.
Стружка поставляется в герметичных полиэтиленовых пакетах массой нетто 10, 50 и 100 г, уложенных в картонные короба. Каждая партия сопровождается сертификатом с указанием фактического химического состава, определённого методом атомно-эмиссионной спектрометрии. Допустимое отклонение по массе нетто — 1%. Хранение осуществляется в сухих помещениях при температуре 15–25 C без доступа агрессивных сред; срок хранения не ограничен при соблюдении условий.
Интервал плавления составляет 880–930 C. Рекомендуемая температура пайки — 940–980 C для обеспечения полного расплавления и растекания по капиллярному зазору.
Да, при пайке в вакууме или восстановительной атмосфере (водород, диссоциированный аммиак) флюс не требуется. При пайке на воздухе необходимо применять борсодержащие флюсы, не оставляющие трудноудаляемых остатков.
Стружка обладает большей удельной поверхностью, что ускоряет прогрев и расплавление при локальном нагреве. Это удобно при ручной пайке малогабаритных узлов, где дозирование фольги затруднено.
Поверхности деталей должны быть обезжирены и освобождены от оксидных плёнок. Допустима механическая зачистка абразивом зернистостью не грубее 400 или химическое травление в растворе соляной кислоты с последующей промывкой в деминерализованной воде.